La tensione del filo nella laminazione continua del filo piatto influisce sul movimento del materiale, sulla stabilità del processo e sull’uniformità del prodotto finito, sia nel caso del filo piatto di rame sia di quello di alluminio. Le variazioni che si verificano in una sezione della linea possono ripercuotersi sulle altre fasi di lavorazione.
Una gestione affidabile della tensione richiede quindi il coordinamento tra alimentazione, laminazione e avvolgimento, e non semplicemente l’aumento o la riduzione della velocità di un singolo motore.
Questa guida analizza le cause delle variazioni di tensione, i principali metodi di controllo, i calcoli fondamentali e i criteri per la scelta delle attrezzature più adatte.
1. Perché la tensione del filo è importante
La tensione del filo è la forza di trazione longitudinale esercitata sul materiale durante il suo movimento. Può variare in funzione della resistenza allo svolgimento, del flusso del materiale, del funzionamento degli azionamenti e delle condizioni di avvolgimento.
Un controllo inadeguato della tensione può contribuire a causare diversi problemi:
- Variazioni dimensionali: Le modifiche della forza di trazione longitudinale possono influenzare la deformazione del materiale e le dimensioni finali del filo.
- Problemi di guida: Le oscillazioni della tensione possono accentuare i disallineamenti, soprattutto quando i guidafilo non sono regolati correttamente.
- Difetti superficiali: Un movimento instabile del filo può aumentare i contatti indesiderati con i dispositivi di guida o altri componenti della macchina.
- Rotture del filo o arresti della produzione: Carichi di trazione eccessivi o variazioni improvvise possono interrompere il processo produttivo.
La tensione, tuttavia, non è l’unico fattore che determina la qualità del filo. È necessario controllare anche la geometria dei cilindri di laminazione, la regolazione della luce tra i cilindri, l’uniformità del materiale, la lubrificazione e l’allineamento.
Per approfondire il processo di deformazione, consulta la nostra guida al processo di laminazione del rame.
2. Dove si verificano le variazioni di tensione lungo la linea
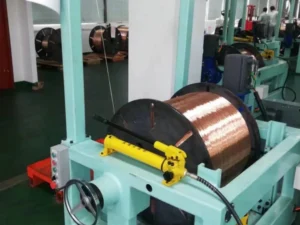
Una linea di laminazione continua per filo piatto può comprendere uno svolgitore, dispositivi guidafilo, una o più gabbie di laminazione, componenti opzionali per il controllo della tensione e un sistema di avvolgimento.
Ogni sezione presenta esigenze di controllo differenti.
| Sezione | Obiettivo del controllo | Principali fattori di influenza |
|---|---|---|
| Svolgitore | Garantire un’alimentazione regolare del filo | Resistenza allo svolgimento, frenatura, accelerazione |
| Ingresso della gabbia | Mantenere stabile l’ingresso del materiale | Tensione in ingresso, guidafilo, condizioni del materiale |
| Tra le gabbie | Coordinare il flusso del materiale | Riduzione di sezione, sincronizzazione delle velocità, tensione tra le gabbie |
| Uscita della gabbia | Assicurare un trasferimento regolare del filo | Velocità in uscita, forza di trazione a valle |
| Avvolgitore | Avvolgere il filo con tensione controllata | Variazione del raggio della bobina, coppia, velocità di avvolgimento |

Nello svolgitore, le variazioni della forza frenante o della resistenza allo svolgimento possono alterare la tensione in ingresso.
Tra le gabbie di laminazione, le differenze tra la quantità di materiale erogata e quella assorbita possono generare oscillazioni della tensione.
Nell’avvolgitore, l’aumento progressivo del raggio della bobina modifica il rapporto tra la coppia di avvolgimento e la tensione del filo.
Non tutte le linee richiedono gli stessi sensori o dispositivi di controllo.
3. Principali metodi di controllo della tensione del filo
Controllo mediante rullo ballerino (Dancer)
Un sistema con rullo ballerino utilizza un gruppo di rulli mobili per compensare le variazioni nel movimento del filo.
La posizione del rullo ballerino può fornire un segnale di retroazione utilizzato per regolare la velocità degli azionamenti collegati. A seconda della configurazione, anche la forza applicata al rullo contribuisce a determinare la tensione del filo.
Il sistema deve essere dimensionato e regolato in funzione delle caratteristiche del materiale e delle condizioni operative. Una regolazione non corretta può introdurre instabilità nel processo.
Misurazione mediante celle di carico
Una cella di carico può misurare la forza esercitata su un rullo di rilevamento.
Con una geometria adeguata e una corretta taratura, il segnale ottenuto può essere utilizzato per stimare la tensione del filo e supportare un sistema di regolazione a retroazione.
La precisione della misurazione dipende dall’installazione, dall’angolo di avvolgimento del filo sul rullo, dalla taratura e dall’elaborazione del segnale.
Questi fattori devono essere verificati prima di utilizzare le letture come riferimento per il controllo.
Sincronizzazione delle velocità e controllo ad anello chiuso
Le gabbie di laminazione devono garantire un flusso di materiale compatibile tra le diverse fasi. Tuttavia, velocità di rotazione identiche dei motori non corrispondono necessariamente a velocità lineari identiche del filo.
La riduzione della sezione trasversale, l’allargamento laterale del materiale e lo slittamento tra i cilindri e il filo influenzano questa relazione.
Quando previsto dalla configurazione dell’impianto, un sistema di controllo può combinare riferimenti di velocità coordinati con segnali di retroazione provenienti dalla posizione del rullo ballerino o dalla misurazione della tensione.
Un PLC e un controllore degli azionamenti possono regolare la velocità o la coppia in risposta agli scostamenti rilevati. Una taratura non adeguata del sistema di regolazione può provocare oscillazioni o ritardi nella risposta.
Si tratta di metodi ingegneristici generali e la loro descrizione non implica che tutte le linee di laminazione CRM siano necessariamente dotate di queste funzioni.
Per ulteriori considerazioni sulla progettazione degli impianti, consulta Come definire le specifiche di una linea di produzione di filo piatto per avvolgimenti elettrici con dimensioni personalizzate.
4. Calcoli fondamentali della tensione e del flusso del materiale
Tensione del filo e sollecitazione a trazione
La sollecitazione media di trazione longitudinale può essere stimata mediante la seguente formula:
Sollecitazione a trazione (N/mm²) = Tensione del filo (N) ÷ Area della sezione trasversale (mm²)
Ricavando la forza di trazione:
Tensione del filo (N) = Sollecitazione a trazione (N/mm²) × Area della sezione trasversale (mm²)
Consideriamo, a titolo illustrativo, un filo con una sezione trasversale di 4,5 mm² e una sollecitazione a trazione ipotizzata di 2 N/mm²:
Tensione del filo = 2 × 4,5 = 9 N
Questo calcolo è esclusivamente un esempio matematico e non rappresenta un valore di tensione consigliato né una prestazione garantita delle apparecchiature CRM.
I parametri effettivi devono essere determinati attraverso una valutazione tecnica del materiale e delle condizioni di processo.
Calcolo della continuità del flusso del materiale
In condizioni ideali di regime stazionario, ipotizzando perdite di materiale trascurabili e una densità approssimativamente costante:
Area in ingresso × Velocità in ingresso ≈ Area in uscita × Velocità in uscita
Se l’area della sezione in ingresso è pari a 6,0 mm², quella in uscita a 4,5 mm² e la velocità in uscita a 20 m/min:
Velocità in ingresso ≈ (4,5 × 20) ÷ 6,0 = 15 m/min
Questi valori illustrano la continuità teorica del flusso del materiale. Non rappresentano velocità operative consigliate per la macchina né prestazioni produttive verificate.
Le velocità effettive di rotazione dei cilindri e le impostazioni della tensione dipendono inoltre dallo slittamento, dall’allargamento del materiale e dalle condizioni operative.
Per approfondire le differenze tra i processi di deformazione, consulta Laminatoio per filo piatto e macchina trafilatrice a confronto per la produzione di conduttori rettangolari in rame.

5. Risoluzione dei problemi di tensione instabile del filo
I problemi di tensione possono avere origine in una sezione diversa da quella in cui diventano visibili. Per questo motivo è importante verificare l’intero percorso del filo.
| Problema riscontrato | Possibili cause | Verifiche consigliate |
|---|---|---|
| Oscillazioni ripetute della tensione | Instabilità dello svolgitore, mancata sincronizzazione degli azionamenti, regolazione non corretta del controllore | Funzionamento dello svolgitore, segnali di retroazione della velocità, parametri di controllo |
| Tensione eccessiva | Valore di riferimento troppo elevato, frenatura eccessiva, mancato coordinamento dell’avvolgitore | Valori impostati, freni, risposta degli azionamenti |
| Allentamento del filo tra le fasi | Differenze di velocità o accelerazione | Flusso del materiale e sincronizzazione tra le gabbie |
| Variazioni di tensione durante l’avvolgimento | Aumento del raggio della bobina, compensazione insufficiente | Coppia dell’avvolgitore e sistema di controllo dell’avvolgimento |
| Problemi di guida o difetti superficiali | Disallineamento dei guidafilo, percorso instabile del materiale | Posizione delle guide, allineamento, andamento della tensione |
Una procedura pratica di verifica consiste innanzitutto nel controllare l’allineamento meccanico e i guidafilo.
Successivamente, dove presenti, occorre verificare la taratura dei sensori o il movimento del rullo ballerino.
Si passa quindi al controllo del coordinamento tra svolgitore, gabbie di laminazione e avvolgitore.
Infine, è necessario valutare la qualità del prodotto in condizioni operative stabili.
Devono essere rispettate le procedure di sicurezza approvate, evitando di modificare contemporaneamente più parametri di processo.
6. Cosa verificare prima di acquistare una linea di laminazione
Per valutare una configurazione adeguata del sistema di controllo della tensione, il fornitore deve disporre di informazioni sufficienti sul materiale e sui requisiti produttivi.
È importante specificare la qualità e lo stato del materiale, la forma e le dimensioni in ingresso, la larghezza e lo spessore finali, le tolleranze dimensionali, le fasi di laminazione previste, la capacità produttiva richiesta e le caratteristiche dei sistemi di svolgimento e avvolgimento.
Devono inoltre essere indicati i requisiti relativi alla qualità superficiale e alle proprietà meccaniche.
Chiedi al fornitore di descrivere il metodo di controllo della tensione proposto, gli eventuali punti di misurazione, il coordinamento degli azionamenti e i limiti operativi.
Non bisogna presumere che una funzione descritta in un articolo tecnico generale sia automaticamente inclusa nell’offerta di una specifica macchina.
Durante le prove di accettazione in fabbrica concordate (Factory Acceptance Test, FAT), è opportuno valutare le dimensioni finali, la qualità superficiale, la velocità operativa stabile e la quantità di prodotto conforme ottenuta.
Quando il controllo della tensione rientra nell’ambito della fornitura concordata, le relative prestazioni devono essere verificate secondo il metodo di prova stabilito tra le parti.
Tutti i valori garantiti devono essere riportati nelle specifiche tecniche approvate.
Il laminatoio di precisione CRM per filo piatto costituisce un riferimento per valutare configurazioni di impianto specifiche per le diverse applicazioni.
Domande frequenti (FAQ)
È possibile controllare la tensione del filo soltanto attraverso la velocità di laminazione?
Non in tutte le configurazioni. La sincronizzazione delle velocità è importante, ma un controllo efficace può richiedere anche una regolazione meccanica, un segnale di retroazione dal rullo ballerino o una misurazione diretta della tensione.
Una tensione del filo più elevata migliora la stabilità del processo?
Non necessariamente. Una tensione eccessiva aumenta il carico di trazione e può contribuire a provocare danni o rotture del filo. Le impostazioni appropriate dipendono dal materiale e dalle condizioni di lavorazione.
Ogni gabbia di laminazione deve essere dotata di un sensore di tensione?
No. Il numero e la posizione dei sensori dipendono dall’architettura della linea e dalla strategia di controllo adottata.
Il controllo della tensione garantisce tolleranze dimensionali più ristrette?
No. Una tensione stabile contribuisce alla regolarità del processo, ma le tolleranze finali dipendono anche dalla geometria dei cilindri, dal controllo della luce di laminazione, dalle caratteristiche del materiale in ingresso e da altre condizioni operative.
Conclusione
Il controllo della tensione del filo nella laminazione continua del filo piatto richiede un coordinamento efficace tra svolgitore, gabbie di laminazione e avvolgitore.
I rulli ballerini, le celle di carico e i sistemi di controllo a retroazione possono contribuire alla stabilità del processo quando vengono selezionati e integrati correttamente. Tuttavia, non esiste un unico metodo adatto a tutte le applicazioni.
Sky Bluer Environmental Technology Co., Ltd. (CRM) produce laminatoi di precisione e attrezzature personalizzate per la lavorazione dei fili metallici.
Invia al nostro team tecnico le specifiche del materiale, il disegno del conduttore e la capacità produttiva desiderata per valutare una configurazione della linea di laminazione adatta alle esigenze del tuo progetto.