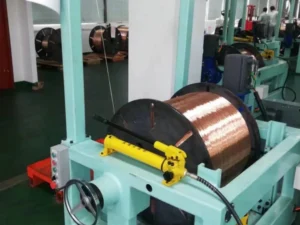
Il processo della macchina trafilatrice è la spina dorsale della produzione di filo di precisione, trasformando i metalli grezzi in fili ad alte prestazioni utilizzati in dispositivi medici, componenti aerospaziali, elettronica e molto altro. Per materiali specializzati come l’acciaio inossidabile, il molibdeno e il nitinol — ognuno con proprietà uniche — questo processo richiede un controllo meticoloso e tecniche specifiche per ogni materiale. In questa guida, analizziamo il percorso di produzione passo dopo passo, dalla selezione della materia prima alla garanzia qualità finale.
Introduzione: il ruolo critico delle macchine trafilatrici
La trafilatura è un processo di lavorazione dei metalli che riduce il diametro del filo migliorandone le proprietà meccaniche come resistenza e duttilità. Per l’acciaio inossidabile (resistente alla corrosione), il molibdeno (tolleranza alle alte temperature) e il nitinol (memoria di forma/superelasticità), le macchine trafilatrici devono essere calibrate per adattarsi alle caratteristiche uniche di ciascun materiale. Secondo i dati del settore, il solo mercato globale del filo in acciaio inossidabile supera i 12 miliardi di dollari, con il filo sottile che rappresenta il 35% della domanda — trainato da applicazioni medicali e microelettroniche.
1: Selezione del materiale — il fondamento della qualità
Il processo di produzione inizia con la selezione di materie prime che soddisfino severi standard di purezza e composizione:
- Acciaio inossidabile: gradi come 304, 316L (austenitico), 430 (ferritico) o 410 (martensitico) vengono scelti in base alle esigenze applicative — il 316L, ad esempio, offre una maggiore resistenza alla corrosione per gli strumenti medicali.
- Molibdeno: viene utilizzato molibdeno metallico ad alta purezza (99,95%+) per sfruttare il suo punto di fusione di 2.623 °C e l’eccellente conduttività elettrica, fondamentali per l’aerospaziale e l’elettronica.
- Nitinol: una lega nichel-titanio quasi equiatomica (50-55% di nichel) richiede un controllo preciso della composizione — anche variazioni dello 0,1% alterano la sua temperatura di transizione della memoria di forma.
Le materie prime vengono sottoposte a pre-ispezione, inclusa l’analisi ultrasonica e chimica, per eliminare i difetti.
Fase 2: Preparazione — ricottura, pulizia e calibrazione della macchina
Prima della trafilatura, le materie prime (tipicamente barre da 5-12 mm) vengono preparate per ottimizzarne la lavorabilità:
- Ricottura: il riscaldamento controllato (sotto vuoto o in atmosfere protettive) allevia le tensioni interne e migliora la duttilità. Per il nitinol, questa fase definisce le proprietà di memoria di forma del materiale.
- Pulizia: la decapatura chimica (ad esempio, soluzioni di HNO₃ + HF per l’acciaio inossidabile) o la decalaminazione meccanica rimuovono ossidi e contaminanti che potrebbero danneggiare le filiere o la superficie del filo.
- Configurazione della macchina: vengono installati set di filiere con geometria di precisione (cono di ingresso, banda di lavoro, zona di uscita). I sistemi di lubrificazione sono adattati — la trafilatura a secco utilizza saponi metallici, mentre la trafilatura a umido impiega emulsioni per materiali sensibili al calore come il nitinol.
Fase 3: Il processo di trafilatura — la precisione in azione
Il cuore della produzione consiste nel far passare la barra preparata attraverso una serie di filiere:
- Riduzione progressiva del diametro: ogni filiera riduce il diametro del filo del 12-18% per passata (a seconda del materiale). Per filo ultrafine (0,01-0,15 mm), possono essere necessarie più di 10 passate.
- Controllo di tensione e velocità: i sistemi CNC mantengono una tensione costante (tramite sensori) e una velocità di trafilatura uniforme per evitare rotture del filo — fondamentale per materiali fragili come il molibdeno.
- Gestione della lubrificazione: i nanorivestimenti (ad esempio, MoS₂/grafene) o gli oli specializzati minimizzano l’attrito (coefficiente ≤ 0,04) e il calore, preservando la qualità superficiale (Ra ≤ 0,2 μm).
Fase 4: Ricottura intermedia — combattere l’incrudimento
Materiali come l’acciaio inossidabile e il molibdeno sono soggetti all’incrudimento durante la trafilatura. La ricottura intermedia (tra le passate) utilizza riscaldamento e raffreddamento graduali per:
- Alleviare le tensioni interne
- Ripristinare la duttilità per un’ulteriore riduzione del diametro
- Prevenire crepe o fragilità
Il nitinol può saltare questa fase se la ricottura iniziale è ottimizzata, ma un controllo preciso della temperatura rimane critico per conservare la memoria di forma.
Fase 5: Passate finali di trafilatura — raggiungere le specifiche target
Il filo viene sottoposto a passate finali per raggiungere il diametro desiderato (fino a 0,03 mm per gli stent medicali in nitinol):
- Precisione dimensionale: un laser (risoluzione 0,1 μm) monitora il diametro in tempo reale, con regolazioni dinamiche per mantenere le tolleranze ISO 2041 H1 (ad esempio, ±0,002 mm per filo Φ 0,1 mm).
- Ottimizzazione della finitura superficiale: le filiere di lucidatura o la pulizia a ultrasuoni garantiscono superfici prive di difetti — essenziale per applicazioni medicali dove la biocompatibilità non è negoziabile.
Fase 6: Operazioni di finitura e garanzia qualità
Dopo aver raggiunto il diametro target, il filo viene sottoposto a:
- Finitura: raddrizzatura, avvolgimento su bobina o taglio a misura. Per uso medicale, la lavorazione in camera bianca previene la contaminazione.
- Ispezione qualità:
- Controlli dimensionali (diametro, rotondità, rettilineità)
- Prove meccaniche (resistenza alla trazione, elasticità)
- Analisi superficiale (tramite visione artificiale)
- Tracciabilità: a ogni bobina viene assegnato un ID univoco collegato ai lotti di materia prima e ai parametri di processo (conforme a ISO 9001/IATF 16949).
Principali sfide e soluzioni nella trafilatura
- Rotture del filo: causate da riduzione eccessiva o lubrificazione insufficiente — risolte ottimizzando i programmi delle passate e ispezionando regolarmente le filiere.
- Difetti superficiali: prevenuti con protocolli di pulizia severi e manutenzione della lubrificazione.
- Problemi specifici dei materiali: il molibdeno richiede velocità di trafilatura più lente; il nitinol necessita di un controllo preciso della temperatura in tutte le fasi.
Applicazioni del filo finito
- Acciaio inossidabile: filtri, elementi di fissaggio, strumenti medicali e componenti automobilistici.
- Molibdeno: filamenti per lampade, contatti per semiconduttori e parti di reattori nucleari.
- Nitinol: stent medicali, fili ortodontici, attuatori aerospaziali ed elettronica di consumo.
Conclusione: ingegneria di precisione per industrie critiche
La produzione di filo in acciaio inossidabile, molibdeno e nitinol richiede una sinergia di attrezzature avanzate, competenza sui materiali e controllo qualità. Seguendo questi passaggi meticolosi — dalla selezione della materia prima alla finitura tracciabile — i produttori forniscono fili che soddisfano le esigenze stringent dei settori medicale, aerospaziale e high-tech. Con il progredire della tecnologia, innovazioni come il monitoraggio dei processi guidato dall’IA e i nanolubrificanti continuano a spingere i limiti della precisione nella trafilatura.