Introduzione
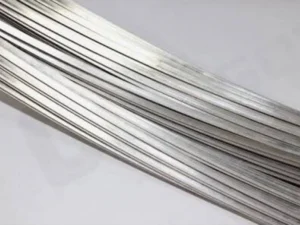
Il filo a sezione triangolare, noto anche come filo a cuneo o wedge wire, presenta caratteristiche strutturali particolarmente robuste. La sua geometria consente di distribuire uniformemente forze e tensioni sui tre lati e sugli angoli interni, offrendo una maggiore resistenza alla flessione e alla deformazione.
Si tratta di un prodotto metallico di precisione ampiamente utilizzato nei filtri per il trattamento dell’acqua, nei sistemi di vagliatura industriale e nei processi di separazione dei minerali. Le sue prestazioni dipendono in larga misura dalla precisione della geometria della sezione trasversale, che influisce direttamente sull’efficienza di filtrazione, sulla resistenza all’usura e sull’integrità strutturale.
Questo articolo analizza l’intero processo produttivo, dalla selezione della materia prima fino al controllo qualità finale, con particolare attenzione al processo di laminazione del filo a cuneo, fondamentale per ottenere profili uniformi e ad alte prestazioni.
Comprendere il processo di produzione e i suoi principali parametri consente sia ai produttori sia agli utilizzatori finali di valutare il ruolo fondamentale della formatura di precisione e dei trattamenti successivi nella produzione di fili triangolari affidabili.
Caratteristiche del filo triangolare
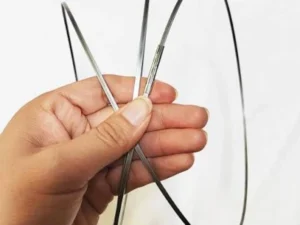
Il filo triangolare è un tipo di filo metallico con una sezione trasversale triangolare o a forma di cuneo. Questa geometria consente di controllare con precisione la spaziatura e di ottimizzare l’area aperta, rendendo il filo particolarmente adatto alle applicazioni di filtrazione e separazione.
I materiali comunemente utilizzati includono:
- Acciaio inox (304, 316, 316L)
- Acciaio al carbonio
- Leghe speciali resistenti alla corrosione o all’usura
Principali indicatori prestazionali:
- Precisione dimensionale: l’uniformità di larghezza e spessore è essenziale per garantire un corretto assemblaggio e un’elevata efficienza di filtrazione.
- Finitura superficiale: superfici lisce riducono il rischio di intasamento e migliorano il flusso.
- Resistenza meccanica e all’usura: un’elevata resistenza alla trazione garantisce una maggiore durata sotto sollecitazioni meccaniche e in ambienti operativi gravosi.
Materie prime e preparazione
La selezione di un filo grezzo di alta qualità è fondamentale per produrre filo triangolare o filo a cuneo con prestazioni uniformi. Le principali specifiche relative a materiali, dimensioni e tolleranze sono riportate di seguito:
| Parametro | Filo in ingresso (materia prima) | Filo in uscita (filo triangolare/a cuneo finito) | Note |
|---|---|---|---|
| Diametro | ±0,02 mm | ±0,01 mm | Garantisce una laminazione uniforme e riduce al minimo le variazioni dimensionali del profilo a cuneo |
| Durezza | HRC 15–25 (acciaio) | HRC 20–30 | Dipende dal materiale e dalla resistenza all’usura richiesta |
| Duttilità | Allungamento ≥25% | Mantenuta dopo la laminazione | Previene cricche o scheggiature dei bordi |
| Composizione chimica | Grado di lega specificato, ad esempio acciaio inox 304 o 316 | Uguale alla materia prima | L’uniformità è fondamentale per la resistenza alla corrosione e la resistenza meccanica |
| Condizione superficiale | Liscia, priva di ossidi | Liscia, lucidata o passivata | Il decapaggio acido o la pulizia rimuovono calamina e ossidi |
| Precisione dei bordi | N/A | ±0,02 mm | Garantisce un corretto assemblaggio e l’area aperta richiesta nei filtri |
Le fasi di pretrattamento includono:
- Decapaggio acido o pulizia: rimuove ossidi superficiali e contaminanti.
- Ricottura: migliora la duttilità per la laminazione e previene la formazione di cricche.
- Ispezione superficiale: consente di individuare graffi, ammaccature e altri difetti.
Il rispetto di questi requisiti prima della laminazione riduce gli scarti, migliora la regolarità della formatura nelle fasi successive e garantisce filo triangolare o a cuneo di alta qualità per applicazioni industriali impegnative.
Processo di laminazione del filo a cuneo
Il processo di laminazione del wedge wire trasforma il filo tondo in un profilo triangolare o a cuneo di alta precisione attraverso una serie di fasi meccaniche attentamente controllate.
Il processo richiede impianti di laminazione avanzati e un controllo preciso dei parametri per garantire una precisione dimensionale costante, un’elevata qualità superficiale e prestazioni meccaniche uniformi.
Tipologie di laminatoi e principio di funzionamento
I laminatoi per filo a cuneo sono sistemi specializzati a più rulli che trasformano progressivamente il filo grezzo fino a ottenere il profilo a cuneo richiesto. Le tipologie più comuni includono:
- Laminatoi a due rulli per filo a cuneo: adatti a fili di dimensioni ridotte o alla produzione di prototipi, con configurazione più semplice e costi contenuti.
- Sistemi a quattro rulli o multirullo: comunemente utilizzati nella produzione industriale, offrono una maggiore precisione e una finitura superficiale più uniforme.
- Sistemi automatici integrati: comprendono alimentazione del filo, laminazione, rifilatura dei bordi e raccolta del prodotto finito per una produzione ad alta efficienza.
Principio di funzionamento:
Il filo grezzo attraversa una serie di rulli con profili progressivi. Ogni gruppo di rulli applica una pressione controllata per ridurre lo spessore del materiale, formando gradualmente una sezione triangolare precisa e preservando al tempo stesso l’integrità della superficie.
Fasi di laminazione
Formatura iniziale
- Il filo entra nel primo gruppo di rulli, che avvia il processo di formatura trasformando la sezione circolare in un profilo triangolare o a cuneo preliminare.
- Questa fase garantisce una corretta distribuzione del materiale lungo la larghezza del triangolo ed evita deformazioni eccessive che potrebbero provocare cricche.
Laminazione intermedia
- Il filo attraversa gruppi di rulli intermedi che perfezionano progressivamente la geometria triangolare.
- Spessore, larghezza e angolo del cuneo vengono regolati gradualmente fino a raggiungere le tolleranze dimensionali richieste.
- È possibile applicare lubrificazione per ridurre l’attrito ed evitare graffi sulla superficie.
Laminazione finale e calibratura
- I rulli di finitura garantiscono una sezione trasversale finale uniforme lungo l’intera lunghezza del filo.
- La regolazione precisa della distanza e della pressione dei rulli garantisce che il profilo a cuneo mantenga bordi ben definiti senza formazione di bave.
- Questa fase comprende spesso sistemi integrati di taglio o avvolgimento per la raccolta del prodotto finito.
Parametri tipici del processo
| Parametro | Intervallo tipico | Funzione |
|---|---|---|
| Pressione di laminazione | 50–250 MPa | Controlla il flusso del materiale e previene la formazione di cricche |
| Distanza tra i rulli | Tolleranza di 0,05–0,2 mm | Garantisce larghezza e altezza precise del profilo a cuneo |
| Velocità di laminazione | 2–8 m/min | Bilancia produttività e qualità della finitura superficiale |
| Lubrificazione | Olio o lubrificante sintetico | Riduce attrito, usura e difetti superficiali |
| Allineamento dell’alimentazione del filo | ±0,01 mm | Previene il disallineamento dei bordi e le deviazioni della sezione trasversale |
Principali sfide tecniche
La produzione di filo a cuneo di alta qualità richiede il controllo di diverse problematiche tecniche:
- Mantenimento di una sezione trasversale uniforme: un flusso irregolare del materiale può causare problemi di assemblaggio e ridurre l’efficienza di filtrazione.
- Integrità superficiale: graffi, cricche e bave devono essere evitati per mantenere le prestazioni strutturali.
- Controllo delle tensioni residue: una laminazione non corretta può generare tensioni interne che compromettono la stabilità dimensionale e le proprietà meccaniche.
- Compatibilità con i materiali: i fili ad alta durezza richiedono rulli più resistenti e una lubrificazione attentamente controllata per limitare l’usura degli utensili.
Automazione e sistemi di controllo avanzati
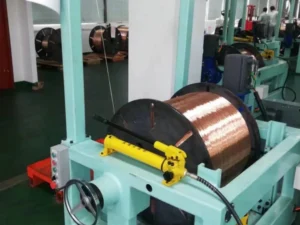
Le moderne linee di laminazione per filo a cuneo, come la CRM Wedge Wire Rolling Mill, integrano sensori avanzati, sistemi di controllo PLC e alimentazione automatica del filo per:
- Monitorare in tempo reale la pressione e la distanza tra i rulli.
- Rilevare difetti superficiali durante la laminazione.
- Regolare automaticamente la velocità di laminazione e la lubrificazione.
- Ridurre l’intervento dell’operatore migliorando al tempo stesso la costanza e l’efficienza del processo.
Combinando una progettazione meccanica di precisione con sistemi di controllo digitale, queste macchine consentono di produrre filo a cuneo di alta qualità per applicazioni quali il trattamento dell’acqua, i vagli per l’industria mineraria e i sistemi di separazione nell’industria chimica.
Trattamenti successivi alla laminazione
Dopo la laminazione, il filo a cuneo viene spesso sottoposto a ulteriori trattamenti per migliorarne le prestazioni e la durata:
- Trattamento termico: ricottura o tempra opzionale per ridurre le tensioni residue e migliorare le proprietà meccaniche.
- Trattamento superficiale: lucidatura, passivazione o applicazione di rivestimenti anticorrosione.
- Controllo dimensionale: misurazione laser e ispezione ottica per verificare la conformità alle tolleranze specificate.
Queste operazioni non solo garantiscono le prestazioni richieste, ma contribuiscono anche a prolungare la vita utile del filo nelle applicazioni industriali più impegnative.
Applicazioni del filo triangolare
Il filo triangolare è un materiale versatile utilizzato in numerosi settori industriali:
- Trattamento dell’acqua: griglie e sistemi filtranti per applicazioni municipali e industriali.
- Industria mineraria: vagli e classificatori per la separazione dei minerali.
- Industria chimica: separazione e filtrazione dei solidi dai liquidi.
- Petrolio e gas: sistemi per il controllo della sabbia e vagli per fanghi.
Le dimensioni del filo e gli angoli del profilo a cuneo possono essere adattati alle specifiche applicazioni, ottenendo il giusto equilibrio tra area aperta, resistenza meccanica e caratteristiche di flusso.
Conclusione
La produzione di filo triangolare di alta qualità richiede un attento controllo della selezione dei materiali, della precisione di laminazione, dei trattamenti successivi e del controllo qualità. I moderni laminatoi per filo a cuneo, come il CRM Wedge Wire Rolling Mill 2026, consentono di ottimizzare queste fasi garantendo un’elevata precisione dimensionale, un’eccellente finitura superficiale e una lunga durata.
Desiderate migliorare il vostro processo di produzione del filo? Contattate Sky Bluer Environmental Technology Co., Ltd. per scoprire soluzioni personalizzate in base alle vostre specifiche esigenze produttive.