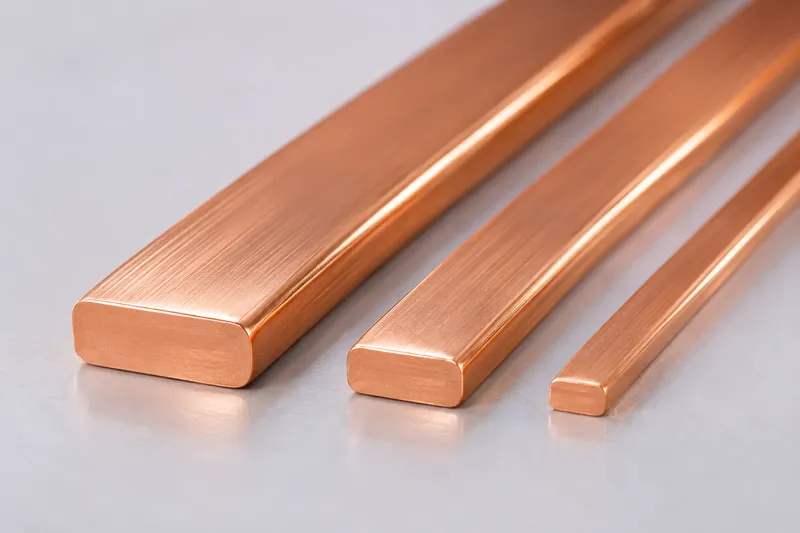
La scelta tra la laminazione a passata singola e quella a passate multiple rappresenta un aspetto importante nella produzione di filo di rame rettangolare. Questa decisione influisce sulla distribuzione della deformazione del materiale, sul controllo del processo di laminazione e sulla configurazione degli impianti più adatta alle specifiche esigenze produttive.
La laminazione a passata singola consente di completare l’operazione di formatura richiesta in un unico passaggio, mentre la laminazione a passate multiple distribuisce la deformazione su più passaggi successivi. Nessuno dei due metodi garantisce automaticamente una maggiore precisione dimensionale, una produttività superiore o una migliore qualità superficiale.
Questa guida illustra le principali differenze tra i due processi, i metodi di calcolo della riduzione durante la laminazione e i fattori pratici da considerare nella scelta del processo produttivo per conduttori di rame rettangolari.
1. Laminazione a passata singola e multipla: principali differenze
Laminazione a passata singola
La laminazione a passata singola permette di formare o ridurre le dimensioni del filo di rame attraverso un unico passaggio di laminazione. Le dimensioni ottenute dipendono dalle caratteristiche del materiale in ingresso, dalla geometria dei cilindri, dalla regolazione della luce tra i cilindri e dalle condizioni operative.
Questo metodo può essere adatto quando le dimensioni del filo in ingresso sono già vicine a quelle finali richieste e la deformazione necessaria può essere realizzata entro i limiti operativi dell’impianto.
Laminazione a passate multiple
La laminazione a passate multiple distribuisce la deformazione richiesta su due o più passaggi, utilizzando diverse gabbie di laminazione oppure effettuando passaggi successivi attraverso un’attrezzatura idonea.
Questo metodo consente di suddividere il programma di riduzione in più fasi. Tuttavia, richiede anche un’attenta valutazione dell’allineamento, della sincronizzazione delle velocità, del controllo della tensione del filo e della deformazione accumulata dal materiale.
Principali differenze
| Fattore | Laminazione a passata singola | Laminazione a passate multiple |
|---|---|---|
| Numero di passate | Una | Due o più |
| Deformazione | Applicata in un’unica fase | Distribuita su più fasi |
| Configurazione dell’impianto | Può richiedere un numero inferiore di stadi di laminazione | Può richiedere gabbie aggiuntive o passaggi ripetuti |
| Regolazione del processo | Meno parametri legati alle singole passate | Più variabili da coordinare |
| Precisione dimensionale | Dipende dagli utensili e dalle condizioni operative | Dipende dalle singole passate e dal coordinamento del processo |
| Aspetto principale da valutare | Fattibilità della formatura in un’unica passata | Stabilità dell’intero programma di passate |
Queste differenze descrivono caratteristiche generali dei due processi e non costituiscono garanzie di prestazioni superiori.
2. Come calcolare la riduzione durante la laminazione
Il calcolo della riduzione consente ai produttori di valutare le variazioni dimensionali necessarie durante il processo di laminazione.
Per calcolare la riduzione dello spessore:
Riduzione dello spessore (%) = [(Spessore iniziale − Spessore finale) ÷ Spessore iniziale] × 100
Esempio: riduzione dello spessore del filo di rame da 2,00 mm a 1,50 mm
Consideriamo un conduttore di rame rettangolare con uno spessore iniziale di 2,00 mm e uno spessore finale richiesto di 1,50 mm.
Nel caso della laminazione a passata singola:
Riduzione = [(2,00 − 1,50) ÷ 2,00] × 100 = 25%
A titolo esemplificativo, un processo di laminazione in due passate potrebbe distribuire la riduzione nel modo seguente:
| Fase di laminazione | Spessore iniziale | Spessore finale | Riduzione |
|---|---|---|---|
| Passata singola | 2,00 mm | 1,50 mm | 25,0% |
| Passate multiple: passata 1 | 2,00 mm | 1,75 mm | 12,5% |
| Passate multiple: passata 2 | 1,75 mm | 1,50 mm | 14,3% |
Entrambi i metodi consentono di ottenere una riduzione complessiva dello spessore pari al 25%.
Questi valori sono esclusivamente esempi matematici e non rappresentano programmi di laminazione raccomandati né prestazioni garantite delle macchine CRM.
Riduzione dello spessore e riduzione della sezione trasversale
La riduzione dello spessore non coincide necessariamente con la riduzione della sezione trasversale, poiché durante la laminazione il rame può subire un allargamento laterale.
Per un conduttore rettangolare con spigoli vivi:
Area della sezione trasversale (mm²) = Larghezza (mm) × Spessore (mm)
Riduzione della sezione (%) = [(Area iniziale − Area finale) ÷ Area iniziale] × 100
Per i conduttori con angoli arrotondati o profili speciali, è necessario utilizzare la geometria effettiva della sezione trasversale.
Pertanto, nella valutazione di un processo di laminazione è opportuno considerare sia la riduzione dello spessore sia quella della sezione trasversale.
3. Come il numero di passate influisce sulla qualità del filo di rame
Le specifiche del filo di rame rettangolare comprendono generalmente larghezza, spessore, raggio di raccordo degli angoli, condizioni superficiali e proprietà meccaniche.
Precisione dimensionale
Nella laminazione a passata singola, la variazione dimensionale richiesta avviene in un’unica fase. Nella laminazione a passate multiple, invece, la deformazione viene distribuita su fasi successive.
Entrambi i metodi dipendono dal controllo della luce tra i cilindri, dalla geometria degli utensili, dall’uniformità del materiale in ingresso e dalla stabilità delle condizioni operative.
Un numero maggiore di passate non garantisce automaticamente tolleranze dimensionali più ristrette.
Raggio degli angoli e qualità superficiale
Il raggio finale degli angoli dipende dalla progettazione degli utensili, dal flusso del materiale e dalle condizioni di formatura. Per determinate specifiche del conduttore possono essere necessarie ulteriori operazioni di sagomatura dei bordi.
La qualità superficiale è influenzata dalle condizioni del materiale in ingresso, dall’usura dei cilindri, dall’allineamento, dalla lubrificazione e dalla stabilità del processo.
Nessuno dei due metodi di laminazione garantisce intrinsecamente una migliore qualità superficiale.
Per ulteriori approfondimenti, consulta la nostra guida al processo di laminazione del rame.
4. Proprietà del materiale e capacità produttiva
Qualità del rame e incrudimento
Tra le qualità di rame comunemente utilizzate nella produzione di conduttori elettrici figurano C11000 (Cu-ETP), C10200 (Cu-OF) e C10100 (Cu-OFE).
La scelta del processo di laminazione più appropriato non dipende soltanto dalla qualità del rame, ma anche dal suo stato metallurgico iniziale, dalle deformazioni precedentemente subite e dalle proprietà richieste al prodotto finito.
La laminazione a freddo può provocare incrudimento, modificando la resistenza meccanica e la duttilità del materiale. La laminazione a passate multiple distribuisce la deformazione su più fasi, ma non elimina l’incrudimento accumulato.
A seconda delle condizioni del materiale e delle specifiche del conduttore finito, può essere necessario un trattamento di ricottura. La necessità di tale trattamento e la sua posizione all’interno del processo produttivo devono essere valutate separatamente.
La laminazione a passate multiple aumenta la produzione?
Non necessariamente.
Per un singolo conduttore di rame nudo, la produzione teorica può essere calcolata mediante la seguente formula:
Produzione teorica (kg/h) = Area della sezione trasversale (mm²) × Velocità (m/min) × Densità del rame (g/cm³) × 0,06
La densità del rame a temperatura ambiente è di circa 8,96 g/cm³.
La produzione effettiva dipende anche dai tempi di fermo, dall’efficienza operativa e dalla percentuale di prodotto conforme.
In una linea di laminazione a passate multiple, gli stadi collegati devono funzionare a velocità compatibili, mantenendo una tensione stabile del filo e la qualità richiesta del prodotto.
L’aggiunta di ulteriori gabbie di laminazione non comporta automaticamente un aumento della capacità produttiva. Allo stesso modo, un numero inferiore di passate non implica necessariamente una maggiore velocità di produzione.
È quindi opportuno valutare la capacità produttiva dell’intera linea, anziché basarsi esclusivamente sulla velocità massima di una singola gabbia di laminazione.
5. Come scegliere il processo di laminazione più adatto
La scelta tra laminazione a passata singola e laminazione a passate multiple deve partire dalle specifiche richieste per il conduttore finito.
| Informazioni necessarie | Finalità |
|---|---|
| Qualità e stato metallurgico del rame | Valutare il comportamento del materiale durante la deformazione |
| Dimensioni e forma del materiale in ingresso | Definire la geometria iniziale |
| Larghezza e spessore finali | Determinare la variazione dimensionale richiesta |
| Tolleranze dimensionali | Definire i requisiti di precisione |
| Raggio degli angoli e requisiti superficiali | Valutare le esigenze relative agli utensili e alla formatura |
| Capacità produttiva richiesta | Valutare la configurazione della linea |
| Requisiti di ricottura e avvolgimento | Valutare l’integrazione dell’intero processo produttivo |
La laminazione a passata singola può essere presa in considerazione quando la deformazione richiesta è realizzabile in un’unica fase, in condizioni operative verificate.
La laminazione a passate multiple può essere presa in considerazione quando è necessario distribuire la deformazione su più fasi oppure effettuare ulteriori regolazioni durante la formatura.
Il numero appropriato di passate deve essere determinato mediante una valutazione tecnica e, quando necessario, attraverso prove di processo.
Per ulteriori informazioni, consulta i nostri articoli Laminatoio per filo piatto o macchina trafilatrice per conduttori di rame rettangolari e Come definire le specifiche di una linea di produzione di filo piatto per avvolgimenti elettrici con dimensioni personalizzate.
Verificare le prestazioni dell’impianto prima dell’acquisto
Richiedi ai fornitori informazioni sul programma di passate proposto, sulla configurazione degli utensili, sulle condizioni operative e sulla produzione prevista per dimensioni rappresentative dei conduttori.
Durante le prove di accettazione in fabbrica concordate (Factory Acceptance Test, FAT), è opportuno verificare la velocità operativa stabile, le dimensioni finali, il raggio degli angoli, la qualità superficiale, la quantità di prodotto conforme e le proprietà meccaniche pertinenti.
I valori garantiti devono essere documentati nelle specifiche tecniche concordate tra le parti.
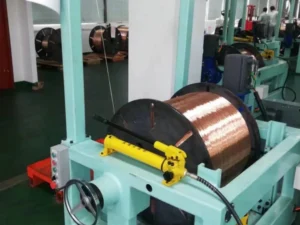
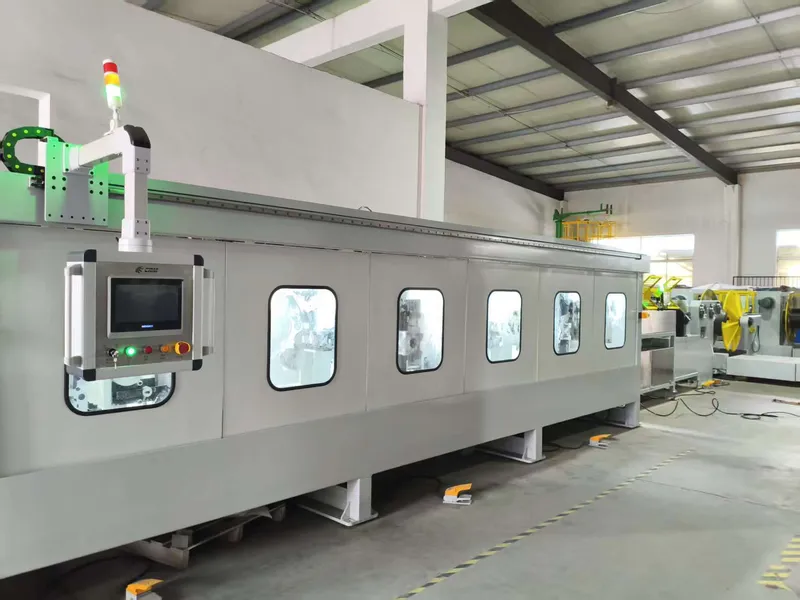
Il laminatoio di precisione CRM per filo piatto costituisce un riferimento per valutare configurazioni di impianto specifiche per le diverse applicazioni.
Domande frequenti (FAQ)
La laminazione a passate multiple è più precisa rispetto alla laminazione a passata singola?
Non necessariamente. La precisione dipende dagli utensili, dal controllo della luce tra i cilindri, dall’uniformità del materiale, dall’allineamento e dalle condizioni operative, non soltanto dal numero di passate.
È possibile produrre filo di rame rettangolare in un’unica passata?
Determinate variazioni dimensionali possono essere realizzate in una sola passata. La fattibilità dipende dal materiale in ingresso, dalle dimensioni richieste, dalle tolleranze e dalle capacità dell’impianto.
La laminazione a passate multiple richiede una ricottura intermedia?
Non sempre. La necessità di una ricottura dipende dalle condizioni iniziali del materiale, dalla deformazione accumulata e dalle proprietà richieste al prodotto finito.
Quante passate di laminazione sono necessarie per produrre filo di rame rettangolare?
Non esiste un numero di passate valido per tutte le applicazioni. Il numero necessario dipende dal materiale, dalle dimensioni iniziali, dal profilo finale, dalla deformazione ammissibile e dalla configurazione dell’impianto.
Conclusione
La laminazione a passata singola e quella a passate multiple rappresentano due approcci differenti alla produzione di filo di rame rettangolare.
La laminazione a passata singola concentra la deformazione in un’unica fase, mentre quella a passate multiple la distribuisce su più fasi. La scelta del metodo più adatto dipende dalle dimensioni del conduttore, dalle proprietà del materiale, dai requisiti qualitativi e dalle condizioni di produzione.
Nessuno dei due metodi garantisce intrinsecamente una precisione o una produttività superiore. La scelta dell’impianto deve basarsi su calcoli ingegneristici e su un’adeguata verifica del processo.
Sky Bluer Environmental Technology Co., Ltd. (CRM) produce laminatoi di precisione e macchinari personalizzati per la lavorazione di fili metallici.
Invia al nostro team tecnico il disegno del conduttore, le specifiche del materiale e la capacità produttiva richiesta per valutare una configurazione di laminazione adatta alle tue esigenze.