Introduzione
La produzione di filo d’acciaio rappresenta un elemento fondamentale dell’industria manifatturiera moderna e alimenta settori che spaziano dall’automotive e dall’edilizia fino all’elettronica e ai dispositivi medicali. I due processi di formatura più diffusi — laminazione e trafilatura — hanno entrambi l’obiettivo di ridurre la sezione trasversale del filo, migliorarne le proprietà meccaniche e ottenere la geometria desiderata.
Comprendere i vantaggi e i limiti di ciascun processo è essenziale per ottimizzare l’efficienza produttiva, controllare i costi e raggiungere gli standard qualitativi richiesti.
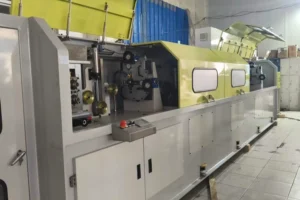
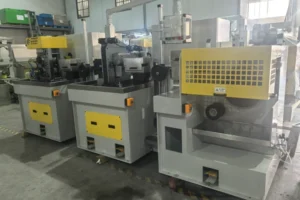
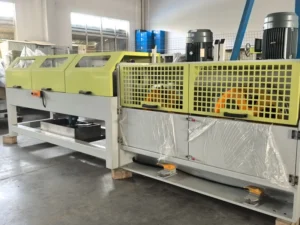
Ad esempio, nella produzione di filo piatto ad alta precisione destinato alle balestre per il settore automotive, è fondamentale scegliere un impianto di laminazione specificamente progettato per l’acciaio per molle, secondo criteri analoghi a quelli utilizzati nella selezione di laminatoi per filo piatto destinati alla formatura di questo materiale.
Laminazione del filo d’acciaio: processo, vantaggi e limiti
La laminazione trasforma il filo d’acciaio mediante deformazione per compressione. Il filo o la vergella passa attraverso uno o più gruppi di rulli rotanti che ne riducono progressivamente il diametro o ne modificano il profilo. La laminazione può essere classificata in:
- Laminazione a caldo: viene eseguita a temperature superiori alla temperatura di ricristallizzazione dell’acciaio. La laminazione a caldo rende l’acciaio più facilmente deformabile, riducendo al contempo il rischio di formazione di cricche. È particolarmente indicata per la produzione di grandi volumi di filo e per sezioni di maggiori dimensioni.
- Laminazione a freddo: viene eseguita a temperatura ambiente o in prossimità di essa. Grazie all’incrudimento, la laminazione a freddo migliora la finitura superficiale, la precisione dimensionale e la resistenza a trazione. È ampiamente utilizzata per filo piatto di precisione, filo tondo fine e profili speciali.
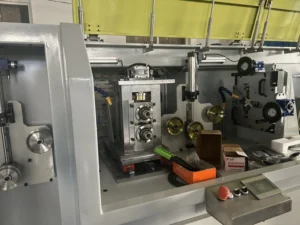
A seconda del design dei rulli, la laminazione può produrre profili tondi, piatti, quadrati o con geometrie personalizzate. Per geometrie più complesse, la laminazione può essere abbinata a processi di formatura specifici utilizzati nelle linee di produzione di filo profilato, dove utensili controllati da CNC consentono di ottenere profili di precisione dopo la laminazione iniziale.
Vantaggi della laminazione
- Elevata capacità produttiva: la laminazione è adatta alla produzione di grandi quantità di filo all’ora, soprattutto per diametri elevati e lunghe serie produttive.
- Miglioramento delle proprietà meccaniche: attraverso l’incrudimento, la laminazione a freddo aumenta la resistenza dell’acciaio, migliorando la resistenza a trazione, la resistenza a fatica e la durezza.
- Qualità superficiale: la laminazione a freddo consente di ottenere superfici lisce, riducendo la necessità di ulteriori operazioni di finitura.
- Versatilità dei profili: la laminazione consente di produrre in modo efficiente geometrie complesse, come filo piatto, filo rettangolare e persino profili destinati alle balestre.
Limiti della laminazione
- Elevato investimento iniziale: i laminatoi richiedono strutture robuste, motori di elevata potenza e rulli di precisione, comportando quindi costi iniziali più elevati.
- Precisione limitata per fili fini: i fili estremamente sottili, con diametro inferiore a 1 mm, sono difficili da ottenere esclusivamente mediante laminazione a causa dei limiti legati alla presa del materiale tra i rulli.
- Limitazioni relative ai materiali: alcuni acciai ad alto tenore di carbonio o fortemente legati possono sviluppare cricche se la temperatura o i parametri di laminazione non vengono controllati correttamente, rendendo necessario un preciso controllo della temperatura.
- Consumo energetico: sebbene il processo sia generalmente efficiente, la laminazione a caldo richiede una quantità significativa di energia per il riscaldamento del materiale.
Trafilatura del filo: processo, vantaggi e limiti
La trafilatura riduce il diametro del filo d’acciaio facendolo passare attraverso una serie di filiere di dimensioni progressivamente inferiori. Ogni passaggio riduce leggermente la sezione trasversale, mentre eventuali ricotture intermedie consentono di ripristinare la duttilità del materiale.
- Trafilatura a singolo passaggio: utilizzata per riduzioni limitate della sezione o per acciai relativamente dolci.
- Trafilatura multipassaggio: soluzione standard per acciai ad alta resistenza e fili speciali, in grado di ottenere diametri precisi e un’elevata qualità superficiale.
- Lubrificazione: oli, emulsioni o lubrificanti a secco riducono l’attrito, prolungano la durata delle filiere e contribuiscono a prevenire difetti superficiali.
La trafilatura è particolarmente adatta per fili estremamente fini, fili tondi con tolleranze ristrette e profili speciali. Viene spesso scelta anche per la produzione di filo piatto in acciaio per molle quando sono richieste tolleranze di spessore particolarmente rigorose, integrando i criteri di selezione degli impianti specifici per questo tipo di applicazione.
Vantaggi della trafilatura
- Elevata precisione dimensionale: la trafilatura consente di ottenere tolleranze ristrette, adatte a fili elettrici, molle e componenti meccanici di precisione.
- Eccellente qualità superficiale: le superfici lisce riducono la necessità di ulteriori operazioni di lucidatura, rivestimento o placcatura.
- Flessibilità dei materiali: la trafilatura consente di lavorare acciai ad alto tenore di carbonio, acciai legati e metalli speciali senza provocare cricche quando il processo è correttamente configurato.
- Minima perdita di materiale: rispetto alla laminazione, il processo genera una quantità relativamente ridotta di scarti.
Limiti della trafilatura
- Velocità di produzione inferiore: trattandosi di un processo nel quale il filo viene tirato attraverso le filiere, la produttività può essere inferiore rispetto alla laminazione per lo stesso materiale.
- Maggiore consumo energetico per unità di lunghezza: l’attrito nelle filiere richiede una maggiore forza di trazione e un maggiore consumo di energia, soprattutto per i diametri più piccoli.
- Usura delle filiere: le filiere in carburo di tungsteno o diamante richiedono sostituzioni periodiche, aumentando le esigenze di manutenzione.
- Sensibilità alla lubrificazione: una lubrificazione insufficiente può causare difetti superficiali, danneggiamento delle filiere e arresti della produzione.
Il monitoraggio in linea del diametro e della tensione può contribuire a ridurre queste limitazioni, seguendo principi analoghi a quelli adottati per la manutenzione e l’ottimizzazione dell’efficienza delle macchine per l’appiattimento del filo.
Laminazione vs. trafilatura: confronto completo
| Caratteristica | Laminazione | Trafilatura |
|---|---|---|
| Intervallo di diametro | 1–20 mm+ | 0,1–10 mm |
| Precisione e tolleranze | Medie | Elevate |
| Finitura superficiale | Buona (laminazione a freddo) | Eccellente |
| Velocità di produzione | Elevata | Da media a bassa |
| Flessibilità dei materiali | Media | Elevata |
| Costo dell’attrezzatura | Elevato investimento iniziale | Moderato |
| Consumo energetico | Efficiente per tonnellata | Maggiore per unità di lunghezza |
| Applicazioni tipiche | Filo strutturale, barre d’armatura, filo piatto, balestre | Fili elettrici, molle ad alta resistenza, filo per componenti meccanici di precisione |
Produzione ibrida: combinazione di laminazione e trafilatura
Molti produttori combinano laminazione e trafilatura per sfruttare i vantaggi di entrambi i processi. Ad esempio, la laminazione a caldo può ridurre un materiale di grande sezione fino a ottenere un filo di dimensioni intermedie; successivamente, la laminazione a freddo permette di creare un primo profilo piatto, mentre la trafilatura multipassaggio consente di raggiungere la precisione dimensionale e la qualità superficiale finali.
Questo approccio ibrido riflette le strategie produttive adottate nei laminatoi per filo piatto e nelle linee di produzione di filo profilato, combinando un’elevata capacità produttiva con un’elevata precisione del prodotto finito.
Suggerimenti avanzati per l’ottimizzazione della produzione
L’ottimizzazione della produzione di filo d’acciaio non si limita alla scelta di un singolo processo:
- Scegliere il materiale corretto: gli acciai ad alto tenore di carbonio e gli acciai legati sono spesso adatti alla trafilatura, mentre i materiali più duttili possono essere lavorati efficacemente mediante laminazione.
- Implementare sistemi di monitoraggio in linea del diametro, della tensione e dei difetti superficiali per ridurre gli scarti.
- Utilizzare sistemi adeguati di lubrificazione e raffreddamento per prolungare la durata delle filiere e dei rulli.
- La ricottura in linea può ridurre le tensioni interne e migliorare le proprietà meccaniche.
Queste strategie di ottimizzazione sono coerenti con i criteri generali di selezione delle attrezzature per applicazioni con filo piatto in acciaio per molle e con le pratiche operative di manutenzione e miglioramento dell’efficienza delle macchine per l’appiattimento del filo.
Conclusione
La laminazione è particolarmente indicata per elevati volumi produttivi, requisiti di precisione moderati e fili di maggiori dimensioni, mentre la trafilatura offre maggiori vantaggi nelle applicazioni ad alta precisione, con piccoli diametri e leghe ad alta resistenza. Un processo ibrido che combina laminazione, appiattimento e trafilatura multipassaggio può spesso offrire il miglior equilibrio tra capacità produttiva, precisione dimensionale e finitura superficiale.
I produttori devono considerare la scelta delle attrezzature, le dimensioni del filo, il tipo di materiale, i requisiti meccanici e l’ottimizzazione operativa per ottenere una produzione di filo d’acciaio stabile e di alta qualità.
Per una panoramica dettagliata delle attrezzature destinate alla produzione di filo ad alta precisione, consultate la nostra pagina principale dedicata agli impianti per la produzione di filo d’acciaio e filo piatto di alta precisione, che raccoglie i relativi articoli tecnici.