Introduzione
I produttori di filo piatto di rame utilizzano principalmente due tecnologie di deformazione dei metalli: la laminazione a freddo mediante laminatoi per rame e la trafilatura mediante macchine trafilatrici. Nella scelta di una linea di produzione, tuttavia, le differenze tra vantaggi, limiti e campi di applicazione dei due processi non sono sempre valutate correttamente. Una scelta inadeguata dell’impianto può causare instabilità nella qualità del prodotto, precisione dimensionale insufficiente e aumento dei costi di produzione.
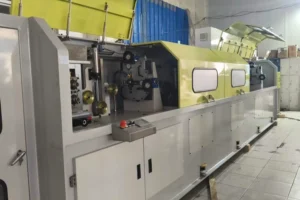
Questo articolo confronta il laminatoio per rame e la macchina trafilatrice considerando diversi aspetti: principio di funzionamento, precisione dimensionale, qualità superficiale, efficienza produttiva e tasso di scarto del materiale. L’obiettivo è fornire criteri tecnici chiari per la scelta del processo più adatto alla produzione industriale in serie di filo piatto di rame.
Per approfondire le procedure pratiche di laminazione, consultare la nostra documentazione tecnica dedicata. Per una panoramica più completa della tecnologia, consultare anche la nostra guida sul processo di laminazione del rame.
Differenze fondamentali nel principio di funzionamento
Principio di funzionamento del laminatoio per rame
Il laminatoio per rame forma il filo mediante compressione meccanica. Il filo tondo o la vergella di rame passa attraverso una luce tra i rulli regolata con precisione. I rulli rotanti applicano una pressione controllata sul materiale, modificandone progressivamente la sezione trasversale.
La deformazione viene distribuita in modo uniforme sull’intera sezione del conduttore. Utilizzando rulli con geometrie differenti è possibile produrre profili piatti, rettangolari, trapezoidali e altre sezioni personalizzate.
Durante la laminazione, il materiale viene deformato principalmente mediante compressione tra i rulli. Questo consente di controllare con precisione la geometria della sezione e di ridurre le tensioni residue associate ai processi basati prevalentemente sulla trazione.
Principio di funzionamento della macchina trafilatrice
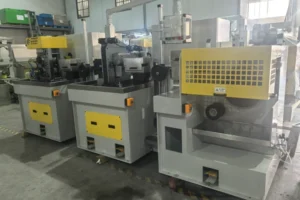
La macchina trafilatrice utilizza una forza di trazione per far passare il filo di rame attraverso una filiera con una geometria definita. Durante il passaggio attraverso la filiera, la sezione del materiale viene progressivamente ridotta sotto l’azione della trazione.
Per produrre filo piatto o rettangolare mediante trafilatura sono necessarie filiere profilate specifiche. Rispetto alla laminazione, la deformazione per trazione può generare una distribuzione delle tensioni più complessa in prossimità degli spigoli e rendere più difficile il controllo della planarità, soprattutto quando sono richieste tolleranze dimensionali molto strette.
Inoltre, l’usura delle filiere influisce direttamente sulla stabilità dimensionale e sulla qualità superficiale del prodotto finito.
Confronto delle prestazioni dei due processi
| Criterio di confronto | Laminatoio per rame | Macchina trafilatrice |
|---|---|---|
| Tolleranza dimensionale | Fino a ±0,001 mm nelle configurazioni ad altissima precisione | Tolleranza minima di ±0,02 mm |
| Qualità superficiale | Superficie liscia, bassa rugosità e bordi privi di bave | Maggiore rischio di graffi e bave sui bordi |
| Flessibilità dei profili | Profili piatti, rettangolari, trapezoidali e personalizzati | Limitata dalla geometria fissa delle filiere |
| Efficienza produttiva | Laminazione continua ad alta velocità | Possibili passaggi multipli e sostituzioni più frequenti delle filiere |
| Tasso di scarto del materiale | ≤3 % | 8 %–12 % |
Vantaggi e limiti nella produzione di filo piatto
Vantaggi e limiti del laminatoio per rame
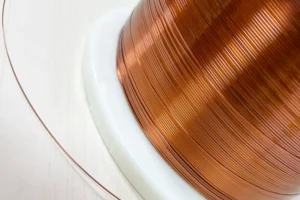
La laminazione consente di ottenere un’elevata precisione nella produzione di filo piatto di rame. La deformazione uniforme per compressione permette di mantenere stabili lo spessore e la larghezza, garantendo al tempo stesso una buona rettilineità e caratteristiche elettriche costanti.
La luce tra i rulli può essere regolata in funzione delle dimensioni finali richieste, senza dover sostituire completamente gli utensili a ogni cambio di specifica. Ciò offre una maggiore flessibilità quando la stessa linea deve produrre filo piatto o rettangolare in diverse dimensioni.
Il filo finito può inoltre presentare tensioni residue inferiori, caratteristica particolarmente importante per le successive operazioni di lavorazione, come l’avvolgimento automatico dei motori elettrici.
Il principale limite è rappresentato da un investimento iniziale generalmente superiore rispetto a quello richiesto da una macchina trafilatrice convenzionale. I laminatoi ad alta precisione, in particolare i modelli a quattro rulli, richiedono inoltre maggiori competenze tecniche per la regolazione e la manutenzione.
Vantaggi e limiti della macchina trafilatrice
Le macchine trafilatrici si caratterizzano per un costo di acquisto relativamente contenuto e una gestione semplice, risultando quindi ampiamente utilizzate per la produzione convenzionale di filo tondo.
Quando vengono impiegate per produrre filo piatto di rame, tuttavia, la deformazione per trazione può provocare deformazioni dei bordi, graffi superficiali e maggiori variazioni dimensionali.
Nella produzione di conduttori sottili, anche l’usura delle filiere può diventare più significativa. La necessità di sostituirle periodicamente può quindi aumentare i costi di manutenzione e produzione.
Quando sono richieste tolleranze dimensionali dell’ordine dei micrometri, ad esempio per conduttori piatti destinati al settore automotive o aerospaziale, è generalmente necessario adottare un processo di finitura con un livello di precisione superiore.
Criteri per la scelta dell’attrezzatura di produzione
Per la produzione di filo piatto di rame ad alta precisione destinato a veicoli elettrici e veicoli a nuova energia, trasformatori, applicazioni aerospaziali e dispositivi medicali, i sistemi di laminazione offrono un maggiore controllo dello spessore, della larghezza, della geometria dei bordi e della qualità superficiale.
Per conduttori rettangolari di sezione maggiore e con requisiti di tolleranza meno severi, la trafilatura può rappresentare una soluzione orientata al contenimento dell’investimento iniziale.
In numerose linee industriali vengono inoltre combinati entrambi i processi. La macchina trafilatrice esegue inizialmente la riduzione del diametro del filo tondo, mentre un laminatoio di precisione realizza successivamente la formatura finale del conduttore piatto o rettangolare. In funzione della configurazione della linea e delle condizioni di processo, questa soluzione combinata può migliorare l’efficienza complessiva della produzione.
Conclusione
Per la produzione di filo piatto di rame con requisiti elevati di precisione dimensionale, qualità superficiale e stabilità del processo, la tecnologia di laminazione offre importanti vantaggi rispetto a un processo di formatura basato esclusivamente sulla trafilatura, soprattutto nella produzione di conduttori piatti e rettangolari di precisione.
Le macchine trafilatrici rimangono comunque una soluzione importante per la riduzione del diametro del filo tondo e per determinate applicazioni con conduttori di sezione maggiore e tolleranze meno restrittive. La scelta tra laminazione, trafilatura o una combinazione dei due processi deve quindi essere effettuata in base alle dimensioni finali, alle tolleranze richieste, alla geometria della sezione e alla capacità produttiva desiderata.
Sky Bluer Environmental Technology Co., Ltd. fornisce linee personalizzate che combinano trafilatura e laminazione, laminatoi per rame ad alta precisione e soluzioni chiavi in mano per l’intero processo di produzione del filo di rame, aiutando i produttori a ottimizzare i processi e a migliorare la stabilità della produzione.
Per approfondire il principio di funzionamento delle attrezzature destinate ai nastri di rame, consultare la sezione dedicata ai laminatoi per nastri di rame. Per maggiori informazioni sulla produzione di conduttori rettangolari destinati ai motori elettrici, consultare la sezione dedicata alla produzione di filo di rame rettangolare per motori.