Introduzione
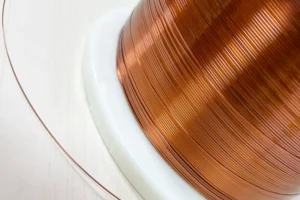
Il filo piatto di rame è un materiale conduttore essenziale, ampiamente utilizzato nei motori per veicoli elettrici e veicoli a nuova energia, nei trasformatori ad alta frequenza, nei ribbon di saldatura per moduli fotovoltaici e nei componenti elettronici di precisione. A differenza del tradizionale filo di rame tondo, il filo piatto presenta una sezione trasversale appiattita che consente di aumentare la densità di avvolgimento, ridurre l’ingombro dei componenti e migliorare l’efficienza energetica complessiva del sistema.
Una produzione stabile di filo piatto richiede tuttavia una tecnologia di laminazione adeguata, una configurazione precisa degli impianti e un rigoroso controllo dei parametri di processo. Soprattutto nelle linee di nuova installazione, un ciclo di laminazione non correttamente configurato può causare cricche sui bordi, variazioni dimensionali, scarsa rettilineità e una riduzione della produttività.
Questa guida descrive la preparazione prima della produzione, le diverse fasi del processo di laminazione del filo piatto di rame, i principali requisiti qualitativi e alcuni suggerimenti pratici per ottimizzare la produzione in serie. Per una panoramica generale della tecnologia, consultare la nostra documentazione tecnica dedicata.
Preparazione prima della laminazione del filo piatto
Selezione delle specifiche della materia prima
Nella produzione industriale di filo piatto vengono normalmente utilizzati fili tondi o vergella di rame con diametri compresi tra 0,2 mm e 3,0 mm. Dopo la laminazione, lo spessore del filo piatto finito può variare da 0,1 mm a 1,5 mm, mentre la larghezza è generalmente compresa tra 1 mm e 25 mm.
Per ridurre il rischio di cricche e danneggiamenti dei bordi, il rapporto larghezza/spessore durante una singola passata di laminazione deve essere mantenuto entro 8:1. Una deformazione eccessiva in una sola passata può generare tensioni residue e danneggiare i bordi del conduttore.
Scelta della configurazione della linea di produzione
In funzione del volume produttivo, della varietà delle specifiche e dei requisiti di precisione, i produttori possono scegliere principalmente tra due configurazioni.
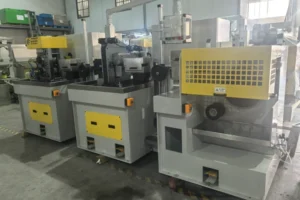
I laminatoi indipendenti per filo piatto sono adatti alla produzione flessibile di piccoli lotti e di molteplici specifiche, con un investimento iniziale generalmente più contenuto.
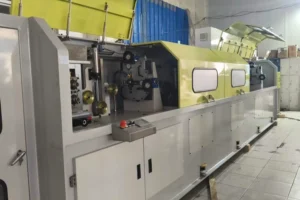
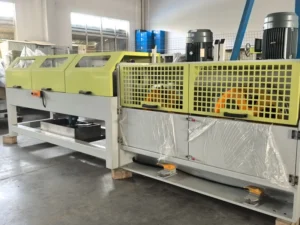
Le linee integrate di trafilatura e laminazione sono invece progettate per la produzione continua su scala più elevata. In queste configurazioni, la macchina trafilatrice esegue inizialmente la riduzione del diametro del filo tondo, mentre il laminatoio di precisione realizza successivamente la formatura finale della sezione piatta o rettangolare. In funzione della configurazione della linea e delle effettive condizioni di processo, questa soluzione combinata può migliorare l’efficienza complessiva della produzione.
Le differenze tra le due tecnologie sono illustrate più dettagliatamente nella sezione dedicata al confronto tra laminatoio per rame e macchina trafilatrice.
Pulizia preliminare e trattamento di ricottura
Prima della laminazione, il filo o la vergella di rame deve essere pulito per eliminare ossidi superficiali, olio e altri contaminanti. In funzione dei requisiti produttivi, è possibile utilizzare un sistema di pulizia a ultrasuoni.
Quando si lavora rame in condizioni di elevata durezza, può essere necessario integrare un trattamento di ricottura in linea per migliorarne la duttilità. Questo facilita la deformazione progressiva in più passate e riduce il rischio di rottura del filo.
Processo di laminazione del filo piatto di rame passo dopo passo
Svolgimento a tensione costante e raddrizzatura
Il sistema di svolgimento deve garantire un’alimentazione stabile del materiale, limitando al minimo le variazioni di tensione durante il funzionamento continuo della linea.
I sistemi di svolgimento servo‑controllati, abbinati a dispositivi di raddrizzatura verticale e orizzontale, permettono di ridurre torsioni e curvature del filo prima dell’ingresso nel laminatoio, favorendo una distribuzione più uniforme delle forze di laminazione.
Laminazione a freddo progressiva in più gabbie
Questa rappresenta la fase principale di formatura del filo piatto di rame.
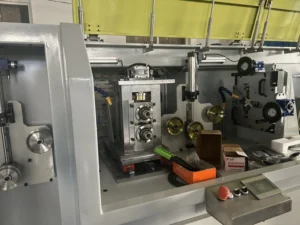
Per la produzione convenzionale di filo piatto possono essere utilizzate gabbie di laminazione a due rulli. Per fili piatti ultrasottili ad alta precisione, le configurazioni a quattro rulli consentono di aumentare la rigidità del sistema e migliorare il controllo delle tolleranze dimensionali.
La deformazione viene distribuita progressivamente su più passate. Come riferimento di processo, il tasso di riduzione per singola passata può essere mantenuto tra il 15 % e il 25 %, in modo da evitare sollecitazioni eccessive del materiale e ridurre il rischio di cricche.
Per ulteriori informazioni, consultare la sezione dedicata ai vantaggi tecnici dei laminatoi per rame a quattro rulli ad alta precisione.
Lubrificazione, raffreddamento e rimozione dell’olio
Durante la formatura viene utilizzato un lubrificante specifico per la laminazione, che riduce l’attrito tra il materiale e i rulli e contribuisce a controllare il calore generato durante il processo.
Dopo la laminazione, un sistema di disoleazione mediante lame d’aria può rimuovere i residui di lubrificante dalla superficie del conduttore. Una superficie pulita è particolarmente importante quando il filo deve essere successivamente sottoposto a processi di smaltatura, isolamento o assemblaggio.
Controllo dimensionale in linea e regolazione ad anello chiuso
I sistemi di misurazione laser in linea monitorano continuamente le principali dimensioni del filo piatto di rame, in particolare spessore e larghezza.
I dati rilevati vengono trasmessi in tempo reale al sistema di controllo PLC. Sulla base delle misurazioni, l’impianto può effettuare microregolazioni automatiche della luce tra i rulli, mantenendo stabile la precisione dimensionale durante la produzione continua.
Questo sistema di controllo ad anello chiuso è particolarmente importante nelle linee di laminazione di filo piatto ad alta precisione, dove anche piccole variazioni dello spessore possono influire direttamente sui processi produttivi successivi.
Ricottura di distensione e avvolgimento finale
La laminazione a freddo provoca un incrudimento del rame. Per questo motivo è possibile integrare un sistema di ricottura continua in linea, in modo da ripristinare la duttilità e la conducibilità elettrica richieste dal prodotto finale.
Dopo la ricottura, il filo piatto di rame viene avvolto. Nelle linee di produzione continua, gli avvolgitori automatici a doppia testa con cambio automatico consentono di effettuare il cambio della bobina riducendo al minimo le interruzioni del processo e contribuendo a mantenere un’elevata produttività.
Tolleranze e requisiti qualitativi del filo piatto di rame finito
| Parametro qualitativo | Tolleranza standard | Applicazione tipica |
|---|---|---|
| Tolleranza sullo spessore | ±0,001 mm ~ ±0,01 mm | Filo piatto per applicazioni automotive, conduttori elettronici di precisione |
| Tolleranza sulla larghezza | ±0,002 mm ~ ±0,02 mm | Filo piatto smaltato per trasformatori |
| Rettilineità | ≤0,3 mm/m | Produzione con avvolgimento automatico ad alta velocità |
| Allungamento dopo la ricottura | ≥28 % | Conduttori in rame che richiedono elevata flessibilità |
Suggerimenti pratici per ottimizzare la produzione in serie
La lucidatura e la manutenzione periodica delle superfici dei rulli sono fondamentali per ridurre la comparsa di graffi e altri difetti superficiali sul filo piatto finito.
La temperatura del lubrificante di laminazione deve essere mantenuta stabile tra 30 °C e 50 °C, in modo da garantire condizioni costanti durante la deformazione plastica del materiale.
Inoltre, una progettazione personalizzata del profilo dei bordi dei rulli consente di controllare con precisione il raggio R degli spigoli del conduttore finito. Una geometria adeguata dei bordi contribuisce a ridurre il rischio di danneggiamento dello strato isolante durante i processi successivi, ad esempio durante l’avvolgimento delle bobine dei motori elettrici.
Conclusione
La produzione di filo piatto di rame di alta qualità dipende da un’adeguata preparazione della materia prima, da un processo di laminazione progressivo in più passate, da sistemi precisi di controllo dimensionale in linea e da un trattamento di ricottura correttamente configurato. Un controllo stabile di questi parametri permette di ridurre gli scarti e migliorare l’affidabilità della produzione in serie.
Sky Bluer Environmental Technology Co., Ltd. fornisce linee chiavi in mano personalizzate per la laminazione del filo piatto di rame, oltre a soluzioni per la produzione di fili piatti in acciaio inox e diverse leghe. L’azienda offre ai clienti internazionali supporto tecnico, installazione e messa in servizio, nonché servizi di manutenzione delle attrezzature a lungo termine.
Per approfondire il principio di funzionamento delle attrezzature per la laminazione dei nastri di rame, consultare la sezione dedicata ai laminatoi per nastri di rame. Per maggiori informazioni sulla produzione di conduttori rettangolari destinati ai motori elettrici, consultare la sezione dedicata alla produzione di filo di rame rettangolare per motori.