Introduzione
Il filo di rame rettangolare, noto anche come filo piatto di rame per avvolgimenti o conduttore rettangolare per motori, è uno dei principali materiali conduttori utilizzati negli avvolgimenti di motori di trazione, servomotori, trasformatori e apparecchiature elettriche ad alta potenza.
Rispetto al filo di rame tondo, la sezione rettangolare consente di aumentare di circa il 15 % il fattore di riempimento dell’avvolgimento, contribuendo a ridurre le perdite nel rame e il consumo energetico del motore.
La produzione di filo di rame rettangolare di alta qualità richiede un controllo rigoroso delle dimensioni della sezione trasversale, del raggio R degli spigoli, della qualità superficiale e dell’allungamento meccanico. Quando il processo di laminazione e profilatura non è correttamente ottimizzato, possono verificarsi problemi quali dimensioni irregolari degli spigoli o cricche durante l’avvolgimento.
Questo articolo descrive l’intero processo di produzione del filo di rame rettangolare per motori, dalla selezione della materia prima alla laminazione di precisione, fino al controllo dimensionale e alla verifica delle prestazioni elettriche. Per approfondire i principi tecnici della laminazione del filo piatto, consultare la nostra documentazione tecnica corrispondente. Una panoramica generale è disponibile anche nella nostra guida dedicata alla produzione di filo piatto di rame.
Requisiti della materia prima per il filo di rame rettangolare per motori
Gli avvolgimenti dei motori richiedono un’elevata conducibilità elettrica e una buona duttilità del rame. Per queste applicazioni vengono utilizzati principalmente i seguenti tipi di rame:
- Rame privo di ossigeno OFC C10200, con purezza del 99,99 %: particolarmente indicato per conduttori rettangolari destinati ai motori di trazione di veicoli elettrici e veicoli a nuova energia. Offre un’elevata conducibilità e basse perdite nelle applicazioni ad alta frequenza.
- Rame ETP: comunemente utilizzato per servomotori e motori elettrici industriali grazie al buon equilibrio tra costo, conducibilità e lavorabilità.
Prima della laminazione, il filo o la vergella di rame deve essere adeguatamente preparato:
- Rimozione completa degli ossidi e dei contaminanti superficiali mediante un adeguato processo di pulizia
- Pre‑ricottura per ottenere un allungamento sufficiente ed evitare la formazione di cricche durante la laminazione rettangolare multipassaggio
- Controllo preciso del diametro in ingresso per garantire una deformazione uniforme durante l’intero processo di laminazione
Processo completo di produzione del filo di rame rettangolare per motori
Fase 1: calibrazione del diametro mediante trafilatura preliminare
Il filo di rame di diametro maggiore viene lavorato con una macchina trafilatrice multipassaggio fino a raggiungere il diametro di ingresso richiesto per la successiva laminazione.
Un controllo stabile della tensione consente di mantenere uniforme il diametro del filo e di preparare correttamente il materiale per le successive fasi di profilatura. Per confrontare le due tecnologie, consultare il nostro documento di confronto tecnico.
Fase 2: laminazione a freddo di precisione multipassaggio per ottenere la sezione rettangolare
Questa è la fase principale del processo di profilatura.
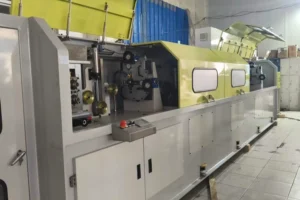
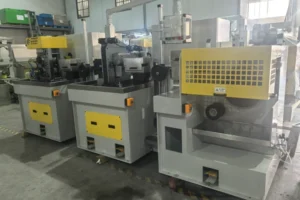
Utilizzando rulli profilati progettati in funzione delle dimensioni finali richieste, il filo tondo di rame viene trasformato progressivamente in una sezione rettangolare precisa attraverso più passaggi di laminazione.
- Laminatoio a due rulli: adatto alla produzione di filo di rame rettangolare standard per piccoli motori e applicazioni con requisiti dimensionali convenzionali.
- Laminatoio di precisione a quattro rulli: indicato per conduttori rettangolari con tolleranze più strette, in particolare per motori di trazione destinati ai veicoli elettrici. La tolleranza sullo spessore può raggiungere ≤ ±0,005 mm.
Controllo del raggio R degli spigoli: il raggio degli angoli del filo rettangolare viene definito attraverso il profilo dei rulli. In funzione dell’applicazione, il valore R può essere personalizzato, generalmente nell’intervallo 0,03–0,2 mm, per ridurre il rischio di danneggiamento dello strato isolante smaltato durante avvolgimenti compatti.
Il controllo preciso della geometria degli spigoli è particolarmente importante per i conduttori rettangolari destinati ad avvolgimenti con elevato fattore di riempimento.
Fase 3: ricottura in linea per la riduzione delle tensioni residue
La laminazione a freddo provoca incrudimento e genera tensioni residue nel rame. Per questo motivo, dopo la profilatura, il filo di rame rettangolare deve essere sottoposto a un processo di ricottura continua in linea.
Una temperatura di ricottura di circa 380–480 °C consente di ripristinare la duttilità del rame. L’allungamento del filo rettangolare finito può raggiungere ≥28 %, facilitando la lavorazione su macchine automatiche per avvolgimento ad alta velocità.
La temperatura di ricottura, la velocità della linea e il tempo effettivo di trattamento devono essere regolati in funzione della sezione del conduttore, del tipo di rame e delle proprietà meccaniche richieste.
Fase 4: controllo dimensionale e ispezione superficiale a ciclo chiuso
Per garantire una produzione stabile di filo di rame rettangolare ad alta precisione, la linea può essere dotata di sistemi automatici di misura, ispezione e regolazione:
- Sistema di misura laser: controlla in tempo reale lo spessore e la larghezza del filo rettangolare. I dati rilevati possono essere inviati al sistema di controllo per regolare automaticamente la luce tra i rulli.
- Sistema di visione CCD: rileva difetti superficiali quali micrograffi, bave, segni di laminazione e ossidazioni.
La combinazione tra misurazione online e regolazione a ciclo chiuso permette di ridurre le variazioni dimensionali durante la produzione continua.
Fase 5: pulizia finale, preparazione alla smaltatura e avvolgimento automatico
Dopo la laminazione è necessario rimuovere dalla superficie del conduttore i residui di lubrificante e gli eventuali contaminanti.
Una volta pulito, il filo di rame rettangolare viene avvolto uniformemente su bobine o aspi idonei e può essere successivamente trasferito alla linea di smaltatura.
Una superficie pulita, uniforme e priva di difetti è fondamentale per garantire una buona adesione dello strato isolante durante la successiva produzione del filo di rame rettangolare smaltato.
Principali requisiti qualitativi del filo di rame rettangolare per motori
| Parametro qualitativo | Requisito di riferimento | Importanza nell’applicazione motoristica |
|---|---|---|
| Tolleranza sullo spessore | ±0,001–±0,01 mm | Favorisce un avvolgimento uniforme e caratteristiche elettriche stabili |
| Tolleranza sulla larghezza | ±0,002–±0,02 mm | Migliora il fattore di riempimento delle cave e consente una progettazione più compatta del motore |
| Deviazione del raggio R | ≤0,01 mm | Riduce il rischio di danneggiamento dell’isolamento durante l’avvolgimento ad alta velocità |
| Rettilineità | ≤0,3 mm/m | Facilita l’avvolgimento automatico e riduce i difetti degli avvolgimenti |
| Conducibilità elettrica | ≥99 % IACS | Riduce le perdite elettriche e contribuisce a migliorare l’efficienza energetica |
I valori specifici devono essere definiti in funzione dell’applicazione finale, delle dimensioni del conduttore, del sistema di isolamento e dei requisiti tecnici del produttore del motore.
Difetti di produzione comuni e relative soluzioni
- Dimensioni irregolari degli spigoli del filo rettangolare Possibile causa: regolazione non sincronizzata o non uniforme della luce tra i rulli. Soluzione: utilizzare un sistema di regolazione servoassistita sincronizzata e, per applicazioni con requisiti di precisione più elevati, un laminatoio a quattro rulli con controllo a ciclo chiuso.
- Formazione di cricche durante l’avvolgimento del filo rettangolare Possibile causa: ricottura insufficiente, eccessivo incrudimento o distribuzione non corretta della riduzione tra i diversi passaggi di laminazione. Soluzione: ottimizzare la temperatura e la stabilità termica del sistema di ricottura continua e rivedere la distribuzione della riduzione tra i singoli passaggi di laminazione.
- Micrograffi sulla superficie del filo Possibile causa: finitura superficiale insufficiente dei rulli, contaminazione del lubrificante o presenza di particelle estranee nella zona di laminazione. Soluzione: eseguire regolarmente la rettifica e la lucidatura dei rulli e mantenere correttamente il sistema di lubrificazione e filtrazione.
Conclusione
La produzione di filo di rame rettangolare ad alte prestazioni per motori e apparecchiature elettriche richiede una combinazione correttamente ottimizzata di materia prima in rame, trafilatura preliminare, laminazione rettangolare multipassaggio, ricottura continua e controllo dimensionale online a ciclo chiuso.
Il controllo preciso delle tolleranze della sezione trasversale e del raggio R degli spigoli è fondamentale per ottenere un conduttore adatto agli avvolgimenti ad alto fattore di riempimento e, allo stesso tempo, conforme ai requisiti elettrici e meccanici dei moderni motori elettrici.
Sky Bluer Environmental Technology Co., Ltd. sviluppa linee chiavi in mano per la produzione e la laminazione di filo di rame rettangolare destinate ai produttori di motori elettrici, veicoli a nuova energia e apparecchiature elettriche industriali. Le soluzioni possono integrare profili dei rulli personalizzati, sistemi di ricottura in linea, misurazione dimensionale automatica e controllo completo del processo, con configurazioni adattate alle dimensioni, alle tolleranze e alla capacità produttiva richieste.
Per approfondire il funzionamento delle apparecchiature destinate alla laminazione di nastri di rame di maggiore larghezza, consultare la nostra documentazione tecnica corrispondente. Per confrontare le caratteristiche dei processi di laminazione e trafilatura nella produzione di conduttori, consultare il nostro materiale di confronto tecnico.