Introduzione
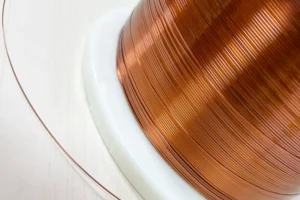
La laminazione del rame è uno dei processi fondamentali di formatura a freddo utilizzati per trasformare filo tondo o vergella di rame in filo piatto di alta precisione, conduttori rettangolari e nastri di rame per applicazioni industriali. Essendo una fase essenziale nella produzione di conduttori elettrici, il processo di laminazione influisce direttamente sulla precisione dimensionale, sulla qualità superficiale, sulla conducibilità elettrica e sulla stabilità meccanica dei prodotti finiti in rame.
Nella produzione industriale possono verificarsi problemi quali variazioni di spessore, difetti sui bordi, riduzione della resa produttiva o variazioni delle proprietà elettriche quando i parametri di laminazione non vengono controllati correttamente o la configurazione degli impianti non è adeguata al processo.
Questa guida descrive l’intero processo industriale di laminazione del rame, dalla selezione e dal pretrattamento della materia prima alla laminazione progressiva in più passate, fino al controllo qualità e alla risoluzione dei difetti di laminazione più comuni. L’articolo rappresenta la guida tecnica principale della nostra serie dedicata al filo piatto di rame. Per un ciclo produttivo più specifico, consultare la nostra guida dettagliata sul processo di produzione del filo piatto di rame.
Selezione del rame per la laminazione industriale
Le diverse qualità di rame presentano caratteristiche differenti in termini di conducibilità elettrica, duttilità e comportamento durante la deformazione. La scelta della materia prima appropriata rappresenta quindi uno dei primi fattori da considerare per ottenere un processo di laminazione stabile e prodotti finiti conformi alle specifiche richieste.
| Qualità del rame | Livello di purezza | Conducibilità | Applicazioni di laminazione consigliate |
|---|---|---|---|
| Rame ETP C10100 | 99,90 % | 100 % IACS | Filo piatto di rame per uso generale, nastri conduttori, conduttori standard per motori elettrici |
| Rame senza ossigeno OFC C10200 | 99,99 % | 102 % IACS | Filo piatto di alta precisione, profili per applicazioni aerospaziali, conduttori rettangolari per motori automotive |
Prima della laminazione, la superficie del filo o della vergella di rame deve essere pulita per rimuovere ossidi, residui di olio e particelle metalliche. In funzione dei requisiti della linea di produzione, può essere utilizzato un sistema di pulizia a ultrasuoni.
Quando si lavorano materiali di rame in condizioni di elevata durezza, può essere necessario prevedere anche una ricottura intermedia per ripristinare la duttilità e ridurre il rischio di rottura del filo durante la laminazione progressiva in più passate.
Processo industriale di laminazione del rame passo dopo passo
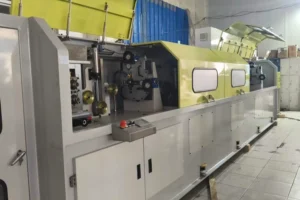
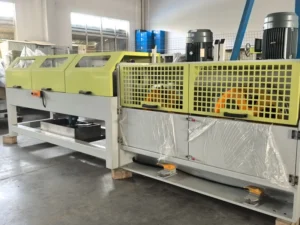
Le moderne linee di laminazione del rame possono integrare diverse fasi in un processo continuo e automatizzato. Il controllo coordinato di ogni fase consente di mantenere un’elevata stabilità dimensionale e proprietà del materiale uniformi durante la produzione.
Svolgimento e raddrizzatura
I sistemi di svolgimento servo‑controllati garantiscono un’alimentazione regolare del filo o della vergella di rame, riducendo le variazioni di tensione durante il funzionamento della linea.
I dispositivi di raddrizzatura multidirezionale correggono torsioni, curvature e deviazioni del materiale prima dell’ingresso nel laminatoio, favorendo una distribuzione più uniforme delle forze di laminazione.
Formatura mediante laminazione a freddo in più passate
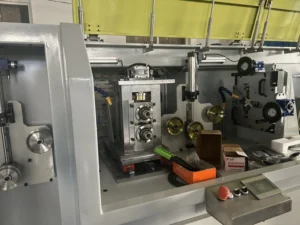
Il filo tondo di rame viene progressivamente compresso attraverso più gabbie o passate di laminazione fino a ottenere la sezione richiesta.
La riduzione dello spessore viene distribuita su diverse passate per evitare una deformazione eccessiva in un’unica fase e limitare la concentrazione delle tensioni interne.
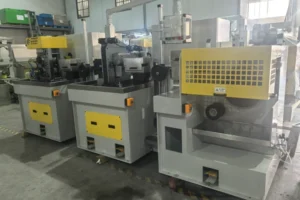
Per i prodotti di alta precisione possono essere utilizzati sistemi di laminazione a quattro rulli. La maggiore rigidità strutturale consente di migliorare la stabilità del processo e il controllo delle tolleranze dimensionali più ristrette. Per ulteriori informazioni, consultare la sezione dedicata ai vantaggi tecnici dei laminatoi per rame a quattro rulli di alta precisione.
Lubrificazione e stabilizzazione della temperatura
Un sistema di lubrificazione a ricircolo in circuito chiuso riduce l’attrito tra i rulli e il materiale di rame durante il processo di deformazione.
Allo stesso tempo, un sistema di raffreddamento e controllo della temperatura contribuisce a mantenere condizioni di deformazione più costanti e a ridurre le variazioni dimensionali dovute alle oscillazioni termiche durante la produzione continua.
Controllo dimensionale laser in linea
I sistemi di misurazione laser ad alta precisione monitorano continuamente le principali dimensioni del prodotto, in particolare spessore e larghezza.
I dati rilevati vengono trasmessi in tempo reale al sistema di controllo della linea. Attraverso una regolazione ad anello chiuso, l’impianto può effettuare automaticamente microregolazioni della luce tra i rulli senza interrompere la produzione.
Ricottura dopo la laminazione
La laminazione a freddo provoca l’incrudimento del rame. Per questo motivo, dopo la laminazione può essere integrato un sistema di ricottura continua, in modo da ripristinare la duttilità necessaria e regolare le proprietà elettriche in funzione dei requisiti del prodotto finito.
Il trattamento di ricottura prepara inoltre il conduttore alle successive operazioni di lavorazione, come avvolgimento, smaltatura o applicazione di altri sistemi di isolamento.
Finitura e avvolgimento automatico
Nella fase finale possono essere eseguite diverse operazioni, tra cui pulizia superficiale, calibrazione dei bordi e controllo dimensionale finale.
Successivamente, il filo o il nastro di rame viene avvolto uniformemente mediante un sistema di avvolgimento servo‑controllato, formando bobine pronte per le successive fasi di lavorazione.
Principali criteri di controllo qualità nella laminazione del rame
La produzione di filo e nastro di rame ad alta precisione richiede il controllo di diversi parametri dimensionali, superficiali, elettrici e meccanici in funzione delle specifiche del prodotto e della sua applicazione finale. ‑ Tolleranza sullo spessore: da ±0,001 mm a ±0,05 mm, in funzione del tipo di prodotto e del livello di precisione richiesto ‑ Tolleranza sulla larghezza: precisione fino a ±0,002 mm, in funzione del prodotto e della configurazione della linea ‑ Rettilineità del filo finito: ≤0,3 mm/m ‑ Requisiti superficiali: superficie pulita, senza graffi, bave o vaiolature da ossidazione che possano compromettere la qualità del prodotto ‑ Perdita di conducibilità dopo la laminazione: mantenuta al di sotto del 2 % in funzione dei requisiti del processo e del prodotto
Difetti comuni di laminazione e soluzioni di ottimizzazione
Molti problemi ricorrenti nella laminazione del rame sono legati a una tensione instabile del materiale, a variazioni della luce tra i rulli o a una gestione non adeguata della lubrificazione. Tra i difetti più comuni si trovano ondulazioni dei bordi, variazioni di spessore e graffi superficiali.
Le ondulazioni dei bordi possono essere causate da una distribuzione non uniforme della pressione di laminazione o da una regolazione asimmetrica dei rulli. Un sistema sincronizzato di regolazione servo‑controllata della luce tra i rulli, abbinato a guide orizzontali per il filo, contribuisce a migliorare la stabilità dei bordi.
Le variazioni di spessore sono spesso associate alle oscillazioni della tensione del materiale. L’impiego di sistemi di svolgimento e avvolgimento a tensione costante con controllo ad anello chiuso permette di migliorare l’uniformità dimensionale durante la produzione continua.
I graffi superficiali possono comparire quando il lubrificante contiene particelle metalliche o altri contaminanti. La filtrazione periodica del lubrificante e l’utilizzo di sistemi magnetici per la separazione delle impurità metalliche aiutano a mantenere pulita la zona di laminazione e a ridurre i difetti superficiali.
Conclusione
La produzione professionale di prodotti laminati in rame richiede un adeguato pretrattamento della materia prima, una laminazione a freddo di precisione in più passate, un controllo dimensionale continuo in linea e un trattamento di ricottura correttamente configurato dopo la deformazione. Un controllo sistematico di questi parametri consente di ridurre i prodotti non conformi, migliorare l’efficienza produttiva e mantenere stabili le proprietà elettriche e meccaniche del filo e del nastro di rame finiti.
Sky Bluer Environmental Technology Co., Ltd. fornisce linee di laminazione chiavi in mano personalizzate, configurabili con processi di trafilatura, laminazione di precisione, ricottura e sistemi automatici di movimentazione e avvolgimento. Queste soluzioni sono progettate per la produzione di filo piatto di rame, conduttori rettangolari e altri prodotti in rame che richiedono elevata precisione dimensionale e stabilità del processo.
Per ulteriori informazioni sulla scelta delle attrezzature e sulle diverse tecnologie di laminazione, consultare anche la sezione dedicata al principio di funzionamento dei laminatoi per nastri di rame.