La scelta tra un laminatoio per filo piatto e una trafilatrice dipende dal materiale di partenza, dalla geometria finale richiesta, dalle tolleranze dimensionali e dall’applicazione prevista del conduttore, non soltanto dalla velocità nominale dell’impianto.
Durante la laminazione, il rame viene deformato plasticamente tra rulli rotanti. Nella trafilatura, invece, il materiale viene tirato attraverso una filiera. Entrambi i processi modificano la sezione trasversale del metallo mediante deformazione plastica, ma utilizzano principi differenti per ottenere e controllare il profilo finale del filo. Nella produzione di conduttori per trasformatori e motori elettrici, queste differenze influiscono sulla progettazione degli utensili, sui raggi di raccordo degli spigoli, sulla qualità superficiale e sulla stabilità del processo produttivo.
In questa guida analizziamo come scegliere il processo più adatto alle diverse esigenze e quando conviene combinare le due tecnologie.
Laminatoio per filo piatto vs trafilatrice: principali differenze
| Criterio di confronto | Laminatoio per filo piatto | Trafilatrice |
|---|---|---|
| Principio di deformazione | Compressione tra rulli rotanti | Trazione del materiale attraverso una filiera profilata |
| Utensili principali | Rulli piani o profilati | Filiere di trafilatura circolari o profilate |
| Funzione tipica | Appiattimento e produzione di fili a sezione rettangolare | Riduzione del diametro o trafilatura di profili |
| Controllo dello spessore | Gioco tra i rulli, rigidità della gabbia, riduzione e tensione del filo | Geometria della filiera, usura degli utensili e ritorno elastico |
| Controllo della larghezza | Flusso laterale del materiale e utensili per la formatura dei bordi | Apertura della filiera e flusso del materiale |
| Geometria degli spigoli | Rulli profilati o unità separata di arrotondamento degli spigoli | Filiera profilata appositamente progettata |
| Principali rischi di processo | Allargamento irregolare, disallineamento e segni di laminazione | Forza di trafilatura eccessiva, usura delle filiere e rigature |
| Cambio di configurazione | Regolazione o sostituzione di rulli e guide | Sostituzione delle filiere e modifica della sequenza di trafilatura |
Nessuno dei due processi garantisce necessariamente una precisione superiore in tutte le applicazioni. La precisione dimensionale ottenibile dipende dalla configurazione complessiva della linea di produzione.
Come funziona un laminatoio per filo piatto?
Un laminatoio di precisione riduce progressivamente lo spessore di un filo di rame tondo o precedentemente sagomato. Man mano che lo spessore diminuisce, il materiale si allunga e può allargarsi lateralmente. La geometria dei rulli, la riduzione per passata e la tensione del filo in ingresso e in uscita determinano l’uniformità del profilo ottenuto.
Una tipica sequenza produttiva è la seguente:
Filo di rame tondo → Laminazione preliminare → Laminazione intermedia → Formatura dei bordi → Calibratura finale → Controllo → Avvolgimento
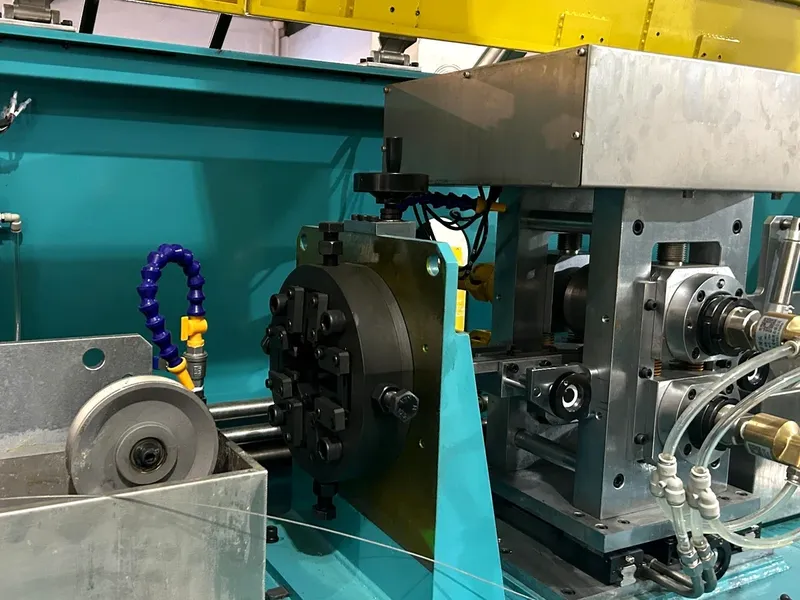
Gioco tra i rulli, sequenza delle passate e formatura dei bordi
In una tradizionale gabbia di laminazione duo (2-Hi), la regolazione del gioco tra i rulli modifica principalmente lo spessore del filo. La larghezza dipende anche dall’allargamento laterale del materiale e non può quindi essere sempre corretta semplicemente riducendo il gioco tra i rulli. Per ottenere un raggio di raccordo specifico possono essere necessari ulteriori utensili per la formatura dei bordi.
Distribuire la deformazione su più passate con riduzioni moderate può contribuire a prevenire problemi causati da una riduzione eccessiva in un’unica passata. Tra questi rientrano variazioni della larghezza, bordi asimmetrici e danni superficiali. La sequenza delle passate deve essere adattata allo stato del materiale, alla geometria richiesta e alla forza di laminazione necessaria.
Anche la guida del filo e la sincronizzazione degli azionamenti sono fondamentali. Un’alimentazione non centrata può produrre raggi degli spigoli non uniformi, anche quando lo spessore rimane entro le tolleranze specificate.
Come viene formato il rame mediante una trafilatrice?
Una trafilatrice tira il rame attraverso una filiera la cui apertura presenta una sezione più piccola o una geometria diversa rispetto al materiale in ingresso. La trafilatura convenzionale viene ampiamente utilizzata per ridurre il diametro del filo tondo prima delle successive operazioni di lavorazione.
Per produrre conduttori rettangolari in rame sono necessarie filiere profilate appositamente progettate, oltre a sistemi di trazione e guida adeguati.
Una possibile sequenza produttiva è:
Filo tondo → Trafilatura preliminare → Trafilatura con filiere profilate → Calibratura finale → Controllo → Avvolgimento
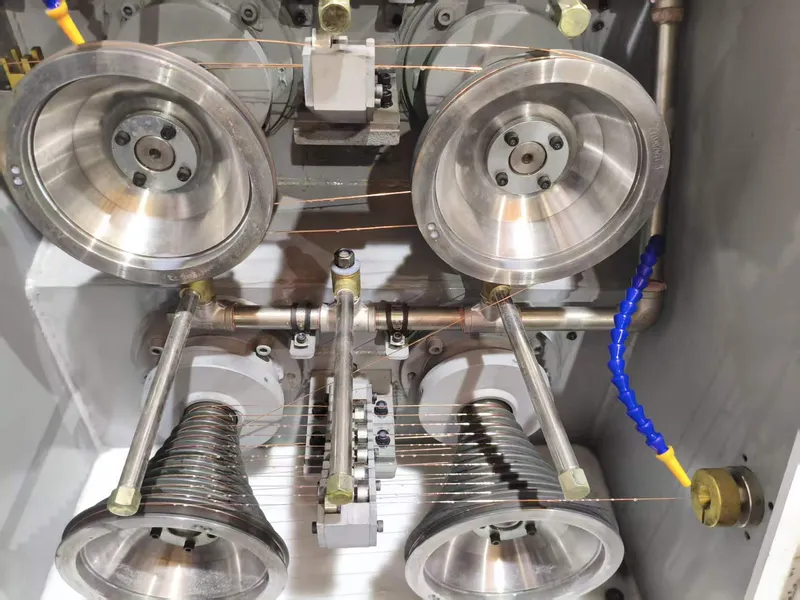
Geometria delle filiere e forza di trafilatura
Una filiera profilata vincola la sezione del conduttore lungo una porzione maggiore del suo perimetro rispetto a una tradizionale passata di laminazione piana. Tuttavia, le dimensioni dell’apertura della filiera non coincidono necessariamente con quelle del filo finito. Anche il ritorno elastico, la durezza iniziale del rame, la lubrificazione e l’usura della filiera influiscono sul risultato.
Una riduzione eccessiva della sezione aumenta la forza di trafilatura e può provocare rotture del filo, rigature superficiali e usura prematura degli utensili. È quindi necessario valutare attentamente la forza di trazione, le riduzioni ammissibili e la geometria del profilo.
Una trafilatrice convenzionale per filo tondo non può produrre filo rettangolare di precisione semplicemente modificando le impostazioni di velocità. Gli utensili, il percorso del filo e la progettazione del processo devono essere adatti alla trafilatura di profili.
Quale processo offre un migliore controllo dimensionale e degli spigoli?
Tolleranze di larghezza e spessore
Nella laminazione, lo spessore può essere regolato meccanicamente attraverso il gioco tra i rulli. Il controllo della larghezza richiede invece una gestione accurata del flusso laterale del metallo e, quando necessario, ulteriori operazioni di formatura dei bordi.
Nella trafilatura di profili, la geometria della filiera definisce la sezione prevista. Tuttavia, l’usura degli utensili e il ritorno elastico del materiale possono modificare le dimensioni finali.
Le prestazioni dei due processi devono essere confrontate utilizzando lo stesso materiale, le stesse dimensioni finali e metodi di controllo equivalenti. Anziché basarsi su affermazioni generiche relative alla «precisione micrometrica», è preferibile richiedere ai costruttori tolleranze garantite per ciascuna dimensione del conduttore.
Raggio di raccordo degli spigoli e qualità superficiale
Per i conduttori rettangolari in rame non è sufficiente rispettare le dimensioni di larghezza e spessore. Spigoli troppo vivi o bave possono danneggiare lo smalto isolante o la carta isolante. Al contrario, un arrotondamento eccessivo degli spigoli riduce la sezione effettiva di rame all’interno delle dimensioni esterne specificate.
Gli impianti di laminazione possono integrare un’unità separata per l’arrotondamento degli spigoli. Nella trafilatura di profili, invece, la geometria degli spigoli dipende principalmente dalla forma delle filiere e dalla sequenza di deformazione.
Entrambi i processi richiedono un controllo diretto del profilo degli spigoli. Un tradizionale sistema di misura laser della larghezza e dello spessore non è sufficiente, da solo, per misurare completamente il raggio di raccordo.
Anche i difetti superficiali possono essere differenti. La laminazione può lasciare segni dei rulli o provocare deformazioni dei bordi, mentre la trafilatura può produrre rigature dovute alle filiere o graffi. In entrambi i casi sono indispensabili utensili puliti, una lubrificazione adeguata e una guida controllata del filo.
Per approfondire i requisiti geometrici e qualitativi di questi conduttori, consulta Filo di rame rettangolare nudo: tipologie, applicazioni e produzione.
Quando conviene combinare trafilatura e laminazione?
In molte linee di produzione di conduttori elettrici, trafilatura e laminazione svolgono funzioni complementari. La trafilatura permette inizialmente di ottenere un diametro uniforme del filo tondo, mentre la laminazione produce successivamente la sezione rettangolare. Quando sono richieste specifiche proprietà meccaniche, può essere integrata anche una fase di ricottura.
| Sequenza produttiva | Quando prenderla in considerazione | Principale aspetto tecnico da verificare |
|---|---|---|
| Trafilatura → Laminazione | Quando la vergella o il filo tondo di rame richiede una riduzione del diametro prima dell’appiattimento | Riduzione durante la trafilatura e sequenza delle passate di laminazione |
| Trafilatura diretta di profili | Quando è possibile ottenere una sezione rettangolare definita mediante filiere profilate adeguate | Progettazione delle filiere, forza di trafilatura e precisione degli spigoli |
| Laminazione → Calibratura con filiera profilata | Quando la laminazione produce la forma principale e viene prevista un’ulteriore operazione di calibratura | Incrudimento aggiuntivo, usura delle filiere e miglioramento misurabile |
L’integrazione di più processi aumenta il numero di utensili necessari, le operazioni di manutenzione e i requisiti di controllo. È quindi opportuno scegliere la sequenza produttiva più semplice che consenta di rispettare in modo affidabile le specifiche del prodotto.
Qualità del rame, ricottura e requisiti delle lavorazioni successive
Tra i materiali comunemente utilizzati per i conduttori elettrici figurano il rame elettrolitico Cu-ETP (C11000) e il rame privo di ossigeno, come il C10200.
Sia la laminazione sia la trafilatura provocano incrudimento, modificando la durezza e la duttilità del materiale. Le variazioni dello stato iniziale del rame possono influenzare le forze di deformazione e la geometria finale del conduttore.
La necessità di un trattamento di ricottura dipende dalla deformazione a freddo complessiva e dalle proprietà meccaniche richieste al prodotto finito.
Anche l’applicazione successiva è importante. I conduttori per trasformatori richiedono una geometria controllata per facilitare l’avvolgimento e l’isolamento con carta. I fili smaltati necessitano di una superficie pulita e di raggi degli spigoli adeguati. I conduttori per motori elettrici sottoposti a piegatura o formatura di avvolgimenti di tipo hairpin possono richiedere ulteriori caratteristiche di duttilità.
Le dimensioni del conduttore nudo e quelle del conduttore isolato devono essere specificate separatamente.
Per le applicazioni nei trasformatori, consulta Filo piatto di rame isolato con carta per avvolgimenti di trasformatori.
Scelta dell’impianto: quali specifiche tecniche definire?
Prima di richiedere un preventivo, è consigliabile fornire al costruttore un disegno completo della sezione trasversale del conduttore e i requisiti di produzione:
- Qualità del rame, stato metallurgico e diametro o profilo del materiale in ingresso
- Larghezza e spessore finali, comprese le relative tolleranze
- Raggio di raccordo degli spigoli, condizioni dei bordi e requisiti superficiali
- Durezza o allungamento a rottura richiesti e successive operazioni di isolamento o formatura
- Capacità produttiva prevista, peso delle bobine e configurazione dei sistemi di svolgimento e avvolgimento
- Utenze industriali disponibili, requisiti di controllo e condizioni delle prove di accettazione
È inoltre opportuno richiedere uno schema del processo produttivo, informazioni sulla configurazione degli utensili, tolleranze garantite per ciascuna dimensione e criteri definiti per le prove di produzione.
La velocità di progetto non deve essere confusa con una velocità produttiva garantita per tutte le dimensioni del conduttore.
Specifiche tecniche pubblicate del laminatoio CRM
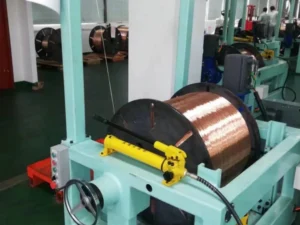
Il laminatoio di precisione CRM per filo piatto destinato ai trasformatori comprende, secondo la configurazione pubblicata, due gabbie di laminazione duo (2-Hi), seguite da un laminatoio motorizzato per l’arrotondamento degli spigoli. La linea integra inoltre sistemi di controllo della tensione, raffreddamento, misurazione dimensionale e avvolgimento.
| Parametro pubblicato | Specifica |
|---|---|
| Diametro del filo tondo in ingresso | 1,0–6,0 mm |
| Larghezza / spessore finali | 0,6–10 mm / 0,4–6 mm |
| Tolleranza sulla larghezza / sullo spessore | ±0,01 mm / ±0,005 mm |
| Raggio di raccordo degli spigoli regolabile | R0,05–1,0 mm |
| Velocità di progetto | 180 m/min |
Questi valori corrispondono alle specifiche tecniche pubblicate dal costruttore e non costituiscono una garanzia che tutte le tolleranze, i raggi degli spigoli e le velocità possano essere raggiunti contemporaneamente per qualsiasi combinazione di materiale e dimensioni.
Le prestazioni effettive devono essere confermate mediante una valutazione tecnica o prove di produzione.
Problemi di produzione comuni e azioni correttive
| Problema riscontrato | Possibile causa da verificare | Azione consigliata |
|---|---|---|
| Raggi degli spigoli non uniformi | Alimentazione non centrata o utensili disallineati | Verificare il centraggio del filo e l’allineamento di rulli o filiere |
| Variazioni dello spessore | Variazioni del gioco tra i rulli o usura delle filiere | Controllare gli utensili e analizzare l’andamento delle misurazioni |
| Graffi superficiali | Rulli, filiere o guide contaminati | Pulire e ispezionare le superfici di contatto |
| Rotture del filo | Forza di trafilatura eccessiva o tensione del filo instabile | Verificare le riduzioni, la lubrificazione e lo stato del materiale |
| Larghezza irregolare | Flusso laterale del materiale instabile o variazioni del materiale in ingresso | Controllare la sequenza delle passate e l’uniformità della materia prima |
È importante evitare di aumentare indiscriminatamente la pressione di laminazione o la tensione di trafilatura. Queste regolazioni possono generare ulteriori difetti senza risolvere la causa principale del problema.
Domande frequenti (FAQ)
La laminazione è sempre la scelta migliore per produrre filo di rame rettangolare?
No. La laminazione è particolarmente indicata per l’appiattimento progressivo e la formatura dei bordi, mentre la trafilatura di profili può essere una soluzione efficace per determinate geometrie. La scelta deve basarsi sulla capacità dimostrata di produrre il conduttore conforme al disegno tecnico richiesto.
Una trafilatrice convenzionale può produrre filo rettangolare?
Non senza filiere profilate adeguate, una capacità di trazione sufficiente, sistemi di guida appropriati e una sequenza di riduzione validata. La capacità di trafilare filo tondo non è di per sé sufficiente.
Quale processo consente di ottenere raggi degli spigoli più precisi?
Entrambi i processi possono ottenere un raggio specificato se utilizzano utensili adeguatamente progettati. È necessario misurare direttamente il profilo finale, poiché le sole misurazioni di larghezza e spessore non sono sufficienti per verificare il raggio di raccordo degli spigoli.
È necessario ricuocere il rame dopo la deformazione?
Dipende dallo stato metallurgico iniziale, dalla deformazione a freddo accumulata e dai requisiti di durezza o allungamento del prodotto finito. La necessità e la posizione della fase di ricottura devono essere definite considerando l’intero processo produttivo.
Quali verifiche dovrebbe fornire un costruttore prima dell’acquisto?
È consigliabile richiedere campioni rappresentativi o una prova di produzione che consenta di verificare le dimensioni finali, la geometria degli spigoli, le condizioni superficiali, la stabilità della velocità produttiva e l’uniformità del prodotto lungo una determinata lunghezza di produzione.
Conclusione
Un laminatoio per filo piatto e una trafilatrice non sono macchine direttamente intercambiabili. La laminazione produce sezioni rettangolari mediante compressione controllata, mentre la trafilatura di profili utilizza filiere profilate e una forza di trazione per ottenere la geometria desiderata. Molte linee di produzione di conduttori elettrici combinano entrambi i processi: la trafilatura prepara il diametro iniziale del filo, mentre la laminazione realizza la geometria finale del conduttore.
Sky Bluer Environmental Technology Co., Ltd. fornisce laminatoi di precisione e trafilatrici CRM per la produzione di conduttori in rame e alluminio.
Se stai progettando una linea di produzione di filo di rame rettangolare, inviaci la qualità del materiale, le dimensioni in ingresso, il disegno della sezione del prodotto finito, le tolleranze, il raggio di raccordo degli spigoli e la capacità produttiva prevista. Il nostro team tecnico potrà valutare la soluzione di laminazione, trafilatura o lavorazione combinata più adatta al tuo progetto.