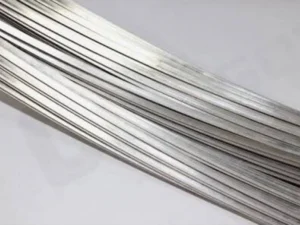
Le bobine elettromagnetiche generano campi magnetici utilizzati nel funzionamento di solenoidi, attuatori ed elettromagneti di sollevamento. Il filo di rame per avvolgimenti a sezione circolare è ampiamente utilizzato, soprattutto nelle bobine compatte. Tuttavia, il filo di rame rettangolare può rappresentare una soluzione adatta quando lo spazio disponibile per l’avvolgimento o la geometria del conduttore favoriscono l’impiego di un profilo piatto.
Ottenere una sezione rettangolare non è sufficiente: i produttori devono rispettare anche i requisiti dimensionali, superficiali e meccanici necessari per le successive operazioni di avvolgimento.
Questo articolo illustra tali requisiti e spiega il ruolo della laminazione di precisione nella produzione di fili di rame rettangolari.
1. Applicazioni del filo di rame rettangolare nelle bobine elettromagnetiche
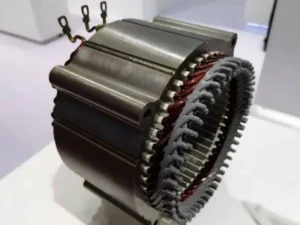
In determinate bobine di grandi dimensioni o progettate per correnti elevate, le superfici piane del conduttore possono facilitare la disposizione ordinata delle spire su più strati.
Gli eventuali vantaggi nell’utilizzo dello spazio dipendono tuttavia dal sistema di isolamento, dalla geometria degli spigoli e dall’orientamento dell’avvolgimento.
Tra le possibili applicazioni figurano:
- Elettromagneti industriali: Avvolgimenti progettati in funzione di specifici requisiti di corrente, spazio disponibile e condizioni termiche.
- Attuatori elettromagnetici ed elettrovalvole: Determinate configurazioni nelle quali la geometria del conduttore e il metodo di avvolgimento consentono l’utilizzo di filo rettangolare.
- Elettromagneti di sollevamento e mantenimento: Bobine che possono richiedere sezioni del conduttore considerevoli e sistemi di isolamento resistenti.
- Apparecchiature elettromagnetiche speciali: Avvolgimenti personalizzati caratterizzati da spazi di installazione limitati o geometrie particolari.
Il filo rettangolare non sostituisce necessariamente quello tondo in tutte le applicazioni. I solenoidi di piccole dimensioni o gli avvolgimenti con percorsi particolarmente stretti possono essere più adatti ai conduttori circolari. La scelta del profilo deve quindi essere effettuata dal progettista della bobina.
Una maggiore densità di riempimento non garantisce automaticamente prestazioni elettromagnetiche superiori. È necessario considerare anche le distanze di isolamento elettrico, la dissipazione del calore e le tolleranze di assemblaggio.
2. Dimensioni del filo di rame rettangolare, spazio di avvolgimento e raggio degli spigoli
Larghezza e spessore devono essere valutati insieme
La larghezza e lo spessore influiscono sia sul posizionamento del conduttore all’interno della bobina sia sul suo comportamento durante la piegatura.
I profili larghi e sottili si comportano diversamente da quelli stretti e spessi, anche quando presentano sezioni trasversali simili.
È importante specificare se il conduttore verrà avvolto di piatto oppure di costa, poiché ciascun orientamento richiede condizioni di piegatura differenti e può rendere necessari utensili specifici.
Il raggio minimo di curvatura deve essere verificato in funzione del processo di avvolgimento effettivamente previsto.
Perché la geometria degli spigoli è importante?
Il raggio degli spigoli influisce sulla disposizione delle spire e sul rischio di danneggiamento dell’isolamento.
Le bave o gli spigoli vivi possono deteriorare lo smalto isolante, le pellicole isolanti o i materiali di isolamento avvolti intorno al conduttore. Al contrario, un arrotondamento eccessivo modifica la geometria della sezione.
I disegni tecnici devono quindi indicare chiaramente la larghezza, lo spessore, il raggio degli spigoli e le tolleranze dimensionali.
È inoltre necessario distinguere le dimensioni del conduttore nudo dalle dimensioni dopo l’applicazione dell’isolamento.
3. Grado di rame, stato metallurgico e piegabilità
Il rame utilizzato per la produzione di conduttori rettangolari deve soddisfare sia i requisiti di conducibilità elettrica sia quelli di formabilità.
| Grado di rame | Designazione | Considerazioni per la scelta |
|---|---|---|
| C11000 | Cu-ETP | Elevata conducibilità elettrica per applicazioni elettriche generali |
| C10200 | Cu-OF | Rame esente da ossigeno per specifiche esigenze relative al materiale o alla lavorazione |
| C10100 | Cu-OFE | Rame esente da ossigeno ad alta purezza per applicazioni con specifiche del materiale particolarmente esigenti |
La banca dati delle leghe della Copper Development Association fornisce ulteriori informazioni sui diversi gradi di rame.
Anche lo stato metallurgico del materiale riveste un ruolo importante.
In generale, il rame allo stato dolce è più facile da piegare. Il rame lavorato a freddo può invece offrire una maggiore resistenza meccanica, ma presentare una duttilità inferiore.
Poiché la laminazione modifica lo stato del materiale, potrebbe essere necessario effettuare un trattamento di ricottura prima dell’avvolgimento.
Quando si richiede un impianto di produzione, è opportuno specificare il grado di rame, lo stato metallurgico iniziale e finale e le eventuali prove di piegatura richieste.
4. Qualità superficiale e compatibilità con i sistemi di isolamento
A seconda dei requisiti elettrici, termici e di avvolgimento, i conduttori destinati alle bobine possono essere isolati mediante smalto, film, carta o altri materiali.
Prima dell’applicazione dell’isolamento, è necessario valutare le seguenti caratteristiche del conduttore nudo:
- Graffi e ammaccature superficiali: Difetti che possono interferire con i successivi processi di rivestimento o avvolgimento del materiale isolante.
- Bave e condizioni dei bordi: Irregolarità che possono danneggiare l’isolamento durante la realizzazione della bobina.
- Pulizia superficiale: Residui o contaminanti che possono compromettere le lavorazioni successive.
- Uniformità dimensionale: Variazioni che possono alterare l’allineamento delle spire o le dimensioni finali della bobina.
Una superficie liscia non garantisce, da sola, le prestazioni dell’isolamento. Le prove dielettriche appartengono alle successive fasi di lavorazione.
Per approfondire questo argomento, consulta Come preparare il filo piatto di rame per la smaltatura e l’isolamento con carta.
5. Come produrre filo di rame rettangolare mediante laminazione di precisione
I fili rettangolari di determinate dimensioni possono essere prodotti a partire da vergella di rame o filo tondo, combinando processi di trafilatura e laminazione a più passate.
Una sequenza produttiva rappresentativa è la seguente:
Vergella di rame/Filo tondo → Trafilatura (se necessaria) → Laminazione a più passate → Finitura dei bordi → Pulizia/Ricottura (secondo necessità) → Controllo → Processi separati di isolamento e avvolgimento delle bobine
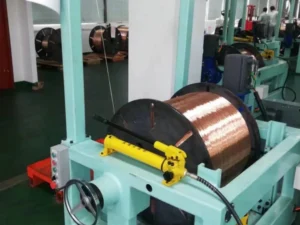
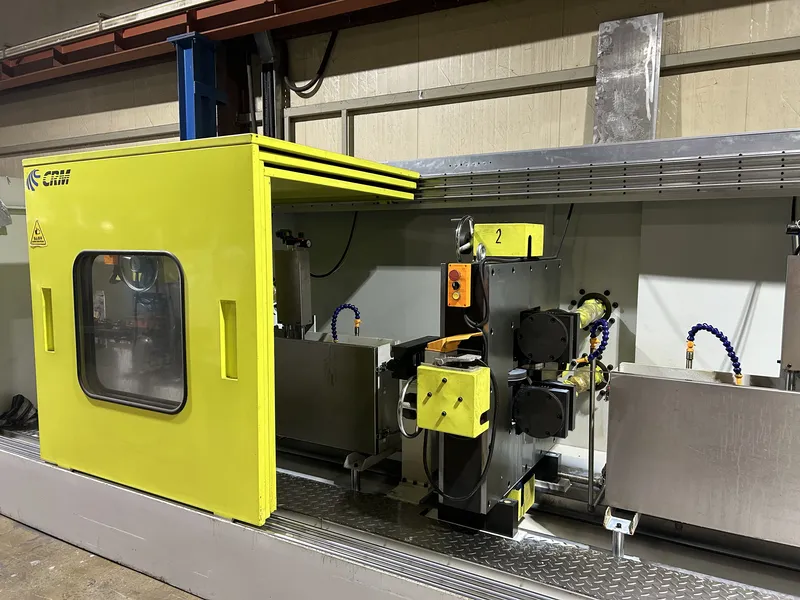
Un laminatoio di precisione per filo piatto può produrre filo di rame rettangolare nudo quando il materiale, le dimensioni di ingresso, il profilo finale e i requisiti produttivi rientrano nel campo operativo previsto dal progetto della macchina.
Quali parametri controlla l’impianto di laminazione?
- Luce tra i cilindri (Roll Gap): Influisce sulla riduzione dello spessore e sulla ripetibilità dimensionale.
- Programma delle passate (Pass Schedule): Distribuisce la deformazione tra le diverse passate per gestire l’incrudimento e la formazione dei bordi.
- Sistema di guida del filo (Wire Guidance): Contribuisce a limitare gli spostamenti laterali e gli errori di allineamento.
- Tensione tra le gabbie di laminazione (Interstand Tension): Favorisce il trasporto stabile del materiale attraverso le gabbie successive.
- Superficie dei cilindri e movimentazione del materiale: Influiscono sul rischio di graffi e segni superficiali indesiderati.
La riduzione dello spessore può provocare un allargamento laterale del materiale. Per questo motivo, la larghezza e lo spessore devono essere controllati congiuntamente.
La configurazione della macchina dipende dalle caratteristiche del materiale in ingresso, dal programma delle passate, dalle tolleranze richieste e dalla capacità produttiva desiderata.
I laminatoi non eseguono la smaltatura, l’avvolgimento delle bobine, l’assemblaggio del nucleo magnetico o i collaudi finali dei solenoidi.
Per confrontare i diversi metodi di formatura, consulta Laminatoio per filo piatto o macchina trafilatrice per conduttori rettangolari in rame.
6. Informazioni necessarie prima della scelta dell’impianto
| Parametro | Informazioni da confermare |
|---|---|
| Materiale in rame | Grado, stato metallurgico e requisiti di ricottura |
| Materiale in ingresso | Forma, dimensioni e condizioni superficiali |
| Conduttore finito | Larghezza × spessore del conduttore nudo, raggio degli spigoli e tolleranze |
| Requisiti di avvolgimento | Avvolgimento di piatto o di costa, raggio di curvatura e geometria della bobina |
| Requisiti superficiali | Limiti delle bave, criteri di accettazione dei graffi e pulizia |
| Lavorazioni successive | Metodo di isolamento, avvolgimento, giunzione e controllo |
| Obiettivo produttivo | kg/h o tonnellate/mese, dimensioni delle bobine di raccolta e sistema di avvolgimento |
È preferibile fornire disegni tecnici e informazioni dettagliate sul processo di avvolgimento anziché richiedere genericamente la «massima precisione».
Le dimensioni del conduttore dopo l’applicazione dell’isolamento devono essere indicate separatamente.
È inoltre importante chiarire se il filo verrà fornito avvolto su una bobina di raccolta oppure tagliato a lunghezze prestabilite.
Le esigenze di movimentazione del materiale possono influire sia sul successivo processo di avvolgimento sia sulla configurazione dell’impianto produttivo.
7. Controllo qualità e problemi comuni di produzione
Durante il controllo in ingresso del rame, è necessario verificare il grado del materiale e l’eventuale presenza di difetti.
Nel corso della laminazione devono essere monitorati le dimensioni, la geometria dei bordi, le condizioni superficiali e la stabilità del processo.
Quando sono previste operazioni di piegatura particolarmente impegnative, può essere opportuno effettuare ulteriori controlli delle proprietà meccaniche.
Problemi frequenti e verifiche consigliate
| Problema | Possibile causa | Verifica consigliata |
|---|---|---|
| Variazioni dello spessore | Modifiche della luce tra i cilindri o delle condizioni operative | Verificare le regolazioni e la stabilità del processo |
| Variazioni della larghezza | Allargamento laterale non controllato | Riesaminare il programma di riduzione e il sistema di guida |
| Cricche sui bordi | Deformazione eccessiva o stato metallurgico non idoneo | Rivedere le passate e l’eventuale necessità di ricottura |
| Graffi superficiali | Contatto con cilindri, guide o dispositivi di movimentazione | Ispezionare le superfici di contatto |
| Danneggiamento dell’isolamento durante l’avvolgimento | Bave, geometria degli spigoli o raggi di curvatura troppo ridotti | Verificare la qualità dei bordi e il metodo di avvolgimento |
Le prove elettriche e termiche eseguite sulle bobine completate devono essere distinte dai criteri di accettazione applicabili al filo di rame nudo.
8. Domande frequenti (FAQ)
Il filo di rame rettangolare è sempre migliore del filo tondo per avvolgimenti?
No. I profili rettangolari possono essere adatti a determinate configurazioni di avvolgimento, mentre il filo tondo può risultare più facile da lavorare nelle bobine di piccole dimensioni o con geometrie complesse.
La scelta dipende dal progetto complessivo della bobina.
Un laminatoio può produrre direttamente filo di rame smaltato?
No. Un laminatoio permette di ottenere conduttori nudi entro i limiti operativi previsti dalla progettazione della macchina.
La smaltatura, l’avvolgimento con materiali isolanti e gli altri processi di isolamento richiedono apparecchiature separate.
L’utilizzo di filo rettangolare aumenta automaticamente la forza magnetica di un solenoide?
No. La forza magnetica dipende dalla corrente, dal numero di spire, dal circuito magnetico, dal traferro, dal materiale del nucleo e dalle condizioni operative.
La geometria del conduttore è soltanto uno dei fattori da considerare durante la progettazione.
Conclusione
Il filo di rame rettangolare può rappresentare una soluzione adatta per determinate bobine elettromagnetiche e solenoidi quando la geometria del conduttore, lo stato metallurgico, l’isolamento e i requisiti di avvolgimento vengono coordinati correttamente.
Una produzione affidabile richiede uniformità dimensionale, controllo della geometria dei bordi e qualità superficiale adeguata.
Sky Bluer Environmental Technology Co., Ltd. produce impianti di laminazione di precisione per la fabbricazione di fili metallici piatti e rettangolari nudi, non bobine elettromagnetiche o assemblaggi completi di solenoidi.
Se stai sviluppando un progetto per la produzione di filo di rame rettangolare, comunicaci il grado di rame, le caratteristiche del materiale in ingresso, la larghezza × spessore desiderati, le tolleranze, i requisiti di avvolgimento e la capacità produttiva prevista.
Il nostro team di ingegneri esaminerà le tue esigenze per valutare se una soluzione di laminazione personalizzata sia adatta al tuo progetto.