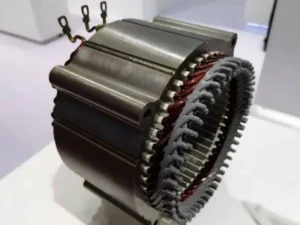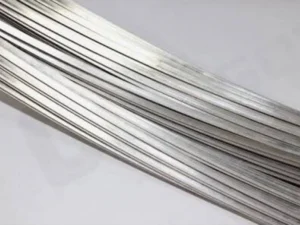
I veicoli elettrici (EV) richiedono collegamenti in grado di trasportare correnti elevate tra moduli batteria, inverter, circuiti di ricarica e unità di distribuzione dell’energia. Questi collegamenti devono ridurre al minimo le perdite elettriche, mantenendo temperature di esercizio accettabili e garantendo un’elevata affidabilità meccanica.
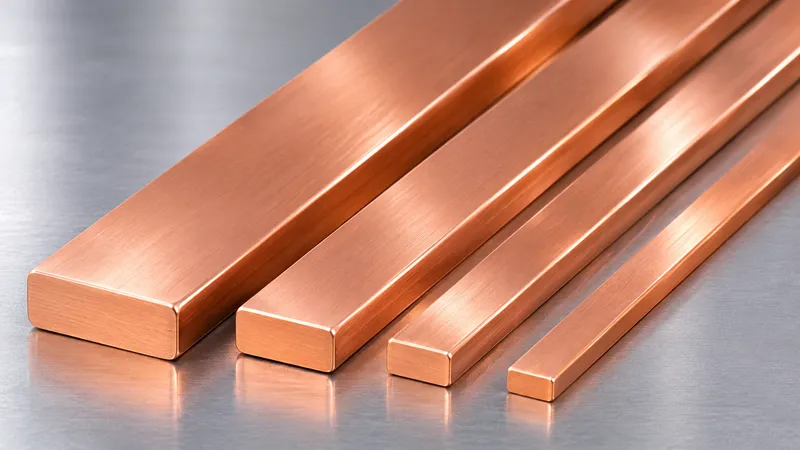
Le barre collettrici rettangolari in rame, comunemente chiamate anche busbar, vengono utilizzate in molti di questi sistemi grazie alla loro geometria piatta, che facilita la realizzazione di configurazioni compatte e offre superfici di contatto ben definite. Tuttavia, la forma del conduttore non determina da sola le sue prestazioni. Anche la qualità del rame, la sezione trasversale, la resistenza di contatto, l’isolamento e la qualità di fabbricazione svolgono un ruolo fondamentale.
Questa guida illustra le principali specifiche dei conduttori destinati ai veicoli elettrici e il ruolo della laminazione di precisione del filo piatto di rame nella loro produzione.
1. Dove vengono utilizzate le barre collettrici rettangolari in rame?
Le applicazioni più comuni comprendono:
- Pacchi batteria: Collegamenti tra moduli batteria, dispositivi di protezione e componenti di distribuzione elettrica.
- Unità di distribuzione dell’energia (PDU): Collegamenti conduttivi tra circuiti ad alta tensione e dispositivi di commutazione.
- Inverter di trazione: Collegamenti in corrente continua tra la batteria e i sistemi di elettronica di potenza.
- Caricabatterie di bordo: Collegamenti elettrici interni alle apparecchiature di ricarica e conversione dell’energia.
- Convertitori DC/DC: Collegamenti tra i diversi stadi di conversione e i relativi componenti.
Le barre collettrici rigide di grandi dimensioni possono essere prodotte mediante taglio e piegatura di nastri o piastre di rame. Altre configurazioni utilizzano conduttori piatti di spessore ridotto, lamine sovrapposte oppure assemblaggi flessibili.
Pertanto, il termine busbar non indica necessariamente un prodotto realizzabile mediante un laminatoio per fili metallici. La scelta dell’attrezzatura deve partire dalle dimensioni effettive del conduttore e dalle lavorazioni successive richieste.
2. Come le dimensioni influenzano le prestazioni elettriche e termiche
Sezione trasversale e resistenza elettrica
Per un conduttore rettangolare di larghezza W e spessore T, l’area nominale della sezione trasversale si calcola mediante:
A = W × T
Ad esempio, un conduttore in rame di 15,00 × 2,00 mm presenta una sezione nominale di 30,00 mm². La presenza di angoli arrotondati riduce leggermente l’area metallica effettiva.
La resistenza elettrica di un conduttore uniforme può essere stimata utilizzando la seguente formula:
R = ρ × L / A
Dove:
- R: Resistenza elettrica (Ω)
- ρ: Resistività elettrica (Ω·m)
- L: Lunghezza del conduttore (m)
- A: Area della sezione trasversale (m²)
Tutte le grandezze devono essere espresse in unità coerenti del Sistema Internazionale.
Considerando una resistività del rame di circa 1,724 × 10⁻⁸ Ω·m a 20 °C, un conduttore lungo 0,5 m con una sezione di 30 mm² presenta una resistenza stimata di 0,287 mΩ.
Con una corrente di 200 A, la perdita di potenza calcolata per effetto Joule è di circa 11,5 W.
Questo risultato non deve essere interpretato come un valore nominale della corrente ammissibile, poiché il calcolo non considera la resistenza di contatto né le condizioni termiche di funzionamento.
Aumento della temperatura e progettazione delle connessioni
La capacità di trasporto della corrente dipende anche dal raffreddamento, dalla temperatura ambiente, dalla distanza tra i conduttori, dalla geometria dell’involucro e dalla temperatura massima di esercizio consentita.
Le connessioni bullonate e saldate richiedono particolare attenzione. Una qualità di contatto insufficiente può provocare surriscaldamenti localizzati, anche quando la sezione del conduttore è adeguata.
Per questo motivo, il dimensionamento geometrico deve essere accompagnato da verifiche elettriche e termiche.
3. Qualità del rame e stato metallurgico del materiale
La qualità del rame influenza la conducibilità elettrica, la formabilità e la compatibilità con le successive lavorazioni.
| Qualità del rame | Designazione | Caratteristiche principali |
|---|---|---|
| C11000 | Cu-ETP | Rame elettrolitico ad alta conducibilità, tipo Electrolytic Tough Pitch |
| C10200 | Cu-OF | Rame privo di ossigeno per applicazioni con specifici requisiti relativi al materiale |
| C10100 | Cu-OFE | Rame elettronico ad alta purezza, privo di ossigeno |
La selezione del materiale deve considerare le norme applicabili, la conducibilità richiesta, le operazioni di formatura, i metodi di giunzione e la disponibilità del rame.
Anche lo stato metallurgico è fondamentale. Il rame in condizioni più morbide consente generalmente di ottenere raggi di curvatura più ridotti, mentre la lavorazione a freddo aumenta la resistenza meccanica, ma può diminuire la duttilità.
La laminazione provoca una deformazione plastica e un conseguente incrudimento del materiale. Prima di operazioni di formatura particolarmente impegnative, potrebbe quindi essere necessario un trattamento di ricottura.
4. Produzione di conduttori rettangolari in rame
Le barre collettrici rigide di grande larghezza o spessore possono essere realizzate a partire da nastri, piastre o profili estrusi in rame.
I conduttori rettangolari di dimensioni inferiori, invece, possono essere ottenuti da vergella o filo di rame mediante processi di trafilatura e laminazione.
Un ciclo produttivo rappresentativo basato sulla lavorazione del filo comprende le seguenti fasi:
Vergella o filo tondo di rame → Trafilatura (se necessaria) → Laminazione multipassaggio → Finitura dei bordi → Pulizia/Ricottura (secondo necessità) → Taglio/Formatura → Rivestimento metallico/Isolamento (se necessario) → Ispezione
Laminazione di precisione del filo piatto di rame
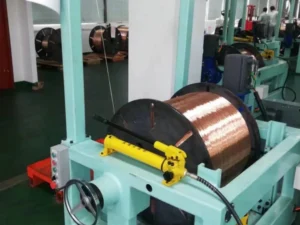
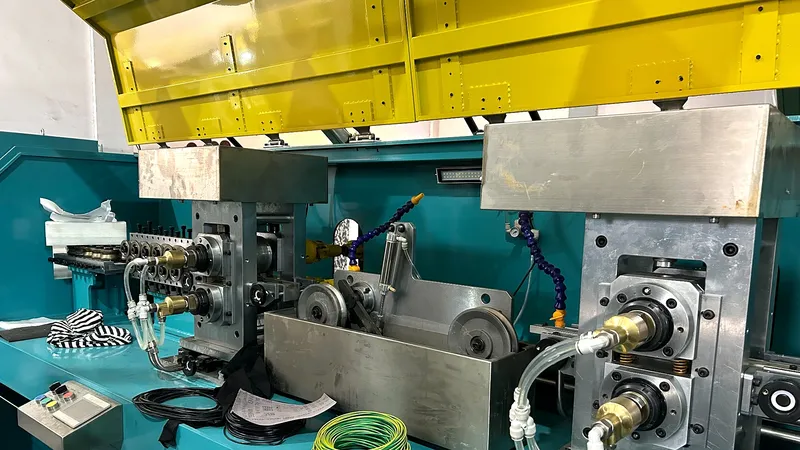
Un laminatoio di precisione per filo piatto può produrre conduttori rettangolari in rame non isolato, a condizione che il materiale in ingresso, le dimensioni finali e le riduzioni richieste siano compatibili con le capacità tecniche dell’impianto.
I principali parametri di controllo comprendono:
- Luce tra i cilindri: Determina la riduzione dello spessore e influenza la costanza dimensionale.
- Sequenza delle passate: Distribuisce la deformazione del materiale tra le successive passate di laminazione.
- Guida del filo: Limita gli spostamenti laterali e i problemi di disallineamento.
- Controllo della tensione: Stabilizza il movimento del materiale tra le diverse fasi di lavorazione.
- Finitura superficiale dei cilindri: Influenza la formazione di graffi e la qualità superficiale del conduttore.
La riduzione dello spessore può provocare un allargamento laterale del materiale. Pertanto, larghezza e spessore devono essere controllati congiuntamente.
Un laminatoio non produce un sistema completo di barre collettrici per batterie di veicoli elettrici. Le operazioni di punzonatura, piegatura, rivestimento, giunzione e collaudo elettrico richiedono processi aggiuntivi.
Per confrontare le diverse tecnologie produttive, consultare il nostro articolo Laminatoio per filo piatto e macchina trafilatrice a confronto per la produzione di conduttori rettangolari in rame.
5. Qualità dei bordi, trattamenti superficiali e isolamento
La precisione dimensionale, da sola, non è sufficiente. Bave, graffi profondi e bordi danneggiati possono ostacolare le operazioni di piegatura, compromettere il contatto elettrico e causare problemi durante l’applicazione dell’isolamento.
Il raggio di arrotondamento degli angoli deve essere adeguato ai requisiti di formatura e isolamento, senza compromettere la planarità delle superfici destinate al contatto elettrico.
A seconda del progetto, le barre collettrici finite possono richiedere trattamenti di stagnatura o nichelatura, rivestimenti isolanti, guaine protettive oppure altri sistemi di protezione.
L’idoneità di questi trattamenti deve essere verificata in funzione delle condizioni operative previste.
Per approfondire la preparazione superficiale dei conduttori in rame, consultare l’articolo Come preparare il filo piatto di rame per la smaltatura e l’isolamento con carta.
6. Specifiche tecniche da confermare
Prima di richiedere una proposta per una linea di produzione, è importante fornire le seguenti informazioni.
| Parametro | Informazioni richieste |
|---|---|
| Materiale di rame | Qualità, conducibilità e stato metallurgico |
| Materiale in ingresso | Forma, dimensioni e condizioni del materiale |
| Geometria finale | Larghezza × spessore, lunghezza e profilo |
| Tolleranze dimensionali | Larghezza, spessore, rettilineità e planarità |
| Requisiti dei bordi | Raggio di arrotondamento e limiti ammissibili delle bave |
| Qualità superficiale | Criteri relativi a graffi, ossidazione e pulizia |
| Lavorazioni successive | Piegatura, punzonatura, giunzione, rivestimento metallico e isolamento |
| Capacità produttiva | Produzione richiesta in kg/h o tonnellate/mese |
È consigliabile fornire disegni tecnici che distinguano chiaramente le dimensioni ottenute mediante laminazione dalle caratteristiche realizzate nelle fasi successive, come fori, piegature e terminali.
Le tolleranze devono essere definite in funzione dei requisiti di assemblaggio e delle capacità effettive del processo produttivo, anziché applicare sistematicamente i limiti più restrittivi a tutte le dimensioni.
7. Controllo qualità e risoluzione dei problemi
Il controllo qualità deve iniziare con la verifica del rame in ingresso e proseguire durante la laminazione e le successive operazioni di fabbricazione.
Le verifiche principali comprendono le misurazioni dimensionali, l’esame del profilo della sezione trasversale, il controllo delle condizioni dei bordi, la valutazione della pulizia superficiale e la verifica delle proprietà meccaniche.
Gli assemblaggi completati possono inoltre richiedere misurazioni della resistenza elettrica delle giunzioni, prove dielettriche e verifiche dell’aumento di temperatura.
Problemi di produzione più comuni
| Problema | Possibile causa | Azione consigliata |
|---|---|---|
| Variazioni dello spessore | Luce instabile tra i cilindri | Verificare la regolazione dei cilindri e la stabilità del processo |
| Larghezza non uniforme | Allargamento laterale non controllato | Rivedere le riduzioni per passata e il sistema di guida del filo |
| Cricche durante la piegatura | Incrudimento eccessivo | Verificare lo stato metallurgico e la necessità di ricottura |
| Graffi superficiali | Utensili danneggiati o movimentazione inadeguata | Ispezionare le superfici di contatto |
| Surriscaldamento delle giunzioni | Resistenza di contatto eccessiva | Verificare il progetto delle giunzioni e le condizioni di assemblaggio |
| Danneggiamento dell’isolamento | Bave o spigoli vivi | Migliorare la finitura dei bordi |
È importante distinguere i difetti originati durante la produzione del conduttore dai problemi introdotti durante l’assemblaggio o derivanti dalla progettazione elettrica.
8. Domande frequenti (FAQ)
Un laminatoio per filo piatto può produrre barre collettrici complete per batterie di veicoli elettrici?
No. Un impianto adeguatamente configurato può produrre conduttori rettangolari in rame non isolato entro i limiti dimensionali e di processo previsti dal progetto.
Le operazioni di taglio, punzonatura, piegatura, applicazione di rivestimenti metallici, isolamento e assemblaggio vengono eseguite separatamente.
Una sezione trasversale di rame maggiore è sempre preferibile?
Non necessariamente. Una sezione maggiore può ridurre la resistenza elettrica, ma aumenta anche il consumo di materiale, il peso e l’ingombro.
Anche il comportamento termico e la qualità delle connessioni sono fattori determinanti.
Le barre collettrici rettangolari sono sempre migliori dei conduttori tondi?
No. La geometria piatta può facilitare la realizzazione di configurazioni compatte e offrire superfici di contatto definite, ma la scelta dipende dai requisiti elettrici, termici, meccanici e dalle condizioni di installazione.
Conclusione
La produzione affidabile di barre collettrici rettangolari in rame richiede un coordinamento accurato tra progettazione elettrica, selezione del materiale, controllo dimensionale e lavorazioni successive.
Per conduttori con dimensioni compatibili con questa tecnologia, la laminazione di precisione può contribuire a mantenere uniformi la larghezza, lo spessore, la geometria dei bordi e la qualità superficiale.
Sky Bluer Environmental Technology Co., Ltd. progetta e produce impianti di laminazione di precisione destinati alla fabbricazione di conduttori metallici piatti e rettangolari non isolati, non assemblaggi completi di barre collettrici per veicoli elettrici.
Se state pianificando un progetto per la produzione di conduttori rettangolari in rame, vi invitiamo a comunicarci la qualità del rame, le dimensioni del materiale in ingresso, la larghezza × spessore desiderati, le tolleranze, le lavorazioni successive e la capacità produttiva richiesta.
Il nostro team di ingegneri potrà esaminare le vostre esigenze e valutare se una soluzione di laminazione di precisione sia adatta al vostro processo produttivo.