Introduzione alla saldatura dei ribbon fotovoltaici
Nella produzione di moduli solari, i ribbon di interconnessione rappresentano l’elemento conduttivo essenziale che collega le singole celle fotovoltaiche. La qualità della saldatura dei ribbon influisce direttamente sull’efficienza di generazione elettrica, sull’affidabilità e sulla durata del modulo.
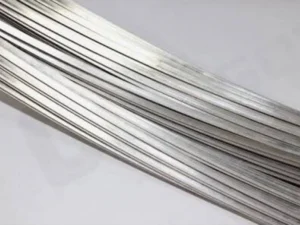
Generalmente realizzati in rame ad alta conducibilità con un rivestimento in lega di stagno — utilizzando una lega saldante senza piombo come SAC305 oppure una lega tradizionale contenente piombo — i ribbon fotovoltaici consentono di creare connessioni a bassa resistenza tra le celle. Per raggiungere la tensione richiesta nelle applicazioni pratiche, vengono normalmente collegate in serie da 60 a 72 celle, ciascuna con una tensione di circa 0,5 V.
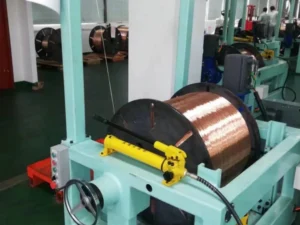
La macchina per ribbon di interconnessione fotovoltaici, come la Convenwe CRM2026-PV, rappresenta un’attrezzatura fondamentale per questo processo. Il processo di saldatura automatizzato non solo sostituisce la saldatura manuale, caratterizzata da minore efficienza e stabilità, ma consente anche di superare, attraverso innovazioni tecnologiche, le criticità di saldatura associate alle celle solari avanzate come TOPCon e HJT.
Dimensioni tipiche dei ribbon e capacità delle macchine Sky Bluer
I ribbon fotovoltaici vengono prodotti con diverse larghezze e spessori in funzione del tipo di cella e della configurazione del modulo. Le dimensioni più comuni includono:
- Larghezza del ribbon: 0,8 mm, 1,0 mm, 2,0 mm
- Spessore del ribbon: 0,1 mm–0,3 mm
- Lunghezza: personalizzata per le connessioni delle stringhe nei moduli da 60–72 celle
Le linee di produzione per ribbon di interconnessione Sky Bluer sono progettate per lavorare con elevata precisione sia queste dimensioni standard sia misure personalizzate. I sistemi integrati supportano tecnologie di celle sia convenzionali sia avanzate, consentendo ai produttori di realizzare ribbon conformi a rigorosi requisiti di tolleranza mantenendo al tempo stesso un’elevata velocità di produzione.
Ciò garantisce la compatibilità con celle HJT, TOPCon e PERC senza necessità di sostituire l’attrezzatura.
Analisi del processo principale: controllo della temperatura di saldatura e tecnologia di compatibilità multimateriale
Controllo della temperatura: “l’arte dell’equilibrio termico” con una precisione di ±5 ℃
La temperatura di saldatura è un fattore fondamentale per ottenere connessioni affidabili tra ribbon e celle. È necessario mantenere un equilibrio preciso tra una “fusione sufficiente della lega saldante” e l’“assenza di danni termici alle celle”.
Gli intervalli di temperatura di saldatura più comuni sono compresi tra 220 ℃ e 280 ℃ e vengono regolati dinamicamente in funzione del tipo di cella e delle caratteristiche del ribbon:
- Celle HJT: più sottili (≤160 μm) e sensibili alla temperatura, richiedono 220 ℃–250 ℃
- Celle TOPCon: richiedono 250 ℃–270 ℃ per ottimizzare la resistenza di contatto
- Celle BC: beneficiano della saldatura a bassa temperatura (220 ℃–250 ℃) con riscaldamento graduale per ridurre le microcricche nascoste
La Convenwe CRM2026-PV utilizza una camera luminosa a tunnel brevettata e un sistema di controllo PID ad anello chiuso. Termocoppie multipunto e termografia a infrarossi assicurano una stabilità di ±5 ℃, evitando saldature fredde, sovrasaldatura o degradazione dello strato di passivazione posteriore.
I dati provenienti dagli stabilimenti di produzione dei moduli mostrano che la resa della saldatura delle stringhe rimane costantemente superiore al 99%, anche con celle di tecnologia avanzata.
Compatibilità multimateriale: superare le “barriere nella selezione dei materiali”
Con l’evoluzione della tecnologia solare da PERC verso TOPCon e HJT, le attrezzature devono essere in grado di lavorare con differenti tipologie di celle, ribbon e flussanti. I sistemi di saldatura tradizionali richiedono spesso la sostituzione dell’attrezzatura quando si utilizzano celle differenti.
La nuova macchina per la saldatura delle stringhe offre un’ampia compatibilità grazie a:
- Saldatura in condizioni stabili con camera luminosa a tunnel brevettata: il riscaldamento a infrarossi suddiviso in zone e le curve di temperatura generate mediante IA stabilizzano le connessioni durante la fusione anche con materiali difficili da lavorare.
- Adattamento dinamico della finestra di processo: le differenze nella larghezza del ribbon e nell’attività del flussante vengono gestite mediante una rapida regolazione dei parametri controllata da PLC, consentendo il cambio di modello in meno di 30 minuti.
Integrazione dell’IA: saldatura intelligente per una qualità costante
Controllo qualità in tempo reale: dall’ispezione finale alla prevenzione durante il processo
Il sistema di ispezione visiva basato sull’IA rileva durante la saldatura lo spostamento del ribbon (±0,05 mm), vuoti nei giunti saldati, microcricche nascoste e altri difetti.
In combinazione con la rivalutazione EL online, il sistema è in grado di classificare oltre 50 tipologie di difetti complessi con una coerenza del 99,9%, sostituendo diverse attività di controllo manuale.
Integrazione ad alta efficienza: rivoluzione produttiva 4-in-1
La nuova macchina integrata combina il taglio delle celle, la saldatura, la disposizione delle stringhe e la saldatura dello stack, riducendo il ciclo di produzione di un singolo modulo a 36 secondi.
Bracci robotici ad alta rigidità e algoritmi dinamici di traiettoria consentono di mantenere una precisione di riposizionamento ripetuto di ±0,06–0,2 mm.
Valore pratico – riduzione dei costi, efficienza e produzione sostenibile
Casi applicativi provenienti da un reparto di produzione di celle di tipo N con capacità di 13 GW mostrano che le macchine intelligenti Sky Bluer per la saldatura delle stringhe consentono di ottenere:
- Riduzione dei costi di manodopera: l’IA sostituisce le operazioni manuali di rivalutazione
- Ottimizzazione energetica: il controllo preciso della temperatura riduce gli sprechi
- Produzione flessibile: rapido adattamento a celle da 156 mm–230 mm
Tendenze del settore: il futuro della saldatura dei ribbon fotovoltaici
Con l’evoluzione dei moduli solari verso “maggiore efficienza, wafer più sottili e tecnologie gridless”, il processo di saldatura presenta tre principali tendenze.
La prima è la saldatura a bassa temperatura, finalizzata alla saldatura delle celle HJT limitando i danni termici. La seconda è la saldatura senza piombo, con la progressiva sostituzione delle leghe contenenti piombo in risposta alle normative e alle politiche ambientali. La terza è la tecnologia di saldatura integrata, sviluppata per ridurre ulteriormente la resistenza di contatto.
La competitività delle attrezzature si concentrerà principalmente su una finestra di processo più ampia, un maggiore livello di automazione e intelligenza e un costo complessivo di produzione più basso.
Conclusione: ottenere una saldatura dei ribbon fotovoltaici intelligente, efficiente e sostenibile
La saldatura dei ribbon fotovoltaici non è più semplicemente un processo di connessione, ma rappresenta un fattore determinante per l’efficienza, l’affidabilità e la sostenibilità dei moduli solari.
Grazie all’integrazione di un controllo preciso della temperatura, della compatibilità multimateriale e di sistemi di ispezione basati sull’IA, le moderne macchine di saldatura, come le soluzioni Sky Bluer, consentono ai produttori di rispondere all’evoluzione delle esigenze del mercato, ridurre i costi e migliorare la sostenibilità della produzione.
Fate il passo successivo verso una produzione solare più efficiente e scoprite le soluzioni intelligenti di saldatura di Sky Bluer Environmental Technology Co., Ltd.