Introduzione
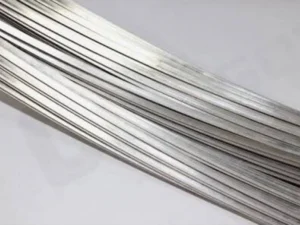
Nella produzione di filo piatto in acciaio per molle ad alta precisione, ottenere dimensioni stabili e prestazioni meccaniche affidabili non dipende solo dalla scelta di una laminatrice potente. La progettazione del rapporto di riduzione e del ciclo di passate di laminazione svolge un ruolo determinante nel controllo della deformazione del materiale, dell’indurimento per lavorazione a freddo, della distribuzione delle tensioni residue e delle prestazioni di resistenza alla fatica finali.
Per gli acciai per molle ad alto carbonio e gli acciai legati per molle, una riduzione eccessiva in una singola passata può provocare cricche sui bordi, deformazioni irregolari e indurimento eccessivo, mentre una riduzione insufficiente abbassa l’efficienza produttiva e aumenta il numero di fasi di laminazione. Un ciclo di passate ben studiato permette ai produttori di raggiungere un equilibrio ideale tra produttività, accuratezza dimensionale e caratteristiche elastiche della molla.
Sky Bluer Environmental Technology Co., Ltd. (CRM) sviluppa soluzioni di laminazione di precisione basate su tecnologie avanzate di controllo della deformazione, supportando i fabbricanti di molle nella realizzazione di filo piatto e filo profilato di alta qualità con tolleranze stabili.
Perché la progettazione del rapporto di riduzione è fondamentale nella laminazione dell’acciaio per molle
Il rapporto di riduzione indica la percentuale di diminuzione della sezione trasversale del materiale in ogni passata di laminazione.
| Parametro | Formula |
|---|---|
| Rapporto di riduzione | (A₀ – A₁) / A₀ × 100% |
| A₀ | Sezione trasversale iniziale |
| A₁ | Sezione trasversale finale |
Durante la laminazione a freddo l’acciaio subisce una deformazione plastica. A differenza dei materiali a basso carbonio, l’acciaio per molle ad alto carbonio presenta maggiore resistenza e minore duttilità, rendendo più complesso il controllo della deformazione.
Ecco i materiali per molle più diffusi e le loro applicazioni tipiche:
| Grado di materiale | Contenuto di carbonio | Applicazione tipica |
|---|---|---|
| SAE1070 | ~0,70% C | Molle piatte, fermagli |
| SAE1075 | ~0,75% C | Molle ad alta resistenza |
| SAE1095 | ~0,95% C | Componenti elastici di precisione |
| 60Si2Mn | Acciaio per molle silicio-manganese | Molle automobilistiche |
| SUP10 | Acciaio per molle cromo-silicio | Molle per valvole |
Questi materiali richiedono una riduzione per passata attentamente calibrata, al fine di evitare l’accumulo eccessivo di lavorazione a freddo.
Relazione tra rapporto di riduzione e indurimento per lavorazione a freddo
La laminazione a freddo aumenta la resistenza del materiale tramite indurimento plastico. Maggiore è la quantità di deformazione, più alta è la densità di dislocazioni all’interno della struttura dell’acciaio.
La relazione tra rapporto di riduzione e proprietà meccaniche si riassume nella tabella seguente:
| Condizione di riduzione | Comportamento del materiale | Rischio produttivo |
|---|---|---|
| Bassa riduzione per passata | Deformazione stabile | Richiede più passate |
| Riduzione media | Equilibrio tra efficienza e qualità | Condizione preferita |
| Riduzione eccessiva | Indurimento rapido | Rischio di cricche e instabilità dimensionale |
Nella produzione di acciaio per molle l’obiettivo non è ottenere la massima riduzione possibile, ma una deformazione controllata. Un ciclo di passate adeguato mantiene una duttilità sufficiente per le lavorazioni successive, raggiungendo gradualmente le dimensioni finali richieste.
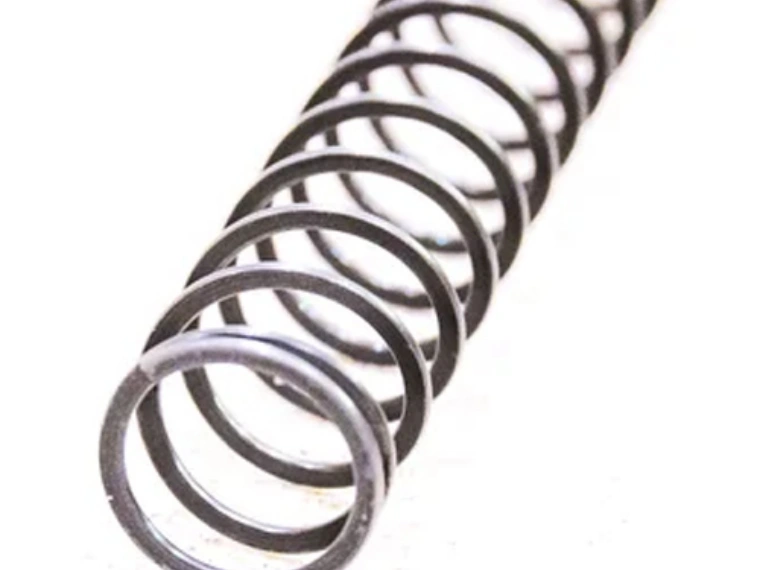

Progettazione tipica del ciclo di passate per filo piatto in acciaio per molle
Un processo di laminazione professionale prevede deformazioni distribuite su più passate.
Esempio di lavorazione:
Materiale in ingresso: filo tondo diametro 8 mm
Filo piatto finale: 4 mm × 1,5 mm
Strategia di laminazione indicativa:
| Passata | Variazione spessore / larghezza | Obiettivo della riduzione |
|---|---|---|
| Passata iniziale | Tondo → profilo ovale | Impostare una deformazione uniforme |
| Passate intermedie | Aumento larghezza, riduzione spessore | Controllare il flusso del metallo |
| Passata di finitura | Raggiungimento dimensioni definitive | Migliorare tolleranze e finitura superficiale |
Distribuzione standard della riduzione:
| Fase di laminazione | Riduzione consigliata |
|---|---|
| Passate di sgrossatura | 15–25% |
| Passate intermedie | 10–20% |
| Passate di finitura | 5–10% |
Le ultime passate prevedono riduzioni più contenute, poiché la priorità diventa l’accuratezza dimensionale e la finitura superficiale.
Influenza del ciclo di passate sulla qualità dei bordi
La qualità dei bordi è uno degli indicatori più rilevanti per il filo piatto in acciaio per molle di precisione. Una progettazione errata del rapporto di riduzione può causare:
- Cricche sui bordi
- Raggio dei bordi irregolare
- Ripiegamenti di materiale
- Difetti superficiali
Durante la laminazione del filo piatto il flusso del metallo non è uniforme: la zona centrale e i bordi incontrano una resistenza alla deformazione differente. Per questo i sistemi di laminazione avanzati adottano:
- Profilo della gola dei rulli ottimizzato
- Distribuzione calibrata della riduzione
- Regolazione precisa del varco tra rulli
- Monitoraggio dimensionale in linea
Le laminatrici di precisione CRM sono progettate per mantenere condizioni di deformazione stabili durante tutto il ciclo di lavorazione.
Ottimizzazione del rapporto di riduzione per diverse applicazioni dell’acciaio per molle
Diversi utilizzi richiedono strategie di deformazione specifiche.
Molle per valvole automobilistiche
I materiali per molle valvolari devono possedere:
- Elevata resistenza alla trazione
- Ottima resistenza alla fatica
- Accuratezza dimensionale stabile
Requisiti standard:
| Parametro | Specifica richiesta |
|---|---|
| Materiale | Acciaio per molle cromo-silicio |
| Tipo di laminazione | Laminazione a freddo multi-passata |
| Accuratezza dimensionale | ±0,01 mm o migliore |
| Finitura superficiale | Ra ≤0,8 μm |
Un ciclo di passate calibrato permette di minimizzare le tensioni residue e allungare la durabilità alla fatica.
Molle industriali di precisione
Per molle industriali e componenti meccanici sono prioritari:
- Spessore uniforme
- Durezza controllata
- Elasticità stabile
Il processo di laminazione deve bilanciare:
- Produttività
- Tolleranze dimensionali
- Proprietà meccaniche
Conseguenze di una riduzione eccessiva sulle prestazioni della molla
Una progettazione errata del rapporto di riduzione compromette le caratteristiche finali della molla. I principali difetti sono riportati di seguito.
Aumento delle tensioni residue
Una forte deformazione concentrata in una sola passata genera una distribuzione disomogenea delle tensioni interne. Le conseguenze sono:
- Variazioni dimensionali dopo il taglio
- Instabilità durante il trattamento termico
- Diminuzione della resistenza alla fatica
Indurimento eccessivo
Un elevato grado di lavorazione a freddo aumenta la durezza ma riduce la duttilità. Il materiale diventa:
- Difficile da formare successivamente
- Sensibile alla formazione di cricche
- Instabile nelle lavorazioni successive
Cattiva integrità superficiale
Riduzioni elevate danneggiano la finitura superficiale, soprattutto per gli acciai ad alto carbonio. I difetti superficiali possono diventare punti di innesco di cricche da fatica.
Ottimizzazione del ciclo di passate nelle moderne laminatrici di precisione
La produzione moderna di acciaio per molle si basa su un controllo di processo accurato. Un impianto di laminazione di precisione completo integra questi componenti:
| Componente del sistema | Funzione |
|---|---|
| Laminatrice di precisione | Esecuzione della deformazione controllata |
| Cassetta di laminazione | Posizionamento preciso dei rulli |
| Regolazione servo rulli | Controllo automatico del varco |
| Sistema di misurazione laser | Ispezione dimensionale in linea |
| Sistema di controllo PLC | Ottimizzazione del ciclo di lavorazione |
| Controllo automatico della tensione | Alimentazione stabile del materiale |
Grazie al controllo ad anello chiuso, i produttori mantengono condizioni di riduzione uniformi durante la produzione continua.
Legame tra rapporto di riduzione e scelta della laminatrice
Il ciclo di passate richiesto influenza direttamente la configurazione dell’impianto. Per gli acciai per molle ad alta resistenza è necessario valutare:
- Numero di stand di laminazione
- Diametro dei rulli
- Forza di laminazione
- Durezza del materiale
- Requisiti di tolleranza finale
Diverse applicazioni possono richiedere:
- Laminatrici a due rulli
- Sistemi Turks Head a quattro rulli
- Linee di laminazione di precisione multi-stand
Per filo temperato all’olio e altri materiali ad alta resistenza, la riduzione per ogni passata deve essere attentamente gestita per evitare eccessivo indurimento plastico e rischi di cricche. Di conseguenza, la scelta della corretta configurazione della laminatrice di precisione è indispensabile per una produzione stabile.
Ottimizzazione del rapporto di riduzione nel ciclo completo di produzione del filo piatto in acciaio per molle
La progettazione del rapporto di riduzione è solo una fase dell’intero processo produttivo del filo piatto in acciaio per molle. La selezione del materiale, le apparecchiature di laminazione, il controllo superficiale e l’ispezione finale devono operare in sinergia.
La realizzazione di filo piatto in acciaio ad alto carbonio richiede sia apparecchiature di laminazione adeguate, sia un ciclo di passate ottimizzato. Rapporti di riduzione differenti in ogni passata influenzano direttamente il comportamento deformativo del metallo, la qualità dei bordi e l’accuratezza dimensionale finale.
Domande frequenti (FAQ)
- Qual è il rapporto di riduzione consigliato per la laminazione del filo piatto in acciaio per molle? Il rapporto dipende dal grado di materiale, dalla dimensione in ingresso e dalle misure finali. In generale, gli acciai per molle ad alto carbonio richiedono una deformazione distribuita su più passate, con riduzioni comprese tra il 10% e il 25% in base alle condizioni di lavorazione.
- Perché non è possibile laminare l’acciaio per molle con una sola passata a forte riduzione? L’acciaio per molle ad alto carbonio presenta una duttilità limitata durante la deformazione a freddo. Una riduzione eccessiva aumenta l’indurimento plastico, le tensioni residue e il rischio di cricche, riducendo le prestazioni finali alla fatica.
- In che modo il ciclo di passate influisce sulla durabilità alla fatica della molla? Un ciclo di passate ben progettato garantisce uniformità della deformazione e limita le tensioni residue. Una lavorazione stabile migliora la qualità superficiale e riduce i potenziali punti di innesco delle cricche da fatica.
- Quante passate di laminazione sono necessarie per produrre filo piatto in acciaio per molle? Il numero di passate dipende dal diametro in ingresso, dalle dimensioni finali e dalle tolleranze richieste. La produzione di filo elastico di precisione prevede solitamente più passate controllate, invece di una singola forte riduzione.
- È possibile utilizzare lo stesso ciclo di laminazione per tutti i gradi di acciaio per molle? No. SAE1095, 60Si2Mn, SUP10 e altri acciai per molle hanno caratteristiche deformativi differenti: ogni materiale richiede parametri di laminazione ottimizzati ad hoc.
- Quali apparecchiature sono adatte alla laminazione di filo piatto in acciaio per molle di precisione? Si utilizzano laminatrici di precisione dotate di regolazione accurata dei rulli, sistemi di misurazione in linea e controllo della tensione stabile. CRM realizza soluzioni di laminazione personalizzate in base al materiale e alle specifiche del prodotto.
Conclusione
La progettazione del rapporto di riduzione e l’ottimizzazione del ciclo di passate sono tecniche fondamentali nella produzione di filo piatto in acciaio per molle di precisione. Un processo di laminazione efficace deve controllare:
- Grado di deformazione per ogni passata
- Accumulo di indurimento plastico
- Qualità dei bordi
- Accuratezza dimensionale
- Distribuzione delle tensioni residue
Per gli acciai per molle ad alto carbonio e legati, l’obiettivo non è semplicemente ridurre lo spessore del materiale, ma realizzare una deformazione controllata che garantisca prestazioni elastiche affidabili.
Grazie alla tecnologia avanzata di laminazione di precisione, Sky Bluer Environmental Technology Co., Ltd. (CRM) mette a disposizione soluzioni di laminazione personalizzate per fabbricanti di molle di tutto il mondo, supportando la realizzazione di filo piatto e filo profilato ad elevata accuratezza.