Introduzione
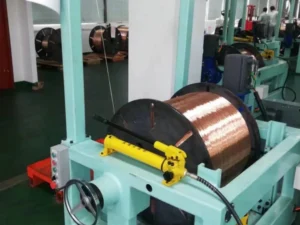
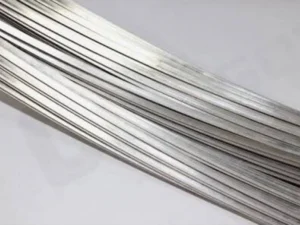
Nella produzione di filo piatto in acciaio per molle di precisione, la struttura della laminatrice rappresenta solo una parte del percorso per realizzare prodotti di alta qualità. La progettazione dei rulli di laminazione definisce direttamente il flusso del metallo, l’accuratezza dimensionale, la qualità dei bordi, la finitura superficiale e la stabilità produttiva.
Per gli acciai per molle ad alto carbonio e gli acciai legati per molle, una progettazione non corretta dei rulli può generare problematiche come deformazioni irregolari, cricche sui bordi, tensioni residue e instabilità delle misure.
Un ciclo di laminazione del filo piatto performante richiede una conoscenza completa di:
- Scelta del diametro dei rulli
- Geometria della gola
- Progettazione delle passate
- Prestazioni del materiale dei rulli
- Distribuzione della pressione di contatto
I moderni sistemi di laminazione di precisione combinano una progettazione rulli avanzata con regolazione servo, sistemi di misurazione in linea e tecniche di correzione automatica per garantire una produzione uniforme.
Sky Bluer Environmental Technology Co., Ltd. (CRM) sviluppa soluzioni di laminazione di precisione personalizzate per produttori di filo piatto in acciaio per molle di tutto il mondo, ottimizzando ogni componente della linea dall’alimentazione del materiale fino al controllo dimensionale finale.
L’importanza della progettazione dei rulli nella laminazione del filo piatto
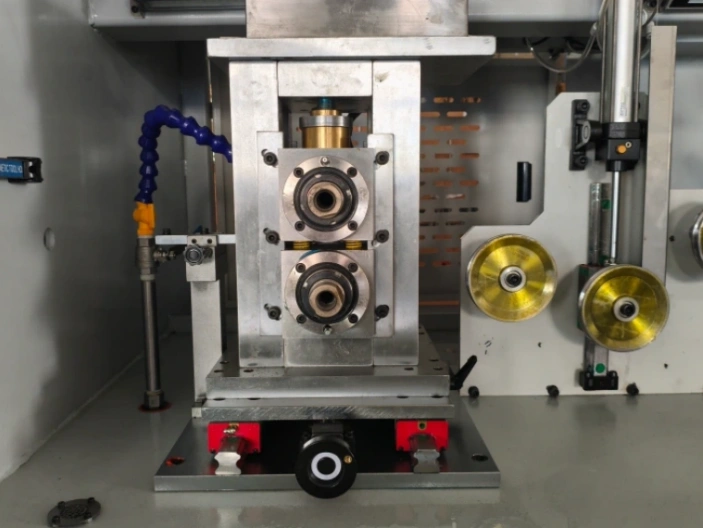
Durante la laminazione a freddo, il rullo è l’elemento a contatto diretto che trasferisce la forza di deformazione al materiale. La progettazione dei rulli influisce su diversi fattori chiave:
| Fattore | Effetto sulla lavorazione |
|---|---|
| Diametro rullo | Forza di laminazione e stabilità della deformazione |
| Progettazione gola | Flusso del metallo e forma finale del profilo |
| Geometria passata | Efficienza della riduzione di sezione |
| Materiale rullo | Resistenza all’usura e finitura superficiale |
| Finitura superficiale | Aspetto del prodotto e comportamento di attrito |
A differenza della laminazione tradizionale di nastri metallici, la lavorazione di filo piatto di precisione richiede un controllo estremamente accurato, poiché il prodotto finale deve rispettare tolleranze dimensionali ristrette.
Requisiti tipici per il filo piatto in acciaio per molle:
| Parametro | Specifica standard |
|---|---|
| Tolleranza spessore | ±0,005–0,01 mm |
| Tolleranza larghezza | ±0,01 mm |
| Controllo raggio bordo | Geometria R stabile |
| Rugosità superficiale | Ra ≤0,8 μm |
| Rettilineità | ≤3/1000 mm |
Per questo motivo, la progettazione dei rulli costituisce un fattore tecnologico determinante.
Principi di scelta del diametro dei rulli
Il diametro del rullo è uno dei parametri più rilevanti nella laminazione di precisione.
Un rullo di diametro maggiore garantisce:
- Maggiore stabilità di laminazione
- Minore deformazione elastica del rullo
- Uniformità dello spessore superiore
Tuttavia, rulli più grandi comportano:
- Aumento della forza di laminazione
- Dimensioni dell’impianto maggiori
- Maggiore consumo energetico
Un rullo di diametro ridotto offre:
- Maggiore efficienza di deformazione
- Minore forza di laminazione
- Migliore capacità di aggancio del filo grezzo
Ma può provocare:
- Maggiore flessione del rullo
- Minore stabilità dimensionale
Relazione tra diametro rullo, vantaggi e campi di utilizzo:
| Diametro rullo | Punti di forza | Applicazioni |
|---|---|---|
| Piccolo | Alta efficienza di riduzione | Laminazione fili sottili |
| Medio | Equilibrio tra forza e precisione | Produzione filo piatto |
| Grande | Elevata stabilità | Lavorazioni con forte riduzione di sezione |
Per la produzione di filo piatto in acciaio per molle di precisione, il diametro dei rulli va selezionato tenendo conto di:
- Resistenza meccanica del materiale
- Diametro del filo in ingresso
- Rapporto di riduzione previsto
- Tolleranze finali richieste
- Requisiti di forza di laminazione
Progettazione della gola per la laminazione di filo piatto
La geometria della gola definisce il modo in cui il filo tondo viene progressivamente trasformato nel profilo piatto finale. Una gola progettata in modo errato può causare:
- Fuoriuscite di materiale
- Espansione laterale non controllata
- Formazione di cricche sui bordi
- Difetti superficiali
Una progettazione professionale delle passate si articola in tre tipologie di gole distinte:
Passata di sgrossatura
Obiettivi:
- Impostare una deformazione uniforme e stabile
- Convertire la sezione tonda in un profilo intermedio
Caratteristiche:
- Elevata capacità di riduzione di sezione
- Flusso del metallo controllato
Passata intermedia
Obiettivi:
- Aumentare gradualmente la larghezza del filo
- Ridurre lo spessore progressivamente
- Definire la forma dei bordi
Passata di finitura
Obiettivi:
- Raggiungere le dimensioni definitive del prodotto
- Migliorare la qualità superficiale
- Stabilizzare le tolleranze dimensionali
Parametri chiave nella progettazione della gola e le relative funzioni:
| Parametro | Funzione tecnica |
|---|---|
| Raggio della gola | Definisce la forma dei bordi del filo |
| Profondità della gola | Determina il riempimento del materiale |
| Angolo della gola | Regola la direzione del flusso metallico |
| Gioco di clearance | Evita il sovrariempimento della gola |
Per il filo piatto in acciaio per molle, la geometria della gola deve tenere conto anche dei requisiti di formatura finale della molla.
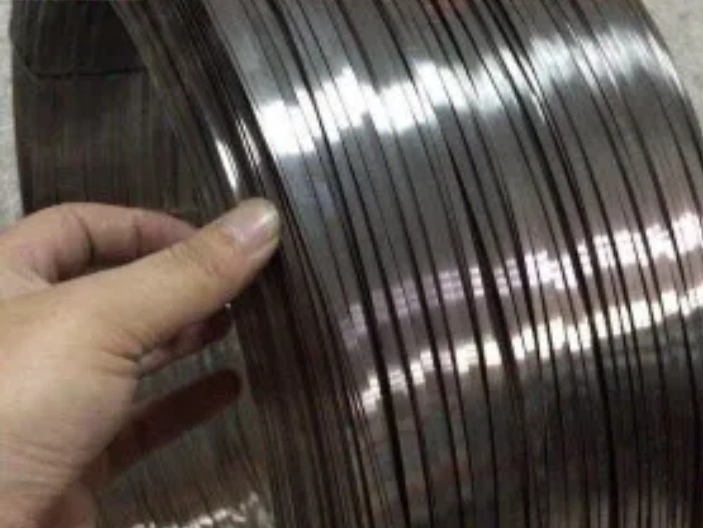
Progettazione delle passate e controllo del flusso metallico
La progettazione delle passate è strettamente correlata all’ottimizzazione del rapporto di riduzione. Un schema di passate ben studiato garantisce:
- Deformazione uniforme del materiale
- Riduzione delle tensioni interne residue
- Stabilità delle proprietà meccaniche finali
Il progettista di laminazione deve gestire tre aspetti fondamentali:
Espansione laterale
Durante la laminazione del filo piatto, il metallo tende naturalmente ad allargarsi trasversalmente. Se l’espansione non è controllata:
- Aumentano le variazioni di tolleranza sulla larghezza
- La geometria dei bordi risulta instabile
Controllo del punto neutro
Il punto neutro definisce il confine tra scorrimento anteriore e posteriore del filo rispetto al rullo. Una progettazione non corretta aumenta:
- Attrito superficiale tra rullo e materiale
- Usura dei rulli
- Difetti sul prodotto finito
Distribuzione della riduzione di sezione
La deformazione deve essere ripartita su più passate successive. Intervalli di riduzione consigliati:
| Tipologia passata | Intervallo di riduzione |
|---|---|
| Sgrossatura | 15–25% |
| Intermedia | 10–20% |
| Finitura | 5–10% |
Le passate finali richiedono una precisione maggiore, poiché determinano la qualità del prodotto finito.
Scelta del materiale dei rulli per la laminazione di acciaio per molle
Il materiale dei rulli influisce direttamente sulla durabilità della linea e sulla qualità del prodotto. Gli acciai per molle ad alta resistenza richiedono rulli dotati di:
- Elevata durezza
- Ottima resistenza all’usura
- Stabilità della finitura superficiale
- Buona resistenza alla fatica
Materiali rulli più diffusi e relative applicazioni:
| Materiale rullo | Caratteristiche | Campo di utilizzo |
|---|---|---|
| Acciaio da utensili | Alta durezza generale | Laminazione di precisione standard |
| Acciaio rapido HSS | Eccellente resistenza all’usura | Linee ad alta produttività |
| Carburo di tungsteno | Resistenza all’usura estremamente elevata | Lavorazioni ad altissima precisione |
| Acciaio legato speciale | Prestazioni bilanciate | Applicazioni personalizzate |
Per la produzione di acciaio per molle ad alto carbonio, i rulli in carburo di tungsteno sono spesso impiegati nelle passate di finitura, poiché mantengono dimensioni stabili per cicli produttivi prolungati.
Finitura superficiale dei rulli e qualità del filo finito
La superficie del rullo trasferisce direttamente le proprie caratteristiche al filo lavorato. Una finitura rullo scadente provoca:
- Graffi sul prodotto
- Segni e impronte superficiali
- Riflessi irregolari
- Maggiore rischio di rotture da fatica
I rulli di laminazione di precisione devono rispettare requisiti rigidi:
- Rettifica accurata
- Rugosità superficiale controllata
- Geometria stabile nel tempo
Specifiche standard per rulli di precisione:
| Parametro | Valore richiesto |
|---|---|
| Rugosità superficiale rullo | Ra 0,2–0,6 μm |
| Accuratezza dimensionale | Livello micron |
| Precisione del profilo | Coerente con le tolleranze del prodotto |
Rulli di alta qualità sono indispensabili per la realizzazione di componenti elastici, dove anche piccoli difetti superficiali riducono drasticamente la durabilità alla fatica.
Integrazione tra progettazione rulli e sistema di laminazione di precisione
Le prestazioni di un impianto di laminazione non dipendono solo dalla struttura della macchina principale. La progettazione dei rulli, la scelta del loro materiale e la geometria delle passate sono fattori critici che influenzano direttamente l’accuratezza dimensionale, la finitura superficiale e la stabilità produttiva del filo piatto.
I moderni sistemi di laminazione CRM integrano tutti questi elementi:
| Componente sistema | Funzione |
|---|---|
| Rulli di precisione | Esecuzione della deformazione controllata |
| Regolazione servo | Controllo automatico del varco rulli |
| Sistema misurazione laser | Ispezione dimensionale in linea |
| Controllo PLC | Ottimizzazione parametri di processo |
| Controllo ad anello chiuso | Stabilizzazione della produzione continua |
Influenza della progettazione rulli sul controllo qualità
Una corretta progettazione dei rulli permette di mantenere costanti tolleranze di spessore, finitura superficiale e qualità dei bordi durante la produzione continua di filo piatto, oltre a garantire uniformità delle prestazioni meccaniche del prodotto finale.
Indicatori di qualità monitorati grazie a rulli progettati ad hoc:
- Scostamento dello spessore
- Accuratezza della larghezza
- Raggio dei bordi
- Rugosità superficiale
- Rettilineità del filo
Progettazione rulli avanzata per applicazioni su acciaio per molle
Diversi campi di utilizzo richiedono strategie di progettazione rulli specifiche.
Molle per valvole automobilistiche
Requisiti:
- Elevata resistenza alla fatica
- Misure dimensionali stabili
- Ottima finitura superficiale
Molle industriali di precisione
Requisiti:
- Elasticità uniforme lungo tutto il filo
- Geometria del profilo accurata
- Prestazioni affidabili nel lungo termine
Componenti elastici elettronici
Requisiti:
- Dimensioni estremamente precise
- Superficie levigata senza difetti
- Variazioni minime del profilo
Gli ingegneri CRM progettano soluzioni di laminazione rulli su misura basandosi su:
- Grado di materiale dell’acciaio per molle
- Geometria finale del prodotto
- Velocità di produzione della linea
- Requisiti di accuratezza tolleranziale
Domande frequenti (FAQ)
- Perché la progettazione dei rulli è fondamentale nella laminazione di filo piatto di precisione? La progettazione rulli gestisce il flusso del metallo durante la deformazione, influenzando direttamente l’accuratezza dello spessore, la qualità dei bordi, la finitura superficiale e la stabilità della produzione.
- In che modo il diametro del rullo condiziona la qualità del filo piatto? Il diametro rullo determina la forza di laminazione, la flessione meccanica del rullo e la stabilità della deformazione. Una scelta corretta mantiene dimensioni uniformi e riduce la formazione di difetti.
- Quali materiali rulli sono adatti alla produzione di filo piatto in acciaio per molle? Vengono utilizzati rulli in acciaio da utensili, acciaio rapido e carburo di tungsteno. La scelta dipende dalla durezza del materiale lavorato, la velocità di linea e i requisiti di precisione.
- Come influisce la progettazione della gola sulla qualità del filo in acciaio per molle? La geometria della gola controlla il riempimento del metallo, l’espansione laterale e la formazione dei bordi. Una gola mal progettata può generare cricche e variazioni dimensionali non controllate.
- Qual è la differenza tra rulli di sgrossatura e rulli di finitura? I rulli di sgrossatura sono studiati per una deformazione efficiente del materiale, mentre i rulli di finitura hanno lo scopo di raggiungere l’accuratezza finale, migliorare la finitura superficiale e stabilizzare il profilo.
- È possibile utilizzare lo stesso progetto di rulli per tutti i gradi di acciaio per molle? No. Materiali come SAE1095, 60Si2Mn e SUP10 presentano caratteristiche deformativi differenti e richiedono una progettazione rulli ottimizzata specificamente per ogni grado.
Conclusione
La progettazione dei rulli rappresenta una delle tecnologie core per realizzare una laminazione di filo piatto di precisione performante. Per gli acciai per molle e altri materiali ad alta resistenza, la combinazione equilibrata di:
- Diametro dei rulli
- Geometria della gola
- Schema delle passate
- Materiale di fabbricazione dei rulli
- Qualità della finitura superficiale
definisce le prestazioni finali del prodotto. Una laminatrice di precisione non è solo una macchina isolata, ma un sistema completo di deformazione dove ogni singolo parametro condiziona la qualità finale del filo.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fornisce soluzioni di laminazione di precisione personalizzate per produttori globali di filo piatto in acciaio per molle, filo profilato e altri prodotti metallici ad alte prestazioni.