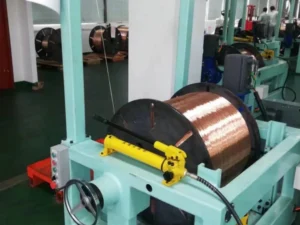
I nastri di rame scanalati presentano canali, incavi o elementi di posizionamento integrati in componenti metallici piatti. Realizzare queste geometrie con precisione e uniformità è più complesso rispetto alla semplice laminazione di un filo per ottenere una sezione piatta. La laminazione di nastri di rame scanalati richiede il controllo simultaneo della profondità e della posizione delle scanalature, della larghezza del nastro, dello spessore residuo e della qualità superficiale.
Questa guida approfondisce la scelta dei materiali, la laminazione di precisione dei profili, la progettazione delle passate, il controllo qualità e la selezione delle attrezzature per la lavorazione del rame e delle sue leghe.
1. Che cos’è un nastro di rame scanalato?
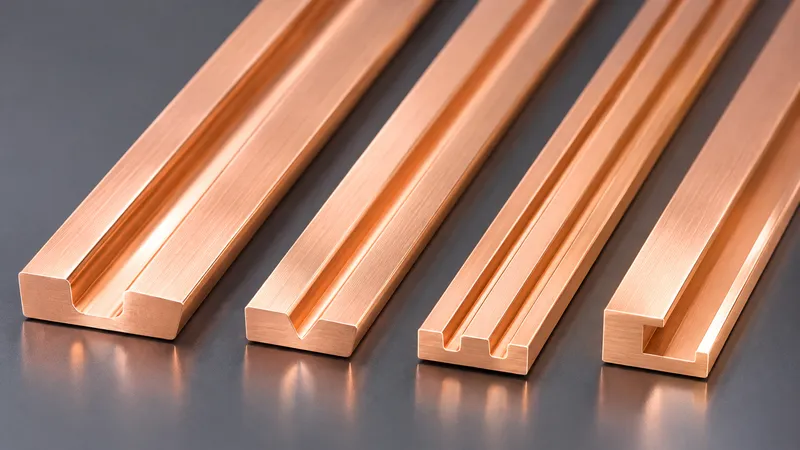
Un nastro di rame scanalato è un prodotto metallico piatto o rettangolare caratterizzato da incavi realizzati intenzionalmente, generalmente lungo la direzione longitudinale.
La sezione trasversale può presentare scanalature a U, a V, rettangolari o con geometrie personalizzate, eventualmente comprendenti spallamenti o elementi asimmetrici.
Tra le possibili applicazioni rientrano componenti per contatti elettrici, elementi di posizionamento e assiemi conduttivi progettati su misura. L’idoneità del profilo per una determinata applicazione deve essere verificata dal progettista del componente.
Quando la scanalatura deve accoppiarsi con un altro elemento, la costanza dimensionale e le condizioni dei bordi possono essere importanti quanto la conducibilità elettrica.
La laminazione di nastri scanalati non deve essere confusa con l’impiego di cilindri scanalati per produrre normali fili piatti: nel primo caso, è il prodotto finito stesso a presentare una scanalatura con dimensioni definite.
Per questo motivo, un disegno tecnico dettagliato della sezione trasversale è indispensabile.
2. Qualità del rame e comportamento delle leghe durante la laminazione
La scelta del materiale influisce sulla forza di laminazione necessaria, sulla formabilità e sulla precisione geometrica delle scanalature.
| Materiale | Principali considerazioni per la laminazione di profili |
|---|---|
| C11000 (Cu-ETP) | Elevata conducibilità elettrica; verificare lo stato metallurgico e i requisiti di formatura |
| C10200 (Cu-OF) | Rame esente da ossigeno; confermare le specifiche del materiale e il ciclo di lavorazione |
| C10100 (Cu-OFE) | Rame esente da ossigeno ad alta purezza per applicazioni con particolari requisiti del materiale |
| Leghe CuCrZr o CuNiSi | Leghe di rame ad alta resistenza; valutare le forze di laminazione, lo stato metallurgico e il trattamento termico |
| Bronzo fosforoso | Lega di rame con un diverso comportamento rispetto all’incrudimento e alla formatura; verificare la fattibilità delle scanalature mediante prove di laminazione |
La deformazione a freddo provoca l’incrudimento del materiale, un fenomeno particolarmente significativo per alcune leghe di rame.
Una sequenza di passate adatta al rame tenero può generare carichi eccessivi sugli utensili o danneggiare leghe caratterizzate da una maggiore resistenza meccanica.
Una ricottura intermedia può facilitare le successive operazioni di deformazione. Tuttavia, è necessario valutarne gli effetti sulle proprietà finali del materiale.
Per le leghe indurite per precipitazione, occorre verificare lo stato di trattamento termico del materiale fornito prima di stabilire le riduzioni di laminazione.
Le proprietà delle diverse qualità di rame possono essere consultate nella banca dati delle leghe della Copper Development Association. È inoltre opportuno verificare i certificati del materiale rilasciati dal fornitore.
3. Geometria delle scanalature: quali dimensioni devono essere specificate?
I disegni tecnici devono riportare informazioni più dettagliate rispetto alla sola profondità nominale della scanalatura.
| Parametro del profilo | Importanza per la produzione |
|---|---|
| Larghezza e spessore totale del nastro | Definiscono le dimensioni esterne e la sezione finale |
| Larghezza e profondità della scanalatura | Determinano le principali caratteristiche funzionali |
| Posizione e passo delle scanalature | Controllano l’allineamento con gli elementi di accoppiamento o tra più canali |
| Raggi di fondo e degli spigoli | Influenzano il flusso del metallo, la concentrazione delle tensioni e la fabbricazione degli utensili |
| Spessore residuo minimo | Contribuisce a evitare un assottigliamento eccessivo del materiale sotto la scanalatura |
| Distanza dai bordi e planarità | Facilitano la movimentazione, la guida e il successivo assemblaggio |
Le scanalature con spigoli molto vivi possono risultare difficili da realizzare mediante laminazione.
Prima della fabbricazione dei cilindri profilati, è quindi importante definire raggi tecnicamente realizzabili e, nel caso di più scanalature, una distanza minima tra le diverse caratteristiche geometriche.
È inoltre necessario specificare se la posizione della scanalatura viene misurata rispetto al bordo del nastro oppure al suo asse centrale.
Questa scelta influisce sia sui metodi di controllo dimensionale sia sui requisiti del sistema di guida.
Consiglio tecnico: Fornite un disegno quotato della sezione trasversale, completo di riferimenti geometrici e tolleranze chiaramente definite. Le sole fotografie non sono sufficienti per una valutazione tecnica affidabile.
4. Come funziona la laminazione di precisione dei profili?
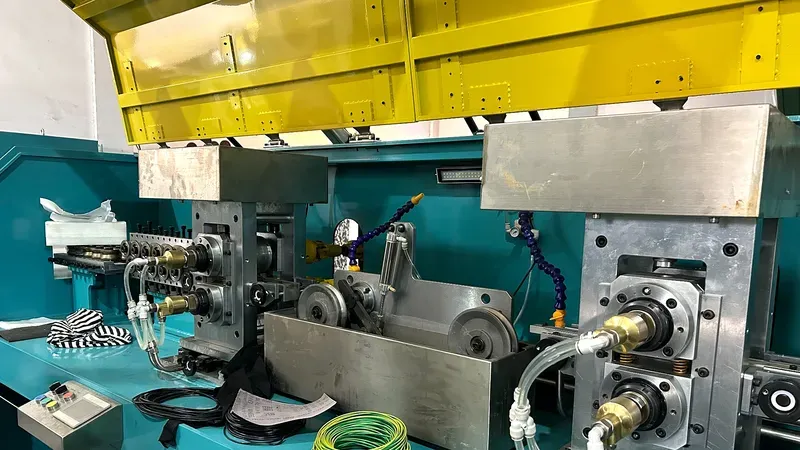
Un laminatoio per profili utilizza cilindri appositamente sagomati per ottenere la sezione trasversale richiesta.
Un elemento in rilievo sulla superficie del cilindro forma la scanalatura attraverso lo spostamento controllato del metallo all’interno della sezione del nastro.
Un ciclo produttivo rappresentativo può essere il seguente:
Vergella di rame o nastro grezzo → Trafilatura / Prelaminazione (se necessaria) → Laminazione del profilo in più passate → Finitura dei bordi → Pulizia / Ricottura (se necessaria) → Controllo del profilo → Avvolgimento o taglio a misura
Le scanalature profonde o le leghe con maggiore resistenza meccanica possono richiedere più passate per limitare la deformazione locale, i carichi sui cilindri e la formazione di difetti.
A differenza della lavorazione per asportazione di truciolo, la laminazione consiste principalmente nel ridistribuire il materiale anziché rimuoverlo.
Di conseguenza, il flusso del metallo può modificare la larghezza esterna del nastro e le superfici adiacenti.
L’allargamento laterale, il ritorno elastico, la tensione del nastro e la flessione dei cilindri possono determinare differenze tra il profilo ottenuto e la geometria teorica degli utensili.
Per questo motivo, possono essere necessarie prove di laminazione e successive correzioni.
Un laminatoio di precisione per filo piatto può rappresentare un punto di partenza per determinati progetti. Tuttavia, le sezioni scanalate richiedono utensili dedicati e una valutazione preliminare della fattibilità tecnica.
Non tutti i laminatoi sono adatti alla produzione di qualsiasi geometria di profilo.
5. Parametri fondamentali nella laminazione di nastri di rame scanalati
Progettazione delle passate e flusso del materiale
La deformazione necessaria deve essere distribuita correttamente tra le diverse passate di laminazione.
Occorre considerare lo spostamento del materiale, l’allargamento laterale, lo spessore residuo e la geometria delle superfici piane adiacenti alle scanalature.
I profili con scanalature asimmetriche possono inoltre richiedere sistemi di guida specifici per contrastare le forze laterali generate durante il processo.
Allineamento, tensione e distanza tra i cilindri
Le guide di ingresso mantengono il nastro correttamente centrato durante la laminazione.
Un allineamento non corretto può provocare uno spostamento della scanalatura rispetto alla posizione prevista.
La distanza tra i cilindri, o roll gap, influisce sia sullo spessore del nastro sia sulla formazione della scanalatura.
Le variazioni della tensione possono inoltre causare differenze dimensionali lungo la lunghezza del prodotto.
Protezione superficiale e condizioni degli utensili
Cilindri usurati, guide sporche o operazioni di movimentazione non adeguate possono lasciare segni sulla superficie del rame.
Quando il processo lo consente, è opportuno utilizzare una lubrificazione adeguata.
L’usura dei cilindri deve essere monitorata regolarmente, poiché può modificare la larghezza delle scanalature o i relativi raggi.
Per approfondire le differenze tra i processi di deformazione, consultate il nostro articolo Laminatoio per filo piatto o macchina trafilatrice per conduttori rettangolari in rame.
6. Tolleranze dimensionali e controllo qualità
Il controllo dei nastri di rame scanalati deve riguardare l’intera sezione trasversale, non soltanto le dimensioni esterne.
Tra le caratteristiche da verificare rientrano la profondità e la larghezza delle scanalature, la loro posizione rispetto ai riferimenti geometrici, il raggio del fondo, la planarità e lo spessore residuo.
Per queste verifiche possono essere utilizzati sistemi ottici di misura del profilo, calibri tarati oppure controlli della sezione trasversale.
Poiché il rame presenta una superficie riflettente, i metodi di misura ottici devono essere validati mediante campioni di riferimento adeguati.
Prima di avviare la produzione, è fondamentale concordare la frequenza delle misurazioni e i criteri di accettazione.
Una dimensione nominale priva di una tolleranza definita non consente di valutare correttamente la capacità del processo.
È consigliabile controllare campioni sia durante l’avviamento sia nelle condizioni di produzione stabilizzata.
La registrazione dei lotti di materiale, delle regolazioni dei cilindri, della velocità di produzione e dei risultati delle misurazioni facilita l’individuazione di eventuali derive del processo.
7. Difetti comuni e soluzioni pratiche
| Problema | Possibile causa | Controllo consigliato |
|---|---|---|
| Scanalatura poco profonda | Riduzione insufficiente o flessione degli utensili | Verificare la distanza tra i cilindri, il carico e la sequenza delle passate |
| Scanalatura decentrata | Allineamento errato in ingresso o spostamento laterale del nastro | Controllare le guide e il percorso del materiale |
| Variazioni di larghezza | Flusso laterale del materiale non adeguatamente controllato | Riesaminare la progettazione delle passate e le dimensioni del materiale in ingresso |
| Cricche sui bordi | Deformazione locale eccessiva o stato metallurgico non idoneo | Verificare le condizioni della lega e la riduzione per passata |
| Graffi o bave | Utensili usurati, guide sporche o contatto durante la movimentazione | Ispezionare e pulire le superfici di contatto |
| Variazioni della geometria delle scanalature lungo il nastro | Fluttuazioni della tensione, usura dei cilindri o regolazioni instabili | Confrontare l’andamento delle misurazioni con i dati operativi |
Il controllo dimensionale dei nastri di rame non rivestiti deve essere distinto dalla successiva validazione della conducibilità elettrica, delle giunzioni, della resistenza a fatica e della temperatura di esercizio dell’assieme finale.
8. Informazioni necessarie per scegliere un laminatoio per profili
Per preparare un’offerta tecnica e commerciale, è importante comunicare la qualità e lo stato metallurgico del rame, le dimensioni del materiale in ingresso, il disegno della sezione trasversale finale, le tolleranze delle scanalature, i requisiti superficiali e la capacità produttiva prevista, espressa in kg/h o tonnellate al mese.
È inoltre necessario specificare se il prodotto finito sarà fornito in bobine oppure tagliato a misura, oltre alle eventuali operazioni successive di formatura e alle limitazioni relative alla ricottura.
Se il prodotto dovrà successivamente essere sottoposto a rivestimento o isolamento, i requisiti di pulizia superficiale devono essere definiti fin dalle prime fasi del progetto.
Per ulteriori informazioni sulla preparazione delle superfici, consultate il nostro articolo dedicato alla preparazione del filo piatto di rame per la smaltatura e l’isolamento con carta.
I profili scanalati possono tuttavia richiedere specifiche differenti.
Domande frequenti sulla laminazione di nastri di rame scanalati
È possibile realizzare qualsiasi geometria di scanalatura mediante laminazione?
No.
Le scanalature molto strette, profonde, con spigoli vivi o geometrie complesse possono richiedere modifiche al progetto, un processo di formatura in più fasi oppure lavorazioni meccaniche per asportazione di materiale.
È sufficiente una sola passata di laminazione?
Dipende dalla profondità della scanalatura, dallo stato metallurgico del materiale e dal livello di deformazione necessario.
In alcuni casi, la deformazione deve essere distribuita su più passate.
È possibile utilizzare lo stesso utensile per rame puro e leghe di rame?
Non necessariamente.
Le differenze di resistenza meccanica, incrudimento e ritorno elastico possono richiedere regolazioni specifiche del processo o utensili differenti.
Conclusione
Una laminazione di nastri di rame scanalati efficace richiede un’attenta combinazione di scelta del materiale, progettazione della sezione trasversale, pianificazione delle passate e controllo qualità.
Non è sufficiente che la sola scanalatura rispetti le specifiche: l’intera sezione del nastro deve soddisfare i requisiti dimensionali e qualitativi stabiliti.
Sky Bluer Environmental Technology Co., Ltd. (CRM Rolling Mills) progetta e produce impianti di laminazione personalizzati per fili metallici piatti, rettangolari e con profili speciali. Valutiamo la fattibilità delle geometrie richieste sulla base dei disegni tecnici e delle esigenze produttive.
State pianificando un progetto per la produzione di nastri di rame scanalati? Inviateci la qualità del materiale, le dimensioni in ingresso, il disegno del profilo, le tolleranze e la capacità produttiva desiderata.
Il nostro team di ingegneri potrà esaminare le vostre esigenze e valutare se una soluzione personalizzata di laminazione di precisione sia adatta al vostro processo produttivo.