Introduzione
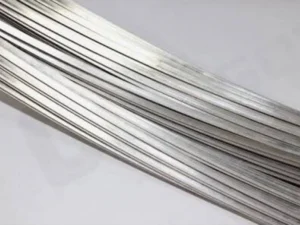
I fili piatti e profilati ad alta precisione svolgono un ruolo fondamentale in settori quali elettronica, automotive, aerospaziale e dispositivi medicali. Anche piccole variazioni dimensionali, difetti superficiali o alterazioni delle proprietà meccaniche possono compromettere le prestazioni del prodotto e comportare costose rilavorazioni. Per questo motivo, l’ottimizzazione del processo di trafilatura è essenziale per ottenere fili di qualità costante, massimizzare l’efficienza produttiva e ridurre gli scarti.
Questo articolo analizza strategie pratiche, aspetti tecnici e suggerimenti per ottimizzare la trafilatura di fili piatti e fili profilati ad alta precisione.
Progettazione del processo in funzione del materiale
Le proprietà del materiale determinano i parametri di trafilatura. Incrudimento, duttilità e sensibilità termica rappresentano alcuni dei principali fattori da considerare:
- Rame e leghe di rame: presentano un’elevata duttilità, ma sono soggetti a ossidazione e graffi. Si raccomanda di utilizzare filiere pulite con rugosità Ra ≤0,02 μm, lubrificazione idrodinamica e una ricottura mirata a 180 °C per 30 minuti, al fine di preservare la conducibilità e la resistenza meccanica.
- Alluminio: essendo un materiale morbido e leggero, richiede un controllo della tensione con una variazione massima di ±5% per evitare la deformazione dei bordi. È inoltre consigliabile utilizzare lubrificanti a base acquosa con additivi antiossidanti.
- Acciaio inox (304/316): tende a incrudirsi rapidamente durante la trafilatura. Dopo una riduzione cumulativa del 40–50%, è opportuno prevedere una ricottura intermedia a 1050–1100 °C in atmosfera di gas inerte per ripristinare la duttilità.
- Leghe ad alta resistenza (nichel, titanio): la bassa conducibilità termica e l’elevato limite di snervamento richiedono basse velocità (≤8 m/min), riduzioni in più passaggi dell’8–12% per passaggio e raffreddamento in linea per prevenire la formazione di microcricche.
Suggerimento: eseguire prove preliminari prima di avviare la produzione consente di comprendere il comportamento del materiale con differenti riduzioni di trafilatura, velocità e lubrificanti. Questo può ridurre significativamente i tempi di fermo durante la produzione a pieno regime.
Progettazione delle filiere per una profilatura di precisione
La geometria e il materiale delle filiere influiscono direttamente sulla precisione dimensionale e sulla finitura superficiale:
- Filiere per filo piatto: angoli di ingresso conici di 12–18° e bordi smussati con R = 0,1–0,3 mm consentono una riduzione uniforme della larghezza e aiutano a prevenire la formazione di cricche sui bordi.
- Filiere per filo profilato: sequenze di trafilatura multistadio con una progressiva definizione del profilo riducono le sollecitazioni e mantengono un’elevata precisione della sezione trasversale.
- Materiali delle filiere: il carburo di tungsteno offre un’elevata resistenza all’usura, mentre i rivestimenti diamantati con spessore di 2–5 μm sono indicati per applicazioni di ultraprecisione che richiedono un’elevata resistenza all’usura.
- Ottimizzazione dell’angolo: angoli di ingresso di 8–15° consentono di ottenere un buon equilibrio tra forza di trafilatura e qualità superficiale, riducendo al minimo le deformazioni non necessarie.
Lubrificazione: tribologia e controllo termico
Una lubrificazione efficace riduce l’attrito, favorisce la dissipazione del calore e protegge le superfici del filo e delle filiere:
| Aspetto della lubrificazione | Requisiti | Raccomandazioni |
|---|---|---|
| Selezione del lubrificante | Compatibilità con il materiale e dissipazione del calore | Lubrificanti a base oleosa con viscosità di 200–400 cSt per leghe ad alta resistenza; lubrificanti a base acquosa con additivi EP per rame e alluminio |
| Metodo di applicazione | Copertura uniforme e buona adesione | Ugelli automatici di precisione; lubrificazione elettrostatica per trafilatura ad alta velocità (>20 m/min) |
| Manutenzione | Controllo della contaminazione e stabilità delle prestazioni | Filtrazione assoluta a 1 μm; monitoraggio della viscosità e dell’acidità per prevenire l’usura delle filiere |
Controllo preciso dei parametri di processo
Un controllo stabile dei principali parametri di processo è indispensabile per garantire una produzione costante:
| Parametro | Obiettivo del controllo | Regolazioni specifiche in base al materiale |
|---|---|---|
| Tensione | Evitare deformazioni e mantenere una forza costante | Sistemi ad anello chiuso con precisione di ±0,1 N; tensione pari al 3–8% del limite di snervamento |
| Velocità di trafilatura | Prevenire il surriscaldamento e mantenere l’efficienza | Rame: 15–25 m/min; acciaio inox: 5–12 m/min; titanio: 3–8 m/min |
| Temperatura | Limitare i danni termici | Controllo della temperatura all’uscita della filiera mediante sensori a infrarossi e raffreddamento in linea |
| Rapporti di riduzione | Ridurre le sollecitazioni e mantenere la stabilità dimensionale | Strategia graduale: 15–20% nei passaggi iniziali, 8–12% nei passaggi finali; ≤5% per spessori ≤0,2 mm |
Ricottura intermedia e distensione delle tensioni
Per i fili profilati ad alta precisione, l’accumulo di tensioni durante la trafilatura può provocare deformazioni, variazioni dimensionali o una riduzione della stabilità meccanica. Si tratta di aspetti particolarmente importanti per applicazioni quali componenti automotive o dispositivi medicali.
Le fasi di ricottura intermedia devono essere pianificate in funzione del tipo di materiale e del rapporto di riduzione complessivo. I metalli duttili, come rame e alluminio, possono richiedere una ricottura dopo una riduzione cumulativa del 30–40%, mentre le leghe più dure, come acciaio inox e titanio, necessitano di trattamenti più frequenti, indicativamente ogni 15–20% di riduzione, per contrastare l’incrudimento.
Per verificarne l’efficacia, è possibile monitorare le tensioni residue mediante tecniche non distruttive, come la diffrazione a raggi X, oppure mediante prove meccaniche mirate, ad esempio test di fatica a flessione. La temperatura di ricottura, generalmente compresa tra 600 e 1100 °C, e il tempo di mantenimento devono essere regolati in modo da ottenere un’efficace distensione delle tensioni senza compromettere la precisione dimensionale del filo.
Considerazioni sulla qualità superficiale
I fili piatti e profilati richiedono generalmente una superficie di alta qualità e priva di difetti per garantire sia le successive lavorazioni sia le prestazioni nell’applicazione finale.
- Eseguire regolarmente controlli visivi e dimensionali per individuare graffi, cricche sui bordi, bave e altre imperfezioni superficiali.
- Quando necessario, applicare dopo la trafilatura processi di lucidatura superficiale o trattamenti con rivestimenti protettivi per migliorare la levigatezza della superficie e la resistenza alla corrosione.
Conclusione
L’ottimizzazione della trafilatura di fili piatti e profilati ad alta precisione richiede un approccio completo che integri una pianificazione del processo specifica per ogni materiale, una progettazione precisa delle filiere, una lubrificazione efficace e un controllo rigoroso dei parametri di trafilatura. Attraverso un’attenta gestione della ricottura intermedia, della distensione delle tensioni e della qualità superficiale, i produttori possono ottenere una precisione dimensionale costante, un’elevata qualità superficiale e proprietà meccaniche affidabili.
L’applicazione di queste strategie di ottimizzazione non solo aumenta l’efficienza produttiva, ma riduce anche gli scarti, contribuendo a garantire che ogni lotto di filo soddisfi i rigorosi standard del settore. Un controllo sistematico di questi elementi fondamentali permette di portare la produzione di fili piatti e profilati ad alta precisione da un processo produttivo convenzionale a un livello superiore di qualità e prestazioni.
Le macchine di Sky Bluer Environmental Technology Co., Ltd. sono in grado di soddisfare pienamente i requisiti dei processi di trafilatura descritti sopra. Offriamo inoltre servizi personalizzati per garantire che le nostre attrezzature si adattino perfettamente alle specifiche esigenze di produzione. Contattate Sky Bluer Environmental Technology per scoprire le nostre soluzioni personalizzate dedicate alla produzione di fili ad alta precisione.