Introduzione
La produzione di filo piatto di precisione avviene raramente in una sola passata di laminazione.
Quando il filo tondo viene trasformato in un profilo rettangolare o piatto, il materiale deve essere sottoposto a una deformazione controllata per soddisfare i seguenti requisiti:
- Spessore
- Larghezza
- Forma della sezione trasversale
- Stato dei bordi
- Qualità della superficie
- Tolleranza dimensionale
Per questo motivo, la laminazione a più passate è ampiamente utilizzata nella fabbricazione del filo piatto di precisione.
Invece di ottenere la dimensione finale mediante una forte riduzione in una singola operazione, l’intera deformazione viene ripartita su più passate di laminazione.
Un piano delle passate accuratamente progettato consente ai produttori di controllare il flusso del materiale, la forza di laminazione, l’incrudimento e la precisione dimensionale durante tutto il processo produttivo.
Per materiali ad alta resistenza come l’acciaio per molle, il piano delle passate assume un’importanza particolare. Una deformazione eccessiva in una singola passata può aumentare i rischi di:
- Cricche sui bordi
- Difetti superficiali
- Incrudimento eccessivo
- Instabilità dimensionale
- Rottura del filo
La laminazione a più passate non è quindi semplicemente un metodo per ridurre la sezione del filo.
Si tratta di una strategia ingegneristica di processo per controllare la deformazione del materiale, dal filo in ingresso fino al filo piatto finito.
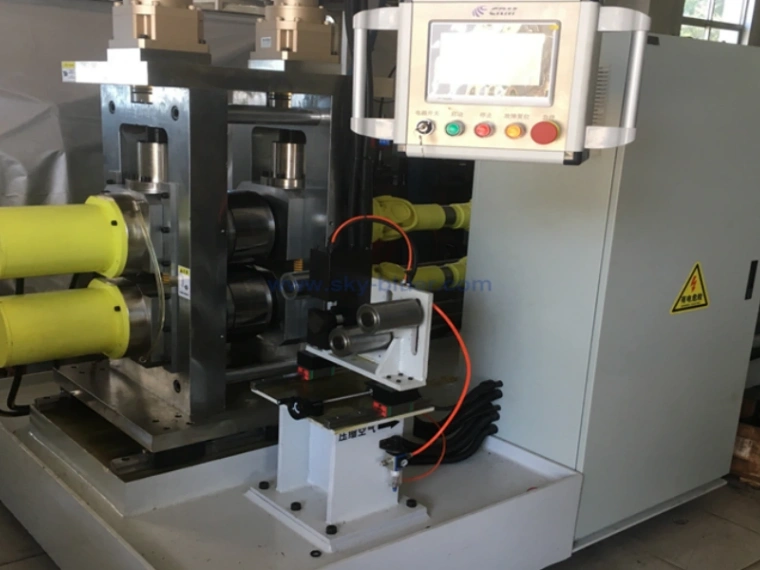
Sky Bluer Environmental Technology Co., Ltd. (CRM) sviluppa sistemi di laminazione di precisione personalizzati e linee complete per la produzione di filo piatto, adattati alla qualità del materiale, alle dimensioni di ingresso, alle dimensioni finali, alle tolleranze e alle esigenze produttive.
Che cos’è la laminazione del filo piatto a più passate?
Nella laminazione del filo piatto a più passate, la deformazione totale richiesta viene ripartita su più fasi di laminazione controllate.
Un flusso di processo semplificato è il seguente:
Filo tondo → Passata 1 → Passata 2 → Passata 3 → Profilo piatto intermedio → Passate di finitura → Filo piatto finale
Ogni passata realizza una deformazione definita.
L’obiettivo è trasformare gradualmente la sezione trasversale originale mantenendo al contempo un flusso di materiale stabile.
Ad esempio, un filo tondo deve essere trasformato in un filo piatto rettangolare con spessore molto inferiore e larghezza maggiore.
Se si tenta di eseguire tutta la trasformazione in una sola passata, si generano forze di laminazione eccessive e un flusso di materiale instabile.
Il procedimento a più passate ripartisce la deformazione, permettendo di ottimizzare separatamente ogni fase.
Perché è necessario un piano delle passate?
Il piano delle passate definisce come il materiale viene ridotto dalla dimensione iniziale fino alle dimensioni finali.
Esso stabilisce:
- Riduzione per ogni passata
- Numero di passate di laminazione
- Dimensioni intermedie
- Sequenza di laminazione
- Condizioni finali di finitura
Esempio semplificato:
| Fase | Spessore | Larghezza | Obiettivo principale |
|---|---|---|---|
| Ingresso | 2,00 mm tondo | — | Materia prima |
| Passata 1 | — | — | Deformazione iniziale |
| Passata 2 | — | — | Sviluppo controllato della larghezza |
| Passata 3 | — | — | Riduzione dello spessore |
| Passata 4 | — | — | Stabilizzazione del profilo |
| Finitura | Dimensione finale | Dimensione finale | Controllo dimensionale finale |
I valori esatti dipendono dal materiale, dal diametro iniziale, dalle dimensioni finali e dall’impianto di laminazione.
Non esiste un piano delle passate universale valido per tutti i prodotti.
Comprendere la riduzione nella laminazione del filo piatto
La riduzione indica l’entità della deformazione del materiale durante una passata di laminazione.
Per la riduzione dello spessore vale il calcolo di base:
Riduzione dello spessore (%) = (h₀ − h₁) / h₀ × 100 %
Dove:
h₀ = spessore prima della laminazione
h₁ = spessore dopo la laminazione
Esempio: lo spessore del materiale passa da 2,00 mm a 1,60 mm:
Riduzione = (2,00 − 1,60) / 2,00 × 100 % = 20 %
Tuttavia la sola riduzione dello spessore non descrive completamente il comportamento deformativo del filo piatto.
Contemporaneamente il materiale può subire:
- Riduzione dello spessore
- Allargamento
- Allungamento longitudinale
- Trasformazione della sezione trasversale
Per questo motivo la progettazione delle passate deve tenere conto dell’intero flusso del materiale.
Riduzione totale rispetto alla riduzione per passata
Due concetti sono particolarmente importanti.
Riduzione totale
Indica la deformazione complessiva tra il materiale iniziale e il prodotto finito.
Riduzione per passata
Descrive la deformazione all’interno di ogni singola fase di laminazione.
Esempio:
Filo iniziale → 10 % di riduzione → 12 % di riduzione → 15 % di riduzione → 12 % di riduzione → Passata di finitura
La deformazione totale viene ripartita su più fasi invece di essere concentrata in una sola passata.
Questo approccio consente un migliore controllo di:
- Forza di laminazione
- Flusso del materiale
- Incrudimento
- Formazione dei bordi
- Precisione dimensionale
Problemi causati da una riduzione eccessiva in una singola passata
Riduzioni elevate in una sola passata comportano diverse criticità.
Elevata forza di laminazione
Maggiori deformazioni richiedono forze di laminazione più alte. Questo aumenta il carico meccanico su:
- Cilindri di laminazione
- Cuscinetti
- Sistema di azionamento
- Telai della macchina
Flusso di materiale non uniforme
Forti deformazioni rendono difficile mantenere un profilo rettangolare stabile.
Incrudimento
Nell’acciaio per molle laminato a freddo, una deformazione eccessiva causa un rapido aumento della durezza e una diminuzione della duttilità.
Cricche sui bordi
Elevata deformazione associata a condizioni di materiale non idonee aumenta le tensioni sui bordi e il rischio di cricche.
Instabilità dimensionale
Forti deformazioni rendono complicato il controllo preciso di larghezza e spessore.
Di conseguenza, la riduzione non deve essere semplicemente massimizzata, ma definita secondo l’ingegneria di processo.
Progettazione di un piano di laminazione a più passate
Un piano delle passate pratico tiene conto di diversi fattori.
Materiale
Il primo aspetto è la qualità del materiale. Materiali diversi presentano proprietà differenti:
- Limite di snervamento
- Resistenza alla trazione
- Duttilità
- Comportamento di incrudimento
- Resistenza alla deformazione
Ad esempio, l’acciaio per molle ad alto tenore di carbonio richiede condizioni di processo differenti rispetto all’acciaio a basso carbonio o al rame.
Dimensione di ingresso
Il diametro iniziale del filo definisce la deformazione totale necessaria. Un diametro di ingresso maggiore può richiedere più passate per raggiungere le dimensioni finali desiderate.
Dimensioni finali
Larghezza e spessore target definiscono il rapporto di deformazione finale. I prodotti con un elevato rapporto larghezza‑spessore richiedono un controllo particolarmente accurato del flusso di materiale.
Tolleranza richiesta
I prodotti con tolleranze dimensionali molto strette richiedono generalmente passate di finitura dedicate. La deformazione grossolana e il controllo di precisione finale non devono essere necessariamente eseguiti nelle stesse condizioni.
Passate di sgrossatura, intermedie e di finitura
Il procedimento a più passate si articola generalmente in tre fasi.
Passate di sgrossatura
L’obiettivo è realizzare gran parte della deformazione totale.
Obiettivi principali:
- Rapida riduzione delle dimensioni
- Deformazione stabile del materiale
- Produzione efficiente
In questa fase la tolleranza dimensionale è meno critica rispetto alla finitura.
Passate intermedie
Nella fase intermedia il materiale viene progressivamente portato verso il profilo richiesto.
Obiettivi principali:
- Sviluppo della larghezza
- Riduzione dello spessore
- Stabilizzazione del profilo
- Incrudimento controllato
Questa fase costituisce la transizione tra la forte deformazione e la laminazione di precisione finale.
Passate di finitura
Le passate finali si concentrano su:
- Spessore finale
- Larghezza finale
- Geometria dei bordi
- Qualità della superficie
- Tolleranza dimensionale
Le passate di finitura devono operare in condizioni molto stabili. In questa fase la progettazione precisa dei cilindri e la misurazione in linea sono particolarmente importanti.
Larghezza e spessore devono essere controllati congiuntamente
Una delle maggiori sfide nella laminazione del filo piatto è che spessore e larghezza non si comportano indipendentemente l’uno dall’altro.
Quando lo spessore diminuisce, il materiale può fluire lateralmente aumentando la larghezza.
Da qui deriva questa relazione:
Riduzione dello spessore → Flusso del materiale → Allargamento → Profilo finale
Se il piano delle passate considera solo lo spessore, la larghezza finale può discostarsi dal valore nominale.
Un piano delle passate ben progettato gestisce entrambi i parametri:
- Riduzione dello spessore
- Sviluppo della larghezza
Questo è particolarmente rilevante per fili piatti stretti con tolleranze di larghezza strette.
Sezione trasversale e conservazione della materia
Durante la laminazione avviene la deformazione plastica del materiale. Trascurando piccoli effetti di processo, esiste una relazione approssimata tra sezione trasversale, deformazione e allungamento.
Relazione semplificata:
A₀ × L₀ ≈ A₁ × L₁
Dove:
A₀ = sezione trasversale iniziale
L₀ = lunghezza iniziale
A₁ = sezione trasversale finale
L₁ = lunghezza finale
Al diminuire della sezione trasversale, il materiale generalmente si allunga.
Per questo motivo velocità di laminazione, tensione e velocità di avvolgimento devono essere adattate al processo di deformazione. Questo è direttamente collegato ai principi del controllo della tensione.
Piano delle passate e incrudimento del materiale
La laminazione a fred aumenta la resistenza del materiale mediante incrudimento.
Per l’acciaio per molle questo può essere vantaggioso, poiché spesso è richiesta un’elevata resistenza.
Tuttavia un incrudimento eccessivo riduce la duttilità e aumenta il rischio di cricche.
Il procedimento a più passate consente un controllo migliore dell’accumulo di deformazione. Gli ingegneri valutano:
- Riduzione per ogni passata
- Deformazione totale a freddo
- Stato intermedio del materiale
- Deformazione di finitura richiesta
L’obiettivo è ottenere le proprietà meccaniche e dimensionali richieste senza generare tensioni di deformazione eccessive.
Questo aspetto è strettamente legato al controllo delle tensioni residue nella produzione di filo piatto laminato a freddo.
Piano delle passate e qualità dei bordi
La qualità dei bordi è una delle caratteristiche più importanti del filo piatto di precisione.
Una progettazione errata delle passate può causare:
- Cricche sui bordi
- Ondulazione dei bordi
- Raggio dei bordi irregolare
- Deformazione eccessiva sui bordi
La geometria dei cilindri deve guidare il flusso del materiale in modo controllato. I fattori influenti sono:
- Diametro dei cilindri
- Geometria delle gole
- Riduzione per ogni passata
- Resistenza del materiale
- Rapporto larghezza‑spessore
Un piano delle passate ben progettato realizza gradualmente il profilo finale, invece di costringere il materiale ad assumere immediatamente la geometria finale.
Piano delle passate e qualità della superficie
Il piano di laminazione influisce anche sulla qualità superficiale.
Possibili difetti:
- Segni di laminazione
- Graffi
- Dispersione della rugosità superficiale
- Segni di deformazione localizzata
Le condizioni dei cilindri sono decisive. Cilindri di precisione con una finitura superficiale adeguata aiutano a minimizzare i difetti superficiali nelle passate di finitura.
Anche velocità di laminazione e condizioni di lubrificazione influenzano la superficie finale.
Per questo motivo la fase di finitura deve essere progettata tenendo conto sia della precisione dimensionale sia della qualità superficiale.
Laminazione a più passate e controllo della tensione
Piano delle passate e controllo della tensione devono essere analizzati congiuntamente.
Durante la laminazione il materiale attraversa continuamente diverse zone di deformazione. Una tensione instabile può provocare:
- Variazione del flusso del materiale
- Fluttuazione delle forze di laminazione
- Instabilità dello spessore
- Rottura del filo
Un sistema coordinato è composto da: Svolgitore → Passate di laminazione → Bilanciere / Controllo della tensione → Avvolgitore
Una tensione stabile garantisce condizioni di funzionamento prevedibili all’impianto di laminazione.
Approfondimenti: Controllo della tensione per la laminazione di filo piatto di precisione: sistemi di svolgimento, bilanciere e avvolgimento.
Laminazione a più passate e misurazione dimensionale in linea
I moderni impianti di laminazione di precisione integrano la misurazione in linea durante la produzione.
Tecnologie di misurazione comuni:
- Misurazione laser dello spessore
- Misurazione laser della larghezza
- Misurazione del profilo
Il sistema confronta continuamente le dimensioni reali con i valori nominale.
Flusso semplificato: Laminazione → Misurazione in linea → Dimensione reale → Confronto con valore nominale → Regolazione / Asservimento → Prodotto stabile
Questo permette di rilevare gli scostamenti dimensionali molto prima rispetto ai tradizionali campionamenti fuori linea. Costituisce inoltre la base del circuito chiuso. Vedere: Tecnologia di regolazione dello spessore a circuito chiuso per laminatoi di precisione.
Esempio di processo di filo piatto a più passate
Condizione iniziale: un filo tondo in acciaio deve essere trasformato in filo piatto rettangolare di precisione.
Il flusso generale del processo è il seguente:
Fase 1 — Svolgimento
Il filo grezzo viene svolto dalla bobina con tensione controllata.
Fase 2 — Raddrizzatura
Il filo viene allineato prima di entrare nella linea di laminazione.
Fase 3 — Laminazione iniziale
La sezione tonda comincia a trasformarsi in un profilo più piatto.
Fase 4 — Laminazione intermedia
Lo spessore diminuisce mentre si sviluppa la larghezza.
Fase 5 — Controllo del profilo
La geometria rettangolare si avvicina gradualmente al profilo nominale.
Fase 6 — Laminazione di finitura
Vengono raggiunte larghezza e spessore finali.
Fase 7 — Misurazione in linea
Le dimensioni finite vengono monitorate continuamente.
Fase 8 — Avvolgimento
Il filo piatto finito viene avvolto su bobine in modo controllato.
Il numero effettivo delle passate dipende dal materiale specifico e dai requisiti del prodotto.
Ottimizzazione del numero di passate di laminazione
Un maggior numero di passate non significa automaticamente una qualità migliore.
Troppe poche passate possono causare:
- Deformazione eccessiva per ogni passata
- Elevate forze di laminazione
- Cricche sui bordi
- Scarso controllo del profilo
Troppe passate possono causare:
- Riduzione dell’efficienza produttiva
- Maggiore complessità dell’impianto
- Ulteriore incrudimento
- Maggiori costi di produzione
Il numero ottimale di passate rappresenta quindi un equilibrio tra:
Qualità + Produttività + Comportamento del materiale + Capacità dell’impianto
La soluzione migliore deriva dall’intero processo e non da un numero fisso di passate.
Laminazione a più passate per filo piatto in acciaio per molle
Il filo piatto in acciaio per molle è un’applicazione particolarmente impegnativa.
Materiali quali:
- SAE1070
- SAE1095
- 60Si2Mn
- SUP10
richiedono una deformazione a freddo accuratamente controllata.
Nel processo di laminazione è necessario bilanciare:
- Resistenza
- Duttilità
- Precisione dimensionale
- Qualità della superficie
- Tensioni residue
- Comportamento a fatica
Per applicazioni per molle, il piano delle passate deve essere progettato sulla base della qualità del materiale e dell’utilizzo finale.
Un piano sviluppato per una qualità di acciaio per molle non deve essere applicato automaticamente a un’altra senza validazione di processo.
Risoluzione dei difetti nella laminazione a più passate
Quando si manifestano difetti, occorre revisionare l’intero piano delle passate.
表格
| Problema | Possibile causa | Azione consigliata |
|---|---|---|
| Cricche sui bordi | Riduzione eccessiva | Ridurre la deformazione per ogni passata |
| Scostamento di larghezza | Flusso di materiale non idoneo | Ottimizzare la geometria delle passate |
| Variazioni di spessore | Luce tra cilindri instabile | Migliorare il sistema di controllo |
| Difetti superficiali | Cattivo stato dei cilindri | Verificare / migliorare la superficie dei cilindri |
| Rottura del filo | Tensione o riduzione eccessiva | Ottimizzare tensione e riduzione |
| Scarsa rettitudine | Deformazione non uniforme | Verificare sequenza delle passate e tensione |
| Incrudimento eccessivo | Deformazione a freddo troppo elevata | Ottimizzare la ripartizione della riduzione totale |
La soluzione corretta deve essere sempre adattata al materiale, all’impianto e alle reali condizioni di produzione.
Soluzioni CRM per la laminazione di precisione a più passate
Sky Bluer Environmental Technology Co., Ltd. (CRM) sviluppa sistemi di laminazione di precisione personalizzati per:
- Filo piatto in acciaio per molle
- Filo piatto in acciaio inossidabile
- Filo piatto in acciaio al carbonio
- Filo piatto in rame
- Filo piatto in acciaio legato
- Filo profilato di precisione
La nostra metodologia ingegneristica integra:
✓ Analisi dei materiali
✓ Progettazione del piano delle passate
✓ Design dei cilindri di precisione
✓ Selezione del laminatoio
✓ Controllo della tensione
✓ Misurazione laser in linea
✓ Asservimento servo
✓ Automazione PLC
✓ Sistema di avvolgimento
L’obiettivo è fornire una soluzione produttiva completa adattata ai parametri cliente:
- Filo in ingresso
- Qualità del materiale
- Larghezza finale
- Spessore finale
- Tolleranza dimensionale
- Requisiti superficiali
- Velocità di produzione
Invece di adottare una configurazione standard per tutte le applicazioni, CRM progetta il processo di laminazione partendo dal prodotto finito desiderato.
Domande frequenti (FAQ)
- Che cos’è la laminazione del filo piatto a più passate? La laminazione del filo piatto a più passate è un procedimento nel quale tutta la deformazione necessaria per trasformare il filo in ingresso in filo piatto viene ripartita su più passate di laminazione controllate.
- Perché il filo piatto non viene prodotto in una sola passata? Una forte riduzione singola genera forze di laminazione eccessive, flusso di materiale instabile, elevato incrudimento e aumenta il rischio di cricche sui bordi o rottura del filo.
- Come viene definita la riduzione per ogni passata? La riduzione per ogni passata dipende dalla qualità del materiale, dalle dimensioni di ingresso, dalle dimensioni finali, dall’impianto di laminazione, dalla tolleranza richiesta e dal comportamento deformativo del materiale.
- Un numero maggiore di passate garantisce automaticamente un filo piatto migliore? No. Troppe poche passate causano deformazione eccessiva; troppe passate riducono la produttività e generano incrudimento superfluo. Il numero ottimale deve bilanciare qualità ed efficienza.
- In che modo il piano delle passate influisce sulla larghezza del filo piatto? Al diminuire dello spessore il materiale fluisce lateralmente aumentando la larghezza. Per questo motivo la progettazione delle passate deve gestire contemporaneamente riduzione dello spessore e sviluppo della larghezza.
- Qual è l’effetto della laminazione a più passate sull’acciaio per molle? La laminazione controllata a più passate ripartisce la deformazione a freddo e aiuta a gestire incrudimento, flusso del materiale e stabilità dimensionale. Il processo esatto dipende dalla qualità dell’acciaio per molle.
- Come interagiscono controllo della tensione e piano delle passate? Una tensione stabile garantisce un flusso di materiale prevedibile attraverso le passate di laminazione. Una tensione instabile può causare scostamenti dimensionali, rottura del filo e deformazione non uniforme.
- È possibile integrare la misurazione in linea su un impianto di laminazione a più passate? Sì. La misurazione laser in linea monitora spessore e larghezza durante la produzione e fornisce dati per la regolazione del processo e per il circuito chiuso.
Conclusione
La laminazione del filo piatto a più passate è un procedimento di deformazione controllata per trasformare filo tondo o altri fili in ingresso in un profilo piatto di precisione.
Il successo del processo dipende da un corretto bilanciamento tra:
- Riduzione totale
- Riduzione per ogni passata
- Sequenza delle passate
- Comportamento del materiale
- Geometria dei cilindri
- Controllo della tensione
- Misurazione in linea
Per acciaio per molle ad alta resistenza e altri materiali di precisione, ripartire la deformazione su passate adeguate migliora flusso del materiale, stabilità dimensionale e affidabilità del processo.
L’obiettivo non è ridurre il filo il più velocemente possibile.
L’obiettivo è controllare la deformazione in ogni fase fino a ottenere la geometria finale richiesta.
Sky Bluer Environmental Technology Co., Ltd. (CRM) fornisce laminatoi di precisione personalizzati e soluzioni complete per la produzione di filo piatto, combinando ingegneria di processo, utensili di precisione, controllo della tensione, misurazione in linea e automazione.
Dal filo tondo al filo piatto di precisione — ogni passata conta.