Introduzione
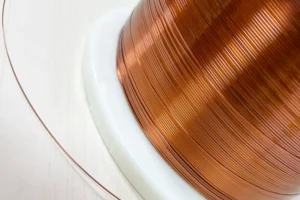
La produzione di filo piatto in lega di nichel richiede un processo controllato in più fasi, che combina lavorazione a freddo e trattamenti termici. Una configurazione non corretta della macchina trafilatrice, del forno di ricottura o del laminatoio può causare difetti dimensionali, problemi superficiali e un aumento degli scarti nel prodotto finito.
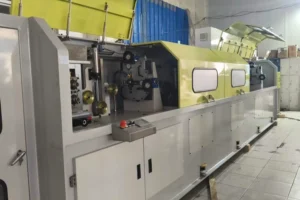
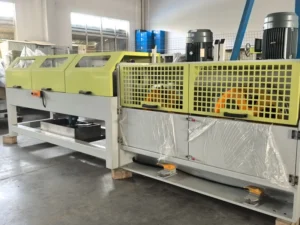
Questa guida pratica descrive l’intero processo di produzione del filo piatto in lega di nichel, dalla preparazione della materia prima fino all’avvolgimento finale. Il processo può essere applicato sia alla realizzazione di prototipi e piccoli lotti sia alla produzione industriale in serie ed è compatibile con le soluzioni Sky Bluer per la lavorazione del filo piatto.
La guida comprende inoltre parametri operativi di riferimento e indicazioni per affrontare alcuni dei problemi più comuni durante la produzione, con l’obiettivo di ridurre gli scarti, migliorare la stabilità del processo e mantenere un controllo più uniforme delle dimensioni e della qualità superficiale.
Preparazione prima della produzione (Fasi 1–3)
Fase 1: Controllo e preparazione della materia prima
Controllare la superficie della vergella tonda in lega di nichel per individuare eventuali cricche, vaiolature da ossidazione e deviazioni dimensionali.
Preparare la materia prima in funzione delle capacità e dei limiti del sistema di alimentazione o svolgimento della macchina trafilatrice.
Abbinamento della materia prima ai diversi modelli di macchine trafilatrici
| Modello di macchina trafilatrice | Diametro massimo in ingresso | Lunghezza standard di alimentazione | Produzione giornaliera consigliata |
|---|---|---|---|
| Microtrafilatrice NA-60 | 2,0 mm | 1000 m | 0,3–0,8 t |
| Trafilatrice standard NA-120 | 4,5 mm | 1500 m | 1–3 t |
| Trafilatrice per impieghi gravosi NA-180 | 8,0 mm | 2000 m | 3–6 t |
Fase 2: Decapaggio superficiale e preparazione della lubrificazione
Le leghe di nichel possono formare uno strato di ossido compatto quando vengono esposte a temperature elevate. Il decapaggio consente di rimuovere ossidi e altre impurità superficiali prima della trafilatura.
Dopo la pulizia viene applicato un lubrificante specifico per la trafilatura dei metalli, allo scopo di ridurre l’attrito tra il materiale e le filiere durante la deformazione a freddo.
Una corretta preparazione della superficie e una lubrificazione stabile sono particolarmente importanti nella trafilatura delle leghe di nichel, poiché contribuiscono a controllare l’attrito, lo sviluppo di calore e l’usura delle filiere.
Fase 3: Controllo preliminare dell’impianto
Prima di avviare la produzione, verificare il funzionamento del circuito dell’acqua di raffreddamento, lo stato di usura delle filiere, i sensori di tensione e la temperatura del forno di ricottura associato alla linea di trafilatura.
Le filiere in carburo di tungsteno danneggiate o eccessivamente usurate devono essere sostituite prima dell’avvio della produzione, in modo da ridurre il rischio di rottura del filo e di difetti superficiali.
Fase principale di trafilatura a freddo (Fasi 4–5)
Fase 4: Trafilatura continua multipasso
Inserire la vergella in lega di nichel precedentemente trattata nel sistema di alimentazione della macchina trafilatrice.
Impostare la riduzione del diametro delle singole passate in funzione del diametro obiettivo del filo intermedio. Le macchine trafilatrici Sky Bluer possono essere configurate per gestire automaticamente il passaggio tra le diverse fasi di trafilatura.
Parametri operativi di riferimento:
- Regolare la velocità di trafilatura tra 15 e 60 m/min in funzione della durezza e del comportamento alla deformazione della lega.
- Mantenere la temperatura del lubrificante tra 35 e 45 °C per favorire condizioni di processo più stabili e una qualità superficiale uniforme.
I parametri effettivi devono essere adattati in funzione della composizione della lega, del diametro in ingresso, della riduzione di sezione per passata, della configurazione delle filiere e dei requisiti del prodotto finale.
Fase 5: Ricottura intermedia
Dopo diverse passate di trafilatura, l’incrudimento accumulato può ridurre considerevolmente la duttilità di alcune leghe di nichel.
Quando richiesto dal processo, il filo tondo semilavorato deve essere sottoposto a ricottura intermedia. Il documento di riferimento prevede l’utilizzo di un forno di ricottura continuo in atmosfera protettiva di azoto dopo circa 4–6 passate di trafilatura.
Questo trattamento contribuisce a ripristinare la duttilità necessaria per le lavorazioni successive e a ridurre il rischio di rottura durante la successiva laminazione del filo piatto.
Formatura del filo piatto e lavorazioni di finitura (Fasi 6–9)
Fase 6: Laminazione piana di precisione
Inserire il filo tondo ricotto nel laminatoio della linea di produzione di filo piatto in lega di nichel.
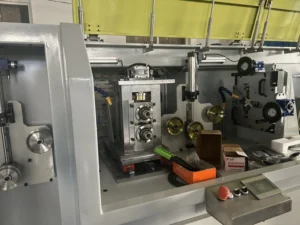
Regolare la distanza tra i rulli superiore e inferiore in funzione della larghezza e dello spessore finali richiesti. Un sistema di correzione servoassistito può essere utilizzato per controllare la posizione dei rulli e ridurre le differenze di spessore tra i due lati del filo piatto.
Parametri di riferimento per la laminazione del filo piatto in lega di nichel
| Dimensioni del filo piatto finito | Velocità di laminazione | Temperatura di ricottura | Modello di macchina trafilatrice richiesto |
|---|---|---|---|
| Filo piatto in nicromo 0,05 × 1,0 mm | 25 m/min | 980 °C | Microtrafilatrice NA-60 |
| Filo piatto in Monel 0,2 × 5,0 mm | 40 m/min | 920 °C | Trafilatrice standard NA-120 |
| Filo piatto in Inconel 0,5 × 12 mm | 30 m/min | 1050 °C | Trafilatrice per impieghi gravosi NA-180 |
Questi valori devono essere considerati parametri di riferimento e adattati in funzione della specifica lega di nichel, dello stato iniziale del materiale e delle proprietà richieste per il prodotto finito.
Fase 7: Trafilatura fine secondaria e lucidatura
Dopo la laminazione può essere eseguita una leggera operazione di trafilatura fine o finitura per ridurre piccole bave e segni superficiali generati durante il processo di laminazione.
In funzione dei requisiti di processo, questa fase può essere utilizzata per ottenere una rugosità superficiale fino a Ra ≤ 0,2 μm, limitando al minimo le variazioni delle dimensioni finali del filo piatto.
Questo tipo di finitura di precisione è particolarmente indicato per applicazioni elettroniche, nel settore delle nuove energie e in altri ambiti che richiedono un’elevata qualità superficiale.
Fase 8: Controllo dimensionale e ispezione superficiale in linea
La linea di produzione può integrare un sistema automatico di misurazione laser dello spessore e un sistema di ispezione visiva CCD per rilevare in tempo reale deviazioni dimensionali, graffi e altri difetti superficiali.
Le sezioni non conformi possono essere identificate e marcate automaticamente. I dati relativi ai difetti possono inoltre essere registrati per facilitare il controllo qualità, ridurre il rischio che prodotti non conformi proseguano nelle fasi successive e diminuire il carico di lavoro delle ispezioni manuali.
Fase 9: Avvolgimento a tensione costante e imballaggio
Il filo piatto conforme ai requisiti qualitativi viene avvolto uniformemente su bobine adatte allo stoccaggio e al trasporto.
Il controllo servoassistito della tensione contribuisce a mantenere un avvolgimento stabile e a ridurre il rischio di deformazione o imbarcamento del filo durante la raccolta.
Successivamente, il prodotto può essere protetto con imballaggi antiossidazione e materiali multistrato resistenti all’umidità, in modo da ridurre il rischio di ossidazione durante lo stoccaggio e il trasporto.
Riepilogo completo del processo produttivo
Il processo generale per la produzione di filo piatto in lega di nichel può essere riassunto come segue:
Vergella in lega di nichel
→ Controllo e preparazione
→ Decapaggio e lubrificazione
→ Riduzione multipasso mediante trafilatura
→ Ricottura intermedia
→ Laminazione piana
→ Trafilatura fine e finitura superficiale
→ Controllo in linea
→ Avvolgimento del prodotto finito
Questo processo integrato richiede un corretto coordinamento tra la macchina trafilatrice per leghe di nichel, il sistema di ricottura, il laminatoio di precisione, i sistemi di controllo in linea e l’unità di avvolgimento.
Il controllo progressivo di ogni fase contribuisce a ridurre gli scarti e a mantenere una maggiore stabilità dimensionale e una qualità superficiale più uniforme del filo piatto finito.
Domande frequenti sulla produzione di filo piatto in lega di nichel
Come regolare la velocità della macchina trafilatrice per evitare la rottura del filo?
Le leghe caratterizzate da una maggiore resistenza alla deformazione, come alcuni gradi di Inconel, possono richiedere velocità di trafilatura inferiori. Il nichel puro e alcune leghe di nicromo possono essere lavorati a velocità intermedie in funzione della composizione, dello stato metallurgico e della riduzione per passata.
In caso di frequenti rotture del filo, il documento consiglia di ridurre inizialmente la velocità di circa il 30% e di verificare contemporaneamente le condizioni di lubrificazione e lo stato delle filiere. La regolazione definitiva deve essere effettuata in base alle effettive condizioni di produzione.
È possibile eliminare la ricottura intermedia per aumentare la produttività?
Non è consigliabile quando il livello di incrudimento rende necessario ripristinare la duttilità del materiale.
Le leghe di nichel possono incrudirsi rapidamente durante la lavorazione a freddo. Se una fase di ricottura necessaria viene omessa, il rischio di rottura può aumentare considerevolmente durante le successive operazioni di trafilatura o laminazione.
Quale lubrificante è adatto alla trafilatura delle leghe di nichel?
È possibile utilizzare un olio per trafilatura ad alta temperatura con proprietà EP, specificamente formulato per la lavorazione delle leghe a base di nichel.
Il lubrificante deve presentare adeguate proprietà antiusura e antiossidanti ed essere compatibile con il sistema di circolazione e raffreddamento della macchina trafilatrice.
Come correggere uno spessore non uniforme dopo la laminazione piana?
Controllare e calibrare il sensore servo utilizzato per regolare la distanza tra i rulli del laminatoio. È inoltre necessario verificare la rotondità del filo proveniente dalla macchina trafilatrice e mantenere una tensione di alimentazione uniforme durante la laminazione.
Questi controlli permettono di determinare se la variazione di spessore è causata dal sistema di regolazione del laminatoio, dalla geometria del materiale in ingresso o da un’alimentazione instabile.
Riepilogo del processo e soluzioni personalizzate per gli impianti
Questa guida passo dopo passo copre l’intero processo di produzione del filo piatto in lega di nichel: preparazione della materia prima, trafilatura a freddo multipasso, ricottura intermedia, laminazione piana di precisione, finitura, controllo qualità e avvolgimento.
Le tabelle dei parametri consentono di confrontare diverse configurazioni delle macchine trafilatrici e forniscono valori di riferimento per il processo di laminazione, facilitando il controllo di problemi comuni come la rottura del filo e le deviazioni dimensionali.
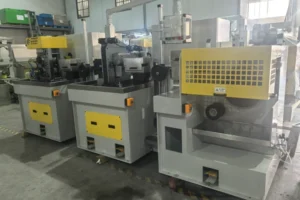
Sky Bluer Environmental Technology Co., Ltd. offre soluzioni integrate per la produzione di filo piatto in lega di nichel, tra cui macchine trafilatrici, laminatoi di precisione, forni di ricottura continua e linee automatiche complete per la produzione di filo piatto in lega di nichel.
Per i produttori che intendono modernizzare un impianto esistente o realizzare una nuova linea di produzione di filo piatto in lega di nichel, Sky Bluer Environmental Technology Co., Ltd. può sviluppare una configurazione personalizzata in funzione del tipo di lega, del diametro in ingresso, della larghezza e dello spessore finali, delle tolleranze richieste e della capacità produttiva. Sono inoltre disponibili formazione per l’utilizzo delle apparecchiature, supporto tecnico di processo e assistenza post-vendita.