I motori elettrici industriali richiedono sistemi di avvolgimento in grado di resistere alle sollecitazioni elettriche, ai cicli termici, alle vibrazioni e al funzionamento continuo. Tra le configurazioni più diffuse degli avvolgimenti statorici figurano le bobine preformate (Form-Wound Coils) e le bobine ad avvolgimento casuale (Random-Wound Coils). Sebbene entrambe consentano di generare il campo magnetico rotante necessario al funzionamento del motore, presentano differenze significative nei metodi di produzione, nei sistemi di isolamento e nelle applicazioni industriali.
La scelta della configurazione più adatta non dipende soltanto dalla potenza del motore o dalla tensione di esercizio. I progettisti devono considerare anche i requisiti di isolamento, la geometria delle cave statoriche, le dimensioni dei conduttori, il comportamento termico, i costi di produzione e l’affidabilità nel lungo periodo.
Questa guida mette a confronto le bobine preformate e quelle ad avvolgimento casuale, ne illustra i processi produttivi e analizza il ruolo dei conduttori rettangolari in rame di precisione nella fabbricazione dei motori elettrici industriali.
1. Che cosa sono le bobine preformate?
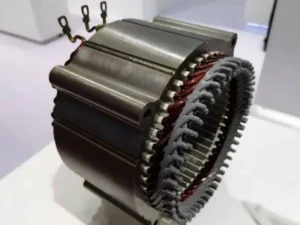
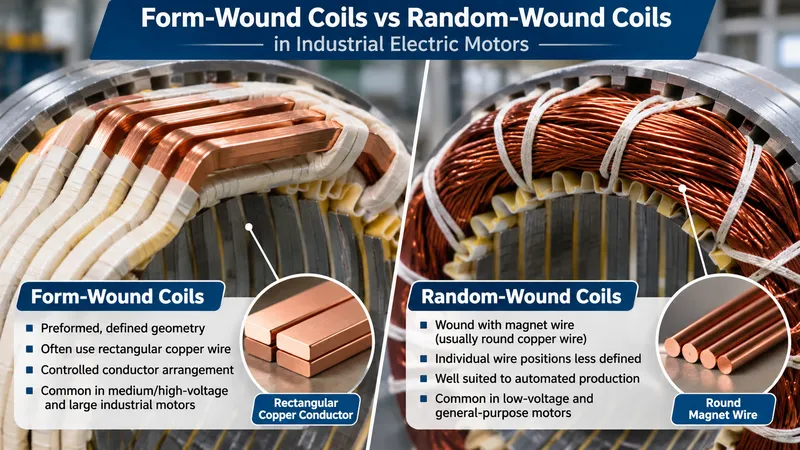
Le bobine preformate vengono realizzate con una geometria definita prima di essere inserite nelle cave dello statore. La loro forma, il passo di bobina e la disposizione dei conduttori vengono controllati durante il processo di formatura.
Sono ampiamente utilizzate nei motori a media e alta tensione, nelle macchine elettriche industriali di grandi dimensioni e nelle applicazioni che richiedono sistemi di isolamento particolarmente robusti.
Caratteristiche principali delle bobine preformate
- Geometria predefinita: Le bobine vengono sagomate in base al progetto dello statore prima dell’inserimento.
- Disposizione controllata dei conduttori: I conduttori occupano posizioni relativamente ben definite all’interno della bobina.
- Isolamento progettato per l’applicazione: L’isolamento tra le spire e l’isolamento principale verso massa vengono dimensionati in funzione delle sollecitazioni elettriche previste.
- Stabilità meccanica: Supporti, sistemi di bloccaggio e materiali di impregnazione contribuiscono a resistere alle forze elettromagnetiche e alle vibrazioni.
- Precisione di fabbricazione: Le dimensioni dei conduttori, la geometria di piegatura e lo spessore dell’isolamento richiedono un controllo accurato.
Le bobine preformate utilizzano frequentemente conduttori in rame a sezione rettangolare, sebbene siano possibili anche altre configurazioni.
I conduttori rettangolari risultano particolarmente vantaggiosi quando il progetto richiede un posizionamento controllato dei conduttori e un utilizzo efficiente dello spazio disponibile nelle cave statoriche.
2. Che cosa sono le bobine ad avvolgimento casuale?
Le bobine ad avvolgimento casuale vengono generalmente prodotte avvolgendo filo magnetico isolato per formare bobine che vengono successivamente inserite nelle cave dello statore.
A differenza di molte configurazioni preformate, i singoli conduttori non occupano posizioni esattamente predeterminate all’interno del fascio di spire.
Gli statori con avvolgimenti casuali sono ampiamente impiegati nei motori asincroni a bassa tensione, nelle pompe, nei ventilatori, nei compressori e nelle apparecchiature industriali di uso generale.
Caratteristiche principali delle bobine ad avvolgimento casuale
- Disposizione flessibile dell’avvolgimento: La posizione dei singoli fili non è rigidamente predeterminata.
- Utilizzo prevalente di filo di rame tondo: Viene comunemente impiegato filo di rame smaltato a sezione circolare.
- Produzione automatizzata: Le operazioni di avvolgimento e inserimento possono raggiungere elevati livelli di automazione.
- Minore complessità produttiva: Questa configurazione è generalmente economica per i motori a bassa tensione con progetti standardizzati.
- Isolamento specifico per l’applicazione: L’isolamento tra le spire, i rivestimenti isolanti delle cave, l’isolamento tra le fasi e i materiali di impregnazione vengono selezionati in base al progetto del motore.
Il termine «avvolgimento casuale» non significa che il processo produttivo sia privo di controllo.
Anche in questo caso, la tensione del filo, il numero di spire, le dimensioni delle bobine, le condizioni di inserimento e la qualità dell’isolamento devono essere gestiti con precisione.
3. Bobine preformate vs bobine ad avvolgimento casuale: le principali differenze
| Criterio di confronto | Bobine preformate | Bobine ad avvolgimento casuale |
|---|---|---|
| Costruzione della bobina | Preformate secondo una geometria definita | Avvolte in gruppi di bobine con posizioni delle singole spire meno precisamente definite |
| Conduttore tipico | Spesso filo di rame rettangolare | Generalmente filo di rame tondo smaltato |
| Applicazioni tipiche | Motori a media e alta tensione e grandi motori industriali | Motori a bassa tensione e motori per applicazioni generiche |
| Posizionamento dei conduttori | Relativamente controllato | Posizioni dei singoli fili meno definite |
| Progettazione dell’isolamento | Spesso comprende un isolamento consistente tra le spire e un isolamento principale verso massa | Utilizza generalmente lo smalto del filo insieme all’isolamento delle cave e tra le fasi |
| Fabbricazione | Formatura, isolamento, inserimento e consolidamento | Avvolgimento, inserimento, isolamento e impregnazione |
| Costo di produzione | Generalmente più elevato | Generalmente inferiore nei progetti standardizzati |
| Possibilità di riparazione | In determinate configurazioni è possibile sostituire singole bobine | Il riavvolgimento richiede spesso la sostituzione di gruppi di bobine |
Queste differenze rappresentano caratteristiche tecniche tipiche e non devono essere considerate regole universalmente valide.
La tipologia di avvolgimento, da sola, non determina il rendimento del motore, la durata dell’isolamento o la temperatura massima di esercizio. Queste caratteristiche dipendono dalla progettazione complessiva del motore.
4. Isolamento elettrico e requisiti di tensione
L’isolamento elettrico costituisce una delle differenze più importanti tra le due configurazioni di avvolgimento.
Isolamento delle bobine preformate
Nei motori a media e alta tensione, le bobine preformate richiedono spesso sistemi di isolamento accuratamente progettati, sia tra le spire sia tra i conduttori e il pacco statorico collegato a terra.
A seconda della configurazione, il sistema di isolamento può comprendere:
- Smalto o altri materiali isolanti applicati direttamente al conduttore.
- Isolamento tra le spire.
- Isolamento principale verso massa, spesso a base di mica.
- Materiali per il controllo delle sollecitazioni elettriche, quando necessari.
- Impregnazione con resina oppure impregnazione sottovuoto e pressione (VPI).
Il sistema di isolamento deve essere qualificato per la tensione prevista, la classe termica, le sollecitazioni elettriche e le condizioni ambientali di funzionamento.
Isolamento delle bobine ad avvolgimento casuale
I motori con avvolgimento casuale utilizzano generalmente filo magnetico smaltato, abbinato a isolanti per le cave, isolamento tra le fasi e materiali di impregnazione.
Nei motori alimentati tramite inverter, gli impulsi ripetitivi di tensione e le elevate velocità di salita della tensione possono generare ulteriori sollecitazioni sull’isolamento tra le spire.
Il sistema di isolamento deve quindi essere selezionato e valutato in funzione delle effettive condizioni di alimentazione elettrica.
Nessuna delle due configurazioni di avvolgimento è automaticamente idonea al funzionamento con un azionamento a frequenza variabile. La qualificazione dell’isolamento deve tenere conto delle sollecitazioni elettriche previste durante il servizio.
5. Geometria dei conduttori in rame e sfruttamento dello spazio nelle cave
La sezione trasversale del conduttore influisce sulla resistenza elettrica, sulla disposizione dell’avvolgimento e sullo spazio disponibile all’interno delle cave statoriche.
Filo di rame tondo
I conduttori tondi sono flessibili e particolarmente adatti ai processi di avvolgimento automatizzati.
Tuttavia, tra conduttori circolari adiacenti rimangono degli spazi vuoti e la loro disposizione può variare all’interno di una bobina ad avvolgimento casuale.
Filo di rame rettangolare
I conduttori rettangolari possono essere disposti in strati definiti, consentendo potenzialmente un migliore sfruttamento dello spazio disponibile.
Il vantaggio effettivo dipende tuttavia dallo spessore dell’isolamento, dalla geometria degli angoli, dalla disposizione dei conduttori e dalla progettazione complessiva delle cave.
Consideriamo, ad esempio, un conduttore rettangolare in rame nudo con le seguenti dimensioni:
Larghezza = 5,00 mm
Spessore = 2,00 mm
Supponendo che gli angoli siano retti, l’area nominale della sezione trasversale è:
A = W × T = 5,00 × 2,00 = 10,00 mm²
Se il conduttore presenta angoli arrotondati con un raggio di 0,30 mm, l’area approssimativa del rame diventa:
A = W × T − (4 − π) × R²
A = 10,00 − (4 − π) × 0,30² ≈ 9,923 mm²
Questa differenza deve essere considerata nel calcolo della resistenza elettrica e dell’area effettiva della sezione di rame.
Per determinare il fattore di riempimento reale delle cave, i progettisti devono inoltre considerare lo spessore dell’isolamento e i giochi necessari per la fabbricazione.
Un fattore di riempimento in rame più elevato non garantisce automaticamente migliori prestazioni termiche.
Il trasferimento di calore dipende anche dai materiali isolanti, dalla qualità dell’impregnazione, dalle condizioni di raffreddamento e dalla struttura complessiva dell’avvolgimento.
6. Produzione di conduttori rettangolari in rame per bobine preformate
Molti progetti di bobine preformate richiedono conduttori rettangolari in rame con larghezza, spessore, raggio degli angoli e proprietà meccaniche accuratamente controllati.
Una possibile sequenza di lavorazione a monte è la seguente:
Vergella di rame o filo di rame tondo → Trafilatura (se necessaria) → Laminazione a più passate → Sagomatura dei bordi → Ricottura (se necessaria) → Pulizia → Controllo
Laminazione di precisione e controllo dimensionale
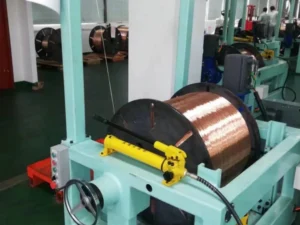
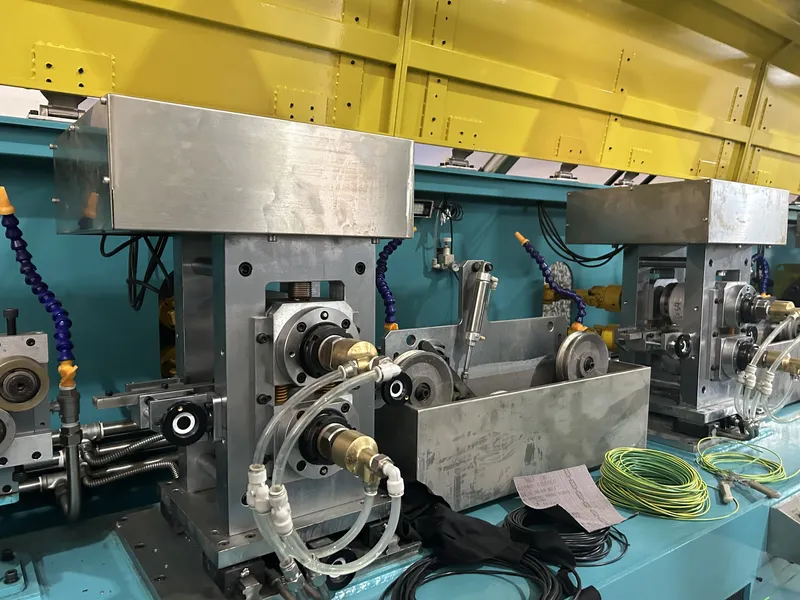
Un laminatoio di precisione per filo piatto può trasformare un filo di rame tondo o precedentemente lavorato in un profilo rettangolare con le dimensioni richieste.
I principali parametri di processo comprendono:
- Luce tra i cilindri di laminazione e distribuzione delle riduzioni nelle diverse passate.
- Larghezza e spessore del conduttore.
- Raggio degli angoli e uniformità dei bordi.
- Allineamento e tensione del filo.
- Finitura superficiale e stabilità dimensionale.
Un processo di laminazione non adeguatamente controllato può provocare bordi irregolari, segni superficiali o variazioni dimensionali che compromettono le successive operazioni di isolamento e formatura delle bobine.
Per maggiori informazioni sulle attrezzature utilizzate, consulta il nostro laminatoio di precisione per filo piatto.
Qualità superficiale e proprietà meccaniche
I conduttori in rame destinati ai successivi processi di isolamento devono essere privi di bave, graffi, particelle incorporate e residui di lubrificante oltre i limiti ammissibili.
Anche lo stato metallurgico e la duttilità del conduttore devono essere compatibili con le operazioni di piegatura previste durante la produzione delle bobine.
A seconda delle condizioni iniziali del materiale e della deformazione accumulata durante la lavorazione a freddo, può essere necessario un trattamento di ricottura.
Per approfondire questo argomento, consulta il nostro articolo Come preparare il filo piatto di rame per la smaltatura e l’isolamento con carta.
Dal conduttore in rame nudo alla bobina finita
Dopo la preparazione del conduttore, sono necessari ulteriori processi produttivi separati per applicare l’isolamento, formare le bobine, installarle nello statore e completare il sistema isolante.
Un laminatoio per filo piatto produce il profilo rettangolare in rame nudo richiesto, ma non è in grado di fabbricare autonomamente bobine preformate complete per motori elettrici.
Per confrontare le tecnologie di formatura dei conduttori utilizzate nelle fasi preliminari, consulta la nostra guida comparativa tra laminatoio per filo piatto e macchina trafilatrice.
7. Controllo qualità e problemi comuni di fabbricazione
L’affidabilità degli avvolgimenti dei motori elettrici richiede il controllo sia dei conduttori in rame sia degli assiemi di bobine completati.
| Elemento da controllare | Principali verifiche | Obiettivo |
|---|---|---|
| Materiale del conduttore | Grado del rame, conducibilità, stato metallurgico | Verificare le proprietà del conduttore |
| Dimensioni del conduttore | Larghezza, spessore, raggio degli angoli | Garantire la costanza dimensionale |
| Condizioni superficiali | Graffi, bave, contaminazione | Ridurre il rischio di danneggiamento dell’isolamento |
| Geometria della bobina | Forma, dimensioni, posizionamento dei conduttori | Consentire il corretto inserimento nello statore |
| Sistema di isolamento | Materiale, spessore, integrità | Verificare la protezione elettrica |
| Avvolgimento finito | Prove elettriche e meccaniche specificate | Confermare la conformità ai requisiti di progetto |
Tabella di risoluzione dei problemi
| Problema | Possibile causa | Azione consigliata |
|---|---|---|
| La bobina preformata non entra correttamente nella cava | Dimensioni errate del conduttore, geometria della bobina non corretta o eccessivo spessore complessivo dell’isolamento | Verificare i disegni, le dimensioni di formatura e lo spessore dell’isolamento |
| Danneggiamento dell’isolamento durante la piegatura | Bordi taglienti, deformazione eccessiva in flessione o stato metallurgico non idoneo | Controllare il raggio degli angoli, la geometria di piegatura e le condizioni del materiale |
| Disposizione irregolare dei conduttori | Variazioni dimensionali o condizioni di formatura instabili | Migliorare il controllo dei conduttori e del processo di formatura |
| Mancato superamento delle prove di isolamento elettrico | Difetti dell’isolamento, contaminazione o variazioni di processo | Esaminare i materiali isolanti, le modalità di applicazione e i registri delle prove |
| Temperatura eccessiva dell’avvolgimento | Perdite elevate, raffreddamento insufficiente o scarso contatto termico | Riesaminare il carico elettrico, il sistema di raffreddamento e la struttura dell’avvolgimento |
I limiti di accettazione devono essere definiti in conformità alle specifiche approvate dal costruttore del motore e alle norme applicabili.
8. Come scegliere tra bobine preformate e bobine ad avvolgimento casuale
La configurazione di avvolgimento più adatta dipende dai requisiti elettrici, meccanici, termici ed economici del motore.
I principali fattori da considerare sono:
- Tensione di esercizio: Determinare il sistema di isolamento necessario in funzione della tensione nominale e delle sollecitazioni transitorie previste.
- Dimensioni del motore e geometria delle cave: Valutare lo spazio disponibile, la disposizione dei conduttori e la fattibilità produttiva.
- Condizioni operative: Considerare temperatura, vibrazioni, ciclo di servizio ed esposizione ambientale.
- Alimentazione elettrica: Distinguere tra funzionamento con collegamento diretto alla rete e alimentazione tramite inverter.
- Requisiti produttivi: Confrontare attrezzature, livello di automazione, complessità di fabbricazione e volumi di produzione previsti.
- Strategia di manutenzione: Valutare le esigenze di ispezione, riparazione e sostituzione durante l’intera vita utile del motore.
Le bobine preformate vengono spesso scelte per macchine elettriche di grandi dimensioni che richiedono bobine con geometria precisa e sistemi di isolamento robusti.
Le bobine ad avvolgimento casuale rappresentano invece una soluzione generalmente interessante per i motori a bassa tensione standardizzati, nei quali l’efficienza produttiva e il contenimento dei costi costituiscono priorità importanti.
La scelta finale deve basarsi sulla progettazione complessiva del motore e non esclusivamente sulla forma della sezione del conduttore.
Domande frequenti (FAQ)
Le bobine preformate sono sempre realizzate con filo di rame rettangolare?
No. I conduttori rettangolari in rame sono comuni nelle bobine preformate, ma la scelta della geometria del conduttore dipende dai requisiti elettrici e meccanici del motore.
La caratteristica distintiva è la costruzione preformata e controllata della bobina, non esclusivamente la sezione trasversale del conduttore.
Le bobine preformate sono più efficienti delle bobine ad avvolgimento casuale?
Non necessariamente.
Il rendimento di un motore dipende dalla resistenza degli avvolgimenti, dalla progettazione elettromagnetica, dalle perdite nel nucleo magnetico, dal raffreddamento e da altri fattori.
I conduttori rettangolari possono migliorare lo sfruttamento dello spazio nelle cave in determinate configurazioni, ma questo non comporta automaticamente un rendimento superiore del motore.
I motori con avvolgimento casuale possono funzionare con inverter?
Sì, purché i loro sistemi di isolamento siano adeguati alle sollecitazioni di tensione generate dall’inverter.
Devono essere rispettate le specifiche del costruttore del motore e i requisiti di isolamento applicabili.
Perché il raggio degli angoli è importante per il filo di rame rettangolare destinato agli avvolgimenti dei motori?
Il raggio degli angoli influisce sull’area della sezione trasversale del rame, sull’applicazione dell’isolamento e sul comportamento del conduttore durante la piegatura.
Bordi troppo taglienti possono danneggiare l’isolamento, mentre un arrotondamento eccessivo riduce l’area di rame disponibile all’interno di un profilo con dimensioni esterne fisse.
Un laminatoio per filo piatto può produrre bobine preformate complete?
No.
Un laminatoio produce il conduttore rettangolare in rame nudo con le dimensioni richieste.
L’isolamento del conduttore, la formatura delle bobine, il loro inserimento nello statore, l’impregnazione e le prove finali richiedono ulteriori processi produttivi e attrezzature dedicate.
Conclusione
Le bobine preformate e le bobine ad avvolgimento casuale rispondono a esigenze differenti nei motori elettrici industriali.
Le bobine preformate offrono una geometria controllata e sono ampiamente utilizzate nelle applicazioni più impegnative, soprattutto quando sono necessari sistemi di isolamento progettati per resistere a elevate sollecitazioni elettriche.
Le bobine ad avvolgimento casuale offrono invece soluzioni produttive flessibili ed economiche per numerosi motori industriali a bassa tensione.
Nei progetti di bobine preformate che utilizzano conduttori rettangolari in rame, la precisione dimensionale, l’uniformità degli angoli, le proprietà meccaniche adeguate e la pulizia superficiale sono fondamentali per garantire la qualità delle successive operazioni di isolamento e fabbricazione delle bobine.
Sky Bluer Environmental Technology Co., Ltd. (CRM) produce laminatoi di precisione e attrezzature personalizzate per la formatura di fili metallici destinati alla produzione di conduttori pieni in rame a sezione rettangolare.
Se il tuo progetto di produzione di avvolgimenti per motori elettrici richiede filo di rame rettangolare nudo, comunicaci il grado del rame, le dimensioni del materiale in ingresso, la larghezza e lo spessore finali del conduttore, le tolleranze dimensionali, il raggio degli angoli e la capacità produttiva richiesta.
Il nostro team di ingegneria potrà valutare una soluzione di laminazione a monte adeguata alle tue esigenze di produzione dei conduttori.