Introduzione
L’industria moderna richiede livelli di precisione sempre più elevati nella produzione di filo d’acciaio e filo piatto. Settori come l’automotive, l’elettronica, l’aerospaziale e l’edilizia dipendono da fili caratterizzati da tolleranze dimensionali rigorose, un’eccellente finitura superficiale e proprietà meccaniche costanti. Questi prodotti vengono utilizzati in componenti critici, dalle molle automobilistiche ad alte prestazioni ai connettori elettronici miniaturizzati, nei quali anche deviazioni dimensionali minime possono compromettere le prestazioni del prodotto finale.
Questa guida presenta l’intera gamma di impianti per la produzione di filo in acciaio per molle, filo piatto e filo profilato, dalle singole macchine di precisione alle linee di produzione integrate. Vengono analizzati in dettaglio i principali tipi di macchine, i processi produttivi, le specifiche tecniche e le strategie di ottimizzazione necessarie per soddisfare i severi requisiti delle moderne applicazioni industriali.
I produttori che desiderano comprendere come i laminatoi per filo piatto trasformano in modo efficiente l’acciaio per molle possono consultare la nostra guida dedicata ai laminatoi per filo piatto. Per chi invece deve trasformare filo tondo o vergella in profili complessi, sono disponibili anche i nostri approfondimenti sulle linee di produzione di filo profilato.
Panoramica del settore
La produzione di filo d’acciaio comprende tre principali categorie di profili: filo tondo, filo piatto e filo profilato personalizzato. Ciascuna categoria risponde a specifiche esigenze industriali e presenta particolari difficoltà produttive. La tabella seguente riassume le principali applicazioni, gli aspetti fondamentali del processo produttivo e i requisiti tecnici tipici:
| Tipo di filo | Applicazioni | Principali aspetti produttivi | Requisiti tecnici tipici |
|---|---|---|---|
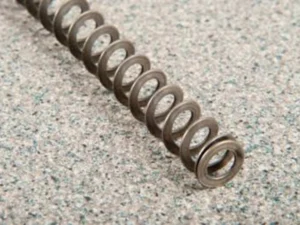
| Filo in acciaio per molle | Molle per sospensioni automobilistiche, valvole motore, clip industriali, dispositivi medicali | Resistenza alla trazione di 1.800–2.200 MPa per applicazioni ad alte prestazioni, controllo preciso del diametro ±0,005 mm, resistenza a fatica ≥10⁶ cicli, resistenza alla corrosione | Diametro: 0,1–10 mm; rugosità superficiale: Ra ≤0,2 μm; allungamento a rottura: 5–10% |
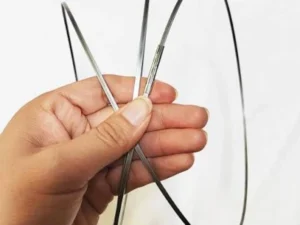
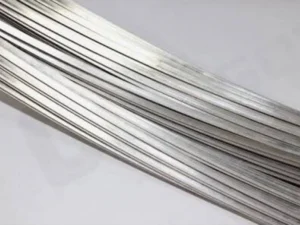
| Filo piatto | Contatti elettrici, connettori PCB, linguette per batterie agli ioni di litio, componenti stampati, strutture dei sedili automobilistici | Uniformità di larghezza e spessore ±0,01 mm, superficie liscia senza graffi o ossidazione, conducibilità per applicazioni elettriche, buona formabilità | Larghezza: 0,2–25 mm; spessore: 0,05–5 mm; rapporto larghezza/spessore: da 2:1 a 20:1; resistenza alla trazione: 400–1.500 MPa a seconda del materiale |
| Filo profilato | Profili personalizzati quadrati, esagonali, triangolari, scanalati o con geometrie irregolari per macchinari industriali, elementi di fissaggio aerospaziali, ingranaggi di precisione e componenti architettonici | Precisione del profilo ±0,02 mm, uniformità dimensionale lungo tutta la lunghezza, mantenimento delle proprietà meccaniche come resistenza alla trazione e durezza, compatibilità con lavorazioni successive quali filettatura e saldatura | Dimensione del profilo: 0,5–20 mm come dimensione massima della sezione trasversale; finitura superficiale: Ra ≤0,3 μm; rettilineità: ≤0,2 mm/m |
Il settore è guidato da tendenze quali alleggerimento, miniaturizzazione e sostenibilità, che spingono i produttori verso macchinari con maggiore precisione, produttività più elevata e minore impatto ambientale. Per un confronto tecnico tra i diversi metodi di formatura, inclusi vantaggi e svantaggi della laminazione rispetto alla trafilatura, è possibile consultare il nostro articolo dedicato ai metodi di laminazione e trafilatura.
Panoramica delle principali attrezzature
La produzione di fili ad alta precisione richiede macchinari specializzati progettati per soddisfare le esigenze specifiche di ciascun tipo di profilo. Di seguito sono illustrate le principali macchine, con relativi parametri tecnici, caratteristiche costruttive e capacità operative.
Laminatoi per filo piatto
Funzione: trasformare filo tondo o vergella in profili piatti mediante laminazione progressiva multipassaggio, garantendo larghezza uniforme, spessore costante e una superficie priva di graffi.
Parametri tecnici
- Campo di larghezza del filo: 0,2–25 mm, esteso rispetto ai precedenti 20 mm per coprire applicazioni industriali di maggiori dimensioni.
- Campo di spessore: 0,05–5 mm.
- Tolleranza sullo spessore: ±0,005–±0,01 mm, con tolleranze più ristrette per applicazioni elettroniche ad alta precisione.
- Velocità di laminazione: 100–500 m/min, con regolazione variabile della velocità in funzione del materiale.
- Numero di passaggi: 2–8, regolabile in base alla durezza del materiale e al rapporto di riduzione dello spessore.
- Materiali compatibili: acciaio per molle SAE 1070–1095 e ASTM A228, acciaio inox 304 e 316, acciaio al carbonio, lega di rame C11000 e lega di alluminio 6061.
- Controllo della tensione: servosistema ad anello chiuso con intervallo di tensione di 5–50 N.
- Protezione superficiale: rulli in ceramica o carburo di tungsteno (WC) con superficie lucidata Ra ≤0,1 μm.
Caratteristiche principali
- Misurazione dello spessore in linea mediante laser, con precisione di ±0,002 mm e feedback in tempo reale.
- Regolazione automatica della distanza tra i rulli mediante controllo CNC per mantenere le tolleranze richieste.
- Sistema di lubrificazione a olio con filtrazione da 10 μm per evitare contaminazioni.
- Design modulare per un rapido cambio di profilo in ≤30 minuti.
- Sistema di raffreddamento integrato ad acqua o aria per controllare la temperatura del materiale durante la laminazione.
Macchine per la formatura di filo profilato
Funzione: trasformare filo tondo in profili con sezioni personalizzate, come quadrate, esagonali, triangolari, scanalate o con geometrie definite dal cliente, mediante laminazione di precisione con matrici o estrusione.
Parametri tecnici ampliati
- Dimensione massima del profilo: 0,5–20 mm come dimensione della sezione trasversale.
- Tolleranza del profilo: ±0,01–±0,02 mm, in funzione della complessità geometrica.
- Velocità del filo: 50–300 m/min, regolabile in base al tipo di profilo.
- Stazioni di formatura: 4–12 per la formatura multistadio di profili complessi.
- Materiali compatibili: acciaio per molle, acciaio inox, leghe di titanio per applicazioni aerospaziali, superleghe a base di nichel, ottone e bronzo.
- Precisione del profilo: ±0,008 mm per forme semplici, come profili quadrati ed esagonali; ±0,02 mm per profili irregolari complessi.
- Rettilineità: ≤0,15 mm/m, particolarmente importante per l’assemblaggio in macchinari di precisione.
Caratteristiche principali
- Posizionamento delle matrici controllato da CNC, con ripetibilità di ±0,001 mm, per garantire una formazione uniforme del profilo.
- Controllo del profilo in linea mediante scansione laser 3D per rilevare eventuali deviazioni in tempo reale.
- Set di matrici a cambio rapido, senza utensili per i profili standard, per ridurre i tempi di fermo.
- Sistema idraulico o pneumatico di stabilizzazione della tensione per prevenire la rottura del filo.
- Possibilità di integrazione con unità di ricottura o rinvenimento, con controllo della temperatura da 200 a 800 °C, per ottimizzare le proprietà meccaniche.
Linee di produzione complete
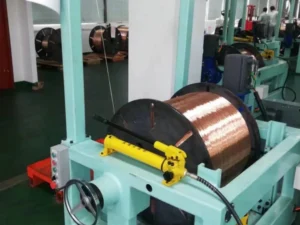
Funzione: integrare tutte le fasi della produzione del filo, dalla lavorazione della materia prima mediante trafilatura alla formatura, al trattamento termico, alla finitura e al controllo qualità, creando un processo produttivo continuo e razionalizzato.
Componenti principali
- Trafilatrice: riduce il diametro della vergella grezza fino alla dimensione richiesta prima della formatura. Campo di diametro: 0,3–15 mm; velocità di trafilatura: 100–400 m/min; filiere in diamante policristallino (PCD) per una maggiore resistenza all’usura.
- Modulo di laminazione/formatura: laminatoi per filo piatto o macchine per la formatura di filo profilato, in base alle specifiche esigenze del prodotto.
- Unità di ricottura/rinvenimento: trattamento termico per regolare le proprietà meccaniche. Intervallo di temperatura: 300–900 °C; velocità di raffreddamento: 5–50 °C/min; atmosfera controllata di azoto per prevenire l’ossidazione.
- Modulo di finitura: sbavatura, lucidatura fino a una rugosità superficiale Ra ≤0,1 μm e applicazione di rivestimenti mediante zincatura, nichelatura o verniciatura a polvere.
- Sistema di controllo qualità: misurazione in linea delle dimensioni, della finitura superficiale e delle proprietà meccaniche, comprese resistenza alla trazione e durezza mediante controlli a ultrasuoni.
- Taglio e confezionamento: taglio di precisione con tolleranza sulla lunghezza di ±0,5 mm e confezionamento automatizzato in bobine o barre dritte.
Vantaggi
- Aumento della produttività: 30–50% rispetto alle macchine indipendenti.
- Qualità costante: riduzione degli errori umani e delle variazioni di processo.
- Efficienza energetica: i sistemi integrati riducono il consumo energetico del 15–20%.
- Tracciabilità: monitoraggio completo di temperatura, velocità e tensione per ogni lotto.
- Scalabilità: la struttura modulare consente di aggiungere nuovi moduli, ad esempio per rivestimento o filettatura.
Per approfondire le tecnologie più recenti applicate a questi macchinari, è possibile consultare il nostro articolo sulle ultime innovazioni nelle macchine per la formatura del filo.
Sfide di produzione
La produzione di filo ad alta precisione presenta diverse sfide complesse che incidono direttamente su qualità, efficienza e costi. Di seguito sono analizzate le principali problematiche dal punto di vista tecnico:
- Precisione dimensionale: mantenere tolleranze ristrette di ±0,005–±0,02 mm durante cicli produttivi superiori a 10.000 metri può risultare complesso a causa dell’usura di rulli e matrici, pari a circa 0,001–0,003 mm ogni 1.000 metri, delle variazioni della temperatura del materiale, che provocano dilatazione e contrazione termica, e delle fluttuazioni della tensione. Ad esempio, un filo in acciaio per molle riscaldato fino a 150 °C durante la laminazione può espandersi dello 0,1%, causando variazioni di spessore se non adeguatamente compensate.
- Finitura superficiale: ottenere superfici lisce e prive di graffi con Ra ≤0,2 μm è fondamentale per applicazioni quali contatti elettronici o componenti aerospaziali. Tra i problemi più comuni rientrano la contaminazione dei rulli dovuta a residui di olio o particelle metalliche, una lubrificazione insufficiente o non compatibile e il contatto del filo con superfici di guida ruvide.
- Movimentazione del materiale: i materiali ad alta resistenza, come l’acciaio per molle con resistenza alla trazione ≥2.000 MPa, sono soggetti a rotture indotte dalle tensioni durante la lavorazione. Una tensione eccessiva o insufficiente può provocare deformazioni o rotture del filo, con conseguenti fermi macchina e sprechi di materiale, generalmente pari al 2–5% della materia prima.
- Efficienza: trovare il giusto equilibrio tra produttività e qualità rappresenta una delle principali sfide. Ad esempio, aumentando la velocità di laminazione da 300 a 500 m/min è possibile incrementare la produttività del 67%, ma può aumentare anche il rischio di deviazioni dimensionali o difetti superficiali se non viene adottato un sistema avanzato di controllo del processo.
- Compatibilità dei materiali: materiali diversi richiedono parametri di lavorazione specifici. Ad esempio, l’acciaio inox 316 presenta una durezza di HV 200–250, superiore a quella dell’acciaio al carbonio, pari a HV 150–180. Sono quindi necessari rulli più duri, come quelli in carburo di tungsteno anziché in acciaio per utensili, e velocità di laminazione inferiori per limitare l’usura degli utensili.
Per conoscere le strategie utili a superare queste difficoltà, è possibile consultare il nostro contenuto dedicato alla manutenzione e all’ottimizzazione dell’efficienza delle macchine per l’appiattimento del filo.
Strategie di ottimizzazione
Per affrontare le principali difficoltà produttive e ottenere prestazioni ottimali, è possibile adottare le seguenti strategie tecniche:
- Misurazione in linea e feedback in tempo reale: installare sistemi laser per la misurazione dello spessore e del profilo, come Keyence LK-G Series, con una frequenza di campionamento di 1.000 Hz per monitorare continuamente le dimensioni. L’integrazione con i controlli CNC consente di regolare automaticamente la distanza tra i rulli, la tensione o la velocità con una precisione di ±0,001 mm, riducendo le deviazioni dimensionali del 40–60%.
- Ottimizzazione dei parametri di processo: sviluppare mappe di processo specifiche per ciascun materiale, definendo velocità di laminazione, tensione e sequenza dei passaggi ottimali. Ad esempio:
- Acciaio per molle SAE 1095: 4 passaggi, velocità 350 m/min, tensione 30 N, temperatura dei rulli 80 °C.
- Acciaio inox 304: 6 passaggi, velocità 250 m/min, tensione 25 N, temperatura dei rulli 100 °C.
È possibile utilizzare software di analisi agli elementi finiti (FEA), come ANSYS, per simulare i processi di laminazione e ottimizzare i parametri prima dell’avvio della produzione.
- Manutenzione preventiva: stabilire un programma di manutenzione rigoroso in funzione dell’utilizzo della macchina e del tipo di materiale:
- Controllare rulli e matrici ogni 500 ore per materiali ad alta resistenza oppure ogni 1.000 ore per materiali standard; sostituirli se l’usura supera 0,002 mm.
- Pulire i sistemi di lubrificazione ogni 2.000 ore per eliminare eventuali contaminanti.
- Calibrare i sistemi di controllo della tensione ogni 1.500 ore per garantire una precisione di ±0,5 N.
- Sostituire i rulli guida ogni 3.000 ore per mantenere la qualità superficiale.
- Automazione e robotica: integrare bracci robotici, come Fanuc LR Mate 200iD, per il carico e lo scarico dei materiali e la guida del filo. In questo modo è possibile ridurre del 90% la movimentazione manuale e minimizzare i difetti causati dalle tensioni meccaniche. I sistemi di visione artificiale, come Cognex In-Sight, possono rilevare in tempo reale i difetti superficiali e scartare il filo difettoso prima che raggiunga le fasi successive.
- Preparazione del materiale: pretrattare il filo grezzo per migliorarne la lavorabilità:
- Ricuocere i materiali ad alta resistenza prima della laminazione per ridurne la durezza. Ad esempio, l’acciaio per molle può essere ricotto a 700 °C per 1 ora per ridurre la durezza da HV 250 a HV 180.
- Sgrassare e pulire il filo per eliminare contaminanti che potrebbero causare difetti superficiali.
- Applicare uno strato sottile di lubrificante specifico, come il disolfuro di molibdeno per applicazioni ad alta temperatura, per ridurre l’attrito tra filo e rulli.
- Riduzione dei consumi energetici e degli scarti: ottimizzare le impostazioni delle macchine per ridurre il consumo energetico. Ad esempio, l’utilizzo di inverter o azionamenti a frequenza variabile (VFD) permette di adattare la velocità del motore alle effettive esigenze produttive, riducendo il consumo energetico del 15–20%. È inoltre possibile implementare sistemi di riciclo degli scarti per recuperare il filo inutilizzato, generalmente pari al 2–5% della produzione, e rilavorarlo come materia prima.
Per approfondire l’ottimizzazione della produzione di filo ad alta precisione, è possibile consultare il nostro contenuto sulle ultime innovazioni nelle macchine per la formatura del filo.
Applicazioni
Automotive: balestre, molle elicoidali, connettori e fibbie delle cinture di sicurezza. Per le applicazioni del filo piatto in acciaio per molle nel settore automotive o nei macchinari industriali, il nostro articolo sulle applicazioni del filo piatto in acciaio per molle e sulla selezione delle attrezzature fornisce indicazioni dettagliate per la scelta di macchinari e materiali.
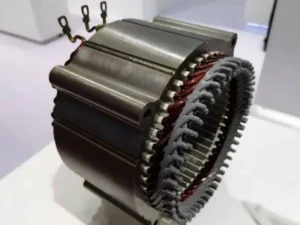
Elettronica: componenti PCB, linguette per batterie e microconnettori.
Macchinari industriali: ingranaggi, elementi di fissaggio e fili per sistemi di trasporto.
Aerospaziale: strutture aeronautiche, valvole motore e cablaggi avionici.
Conclusione e CTA
Questa guida ha presentato l’intera gamma di impianti per la produzione di filo d’acciaio e filo piatto ad alta precisione, dai laminatoi indipendenti per filo piatto e dalle macchine per la formatura di filo profilato fino alle linee di produzione complete, illustrando inoltre i principali parametri tecnici, le problematiche produttive più comuni e le strategie di ottimizzazione. Che si tratti di produrre acciaio per molle destinato a componenti automotive, filo piatto di precisione per l’elettronica o filo profilato personalizzato per applicazioni aerospaziali, la scelta dell’attrezzatura corretta e l’adozione delle migliori pratiche produttive sono fondamentali per garantire qualità, efficienza e controllo dei costi.
La gamma di laminatoi per filo piatto CRM offre soluzioni affidabili e ad alte prestazioni, progettate per soddisfare le esigenze delle moderne applicazioni industriali. CRM può aiutarvi a migliorare la precisione, la stabilità e l’efficienza del vostro processo di produzione del filo.