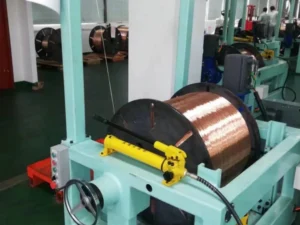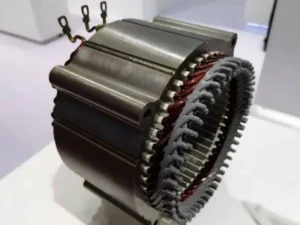
Una linea di produzione di filo piatto di rame smaltato deve essere progettata in funzione delle caratteristiche del conduttore finito, non semplicemente della velocità massima del laminatoio. La qualità del rame, le dimensioni del conduttore nudo, il raggio di raccordo degli spigoli, lo spessore dell’isolamento, le proprietà meccaniche e i requisiti di avvolgimento sono tutti fattori determinanti nella scelta delle attrezzature.
Il filo rettangolare di rame smaltato viene utilizzato nei motori elettrici, nei trasformatori e in altre apparecchiature elettriche. La sua geometria compatta consente di ottimizzare lo spazio disponibile negli avvolgimenti. Tuttavia, spigoli irregolari, difetti superficiali o uno strato di smalto non uniforme possono compromettere le successive fasi di lavorazione. Questa guida aiuta ingegneri e responsabili degli acquisti a definire la configurazione degli impianti e a stabilire criteri di accettazione misurabili.
1. Partire da un disegno tecnico completo del conduttore
| Specifica | Informazioni richieste |
|---|---|
| Rame | Qualità del materiale, stato metallurgico iniziale e diametro o profilo in ingresso |
| Conduttore nudo | Larghezza, spessore e relative tolleranze dimensionali |
| Spigoli | Raggio di raccordo richiesto e variazione ammissibile |
| Isolamento | Tipo di smalto, grado di isolamento, requisiti termici e dimensioni finali |
| Proprietà meccaniche | Requisiti di durezza o allungamento |
| Produzione | Capacità produttiva prevista, dimensioni delle bobine e schema di avvolgimento |
Una dimensione nominale come 5,00 × 2,00 mm non permette, da sola, di stabilire se le misure si riferiscano al conduttore di rame nudo oppure al filo già isolato. È necessario specificare entrambe le dimensioni, insieme alla norma di prodotto applicabile.
Lo spessore dell’isolamento non è necessariamente uniforme lungo tutto il perimetro del profilo rettangolare. Non si deve quindi presumere che il rivestimento abbia lo stesso spessore sulle facce larghe e in corrispondenza degli spigoli. Prima di progettare l’impianto, è importante concordare i punti di misurazione e i metodi di accettazione.
2. Scegliere il processo di formatura più adatto
Una sequenza produttiva rappresentativa comprende le seguenti fasi:
Vergella di rame → Trafilatura → Laminazione del filo piatto → Formatura degli spigoli → Calibratura → Ricottura e preparazione superficiale → Smaltatura e polimerizzazione → Controlli e prove → Avvolgimento
La posizione effettiva della fase di ricottura dipende dallo stato del materiale e dalla configurazione della linea. Non tutti i progetti richiedono l’impiego di tutti i moduli indicati.
| Processo | Applicazione più indicata | Aspetti tecnici da verificare |
|---|---|---|
| Trafilatura → Laminazione | Ridurre il diametro del filo tondo prima dell’appiattimento | Riduzione di sezione durante la trafilatura e sequenza delle passate di laminazione |
| Laminazione con formatura degli spigoli | Controllare spessore, larghezza e geometria degli spigoli | Allargamento laterale del materiale e allineamento degli utensili |
| Trafilatura di profili | Ottenere sezioni sagomate mediante filiere | Forza di trazione, usura delle filiere e precisione degli spigoli |
Per ulteriori approfondimenti, consultare Laminatoio per filo piatto o macchina trafilatrice per conduttori rettangolari di rame.
3. Definire la precisione di laminazione e la geometria degli spigoli
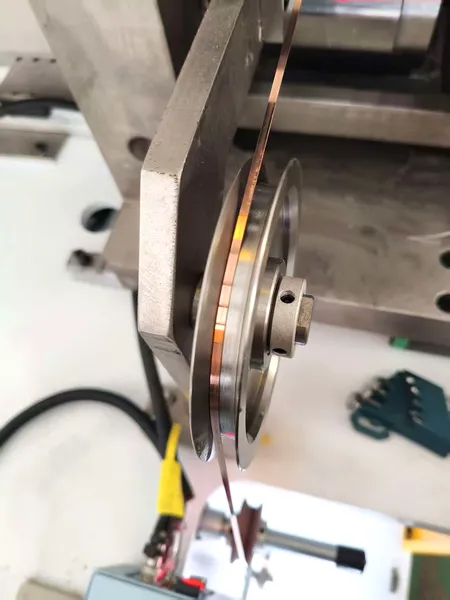
In una gabbia di laminazione a due rulli (2-Hi), il gioco tra i rulli determina principalmente lo spessore del filo. La larghezza dipende anche dal flusso laterale del metallo; pertanto, la riduzione del gioco tra i rulli non consente di correggere la larghezza in modo indipendente. Una sequenza di più passate con riduzioni moderate, una tensione stabile in ingresso e in uscita, guide del filo precise e rulli correttamente allineati contribuiscono a garantire un’elevata ripetibilità dimensionale.
Il raggio di raccordo degli spigoli deve essere definito come un requisito specifico. Spigoli eccessivamente vivi o la presenza di bave possono compromettere la copertura dello smalto, mentre un arrotondamento eccessivo riduce la sezione di rame disponibile all’interno delle dimensioni esterne specificate. Potrebbe quindi essere necessaria una fase dedicata alla formatura degli spigoli.
È inoltre importante stabilire come verranno controllati tutti e quattro gli spigoli. Un sistema di misura laser convenzionale, limitato alla rilevazione di larghezza e spessore, non è in grado di verificare completamente il profilo degli spigoli. Per maggiori dettagli, consultare Come controllare il raggio degli spigoli nella produzione di filo rettangolare di rame.
4. Adeguare lo stato metallurgico del rame e il processo di ricottura
Tra i materiali conduttori comunemente utilizzati figurano il rame elettrolitico Cu-ETP (C11000) e il rame esente da ossigeno, come il C10200. La trafilatura e la laminazione provocano un incrudimento del materiale, modificandone la duttilità e le forze necessarie per la deformazione.
È preferibile specificare la durezza o l’allungamento richiesti per il conduttore finito, anziché presumere che tutti i conduttori necessitino dello stesso ciclo di ricottura. Il trattamento termico dipende dallo stato metallurgico iniziale, dalla deformazione accumulata, dalle dimensioni del conduttore e dai requisiti di piegatura nelle lavorazioni successive. Per i conduttori destinati agli avvolgimenti dei motori di tipo hairpin, prove rappresentative di formatura consentono di verificare l’idoneità del materiale all’applicazione prevista.
5. Definire la smaltatura come una sezione distinta della fornitura
Un laminatoio di precisione produce il conduttore rettangolare di rame nudo, ma non comprende automaticamente una linea di smaltatura. Il processo di smaltatura richiede apparecchiature compatibili per la pulizia, l’applicazione del rivestimento, la polimerizzazione, l’ispezione e la movimentazione del filo.
Le specifiche dell’isolamento devono definire la composizione chimica dello smalto, il grado di isolamento, i requisiti termici, le dimensioni esterne, le prove dielettriche, la continuità del rivestimento, l’adesione e la flessibilità. La norma IEC 60317-0-2 e i requisiti applicabili della norma NEMA MW 1000 possono costituire riferimenti utili per la definizione delle specifiche. È necessario confermare l’edizione applicabile e l’esatta designazione del prodotto.
| Controllo dell’isolamento | Aspetti da verificare |
|---|---|
| Spessore del rivestimento | Larghezza e spessore finali, nonché copertura degli spigoli |
| Polimerizzazione | Intervallo approvato dei parametri di processo e condizioni del rivestimento |
| Integrità elettrica | Metodo di prova concordato e limiti di accettazione |
| Flessibilità | Comportamento dell’isolamento dopo la deformazione richiesta |
La classe termica dichiarata di uno smalto, da sola, non è sufficiente a determinare le prestazioni dell’intero sistema di isolamento di un motore o di un trasformatore.
6. Selezionare le apparecchiature come una linea di produzione integrata
| Modulo | Principale aspetto da valutare |
|---|---|
| Svolgitore e trafilatrice | Possono lavorare il diametro in ingresso e il formato di alimentazione del materiale? |
| Laminazione e formatura degli spigoli | Possono rispettare i profili e le tolleranze dimensionali specificati? |
| Ricottura e pulizia | Consentono di ottenere lo stato metallurgico e la qualità superficiale richiesti? |
| Smaltatura e polimerizzazione | Possono applicare un rivestimento uniforme sulle dimensioni previste? |
| Ispezione e avvolgimento | Possono rilevare i difetti e avvolgere il conduttore senza danneggiarlo? |
La velocità e la tensione del filo devono essere sincronizzate tra i diversi moduli. La capacità produttiva effettiva è determinata dalla fase più lenta in grado di rispettare i requisiti qualitativi, non dalla velocità massima di progetto del laminatoio.
7. Interpretare correttamente le specifiche tecniche pubblicate
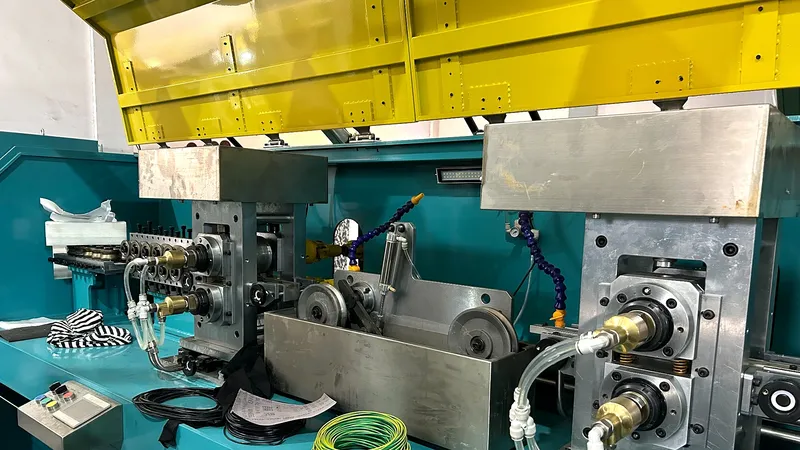
Il laminatoio di precisione CRM per filo piatto destinato ai trasformatori riporta i seguenti valori tecnici di riferimento:
| Parametro | Valore pubblicato |
|---|---|
| Diametro del filo tondo in ingresso | 1,0–6,0 mm |
| Larghezza / spessore del prodotto finito | 0,6–10 mm / 0,4–6 mm |
| Tolleranza sulla larghezza / sullo spessore | ±0,01 mm / ±0,005 mm |
| Raggio di raccordo degli spigoli regolabile | R0,05–1,0 mm |
| Velocità di progetto | 180 m/min |
Questi valori si riferiscono all’impianto di laminazione e non a una linea completa per la produzione di filo isolato. Inoltre, non costituiscono una garanzia di prestazioni simultanee per tutte le dimensioni, i materiali, i raggi di raccordo e le velocità operative. È pertanto consigliabile richiedere una conferma tecnica specifica per ciascuna dimensione del conduttore.
8. Individuare e risolvere i problemi lungo l’intero processo produttivo
| Difetto riscontrato | Possibile causa da verificare | Azione correttiva |
|---|---|---|
| Variazioni dello spessore | Modifica del gioco tra i rulli o usura degli utensili | Controllare i rulli e analizzare l’andamento delle misurazioni |
| Variazioni della larghezza | Allargamento laterale o tensione del filo instabili | Verificare la sequenza delle passate e gli azionamenti |
| Spigoli non uniformi | Alimentazione decentrata o disallineamento | Ricentrare il filo e controllare gli utensili |
| Graffi superficiali | Guide, rulli o filiere contaminati | Pulire e ispezionare le superfici di contatto |
| Difetti dello smalto | Contaminazione superficiale o problemi di applicazione e polimerizzazione | Verificare la preparazione superficiale e i parametri di isolamento |
| Rottura del filo | Riduzione eccessiva o duttilità insufficiente | Controllare le forze di trafilatura e lo stato del materiale |
Modificare la velocità o la forza di laminazione senza aver prima individuato la causa del problema può provocare ulteriori difetti.
9. Stabilire i criteri di produzione e accettazione
È importante richiedere una capacità produttiva garantita espressa in quantità di filo finito conforme alle specifiche, anziché basarsi esclusivamente su una velocità massima teorica in metri al minuto. La produzione effettiva dipende dalle dimensioni del conduttore, dal processo di isolamento, dai cambi formato, dalla disponibilità operativa dell’impianto e dalla percentuale di scarti.
Il collaudo di accettazione in fabbrica (Factory Acceptance Test, FAT) deve essere eseguito utilizzando le qualità di rame concordate e dimensioni rappresentative del prodotto. Devono essere registrati le dimensioni del conduttore nudo e isolato, i profili degli spigoli, la qualità superficiale, i risultati delle prove elettriche dell’isolamento, la velocità operativa stabile, la qualità dell’avvolgimento e la produzione ottenuta su una lunghezza di lavorazione precedentemente concordata.
È inoltre necessario distinguere tra le prove eseguite sulla sezione di laminazione del conduttore nudo e quelle relative alla linea completa di produzione del filo isolato.
Domande frequenti (FAQ)
Un unico laminatoio può produrre fili con diverse dimensioni personalizzate?
In molti casi sì, purché le dimensioni richieste rientrino nel campo operativo previsto. Formati differenti possono richiedere rulli diversi, utensili per la formatura degli spigoli, sequenze di passate e regolazioni specifiche della tensione. Ogni profilo deve essere verificato singolarmente.
È sempre necessario utilizzare un laminatoio a quattro rulli?
No. Le configurazioni a due rulli e le altre soluzioni disponibili devono essere valutate in funzione del carico di laminazione, della rigidezza della gabbia, della geometria del conduttore e della capacità dimostrata di rispettare le tolleranze richieste.
Un sistema laser per la misura di larghezza e spessore può rilevare anche il raggio degli spigoli?
Non in modo completo. Per verificare l’intero profilo degli spigoli sono necessari sistemi di ispezione ottica adeguati o strumenti specifici per la misurazione dei profili.
Il laminatoio comprende anche le apparecchiature di smaltatura?
Solo se il fornitore include espressamente nella fornitura le apparecchiature per l’applicazione del rivestimento, la polimerizzazione e i relativi sistemi di ispezione.
Come dovrebbero confrontare gli acquirenti le offerte di diversi produttori?
È opportuno confrontare le prestazioni garantite per ciascuna dimensione, i moduli inclusi, i metodi di ispezione, i servizi ausiliari necessari, i criteri di accettazione FAT e la capacità produttiva di filo finito conforme alle specifiche, senza limitarsi alla velocità massima dichiarata.
Conclusione
Una linea affidabile per la produzione di filo piatto di rame smaltato con dimensioni personalizzate parte da un disegno tecnico completo del conduttore e da requisiti di isolamento chiaramente definiti. Le operazioni di formatura, ricottura, rivestimento, ispezione e avvolgimento devono essere progettate come un processo produttivo integrato.
Sky Bluer Environmental Technology Co., Ltd. fornisce laminatoi di precisione CRM e apparecchiature per la lavorazione dei fili metallici. Comunicateci la qualità del rame, le dimensioni in ingresso, la sezione trasversale finale, le tolleranze dimensionali, il raggio di raccordo degli spigoli, le specifiche dell’isolamento e la capacità produttiva desiderata. Il nostro team di ingegneri potrà così valutare la configurazione di laminazione più adatta e le interfacce necessarie tra i diversi moduli della linea di produzione.