Il costo di una linea di produzione di filo magnetico piatto dipende da molto più del semplice prezzo di un laminatoio. La qualità del materiale, le dimensioni finali, le tolleranze, la capacità produttiva, il livello di automazione e le attrezzature ausiliarie incidono sull’investimento complessivo. Due linee apparentemente simili possono avere prezzi molto diversi perché progettate per soddisfare esigenze produttive differenti.
Per gli acquirenti, l’aspetto fondamentale è confrontare gli impianti sulla base di un prodotto chiaramente definito e di un preciso ambito di fornitura, anziché considerare esclusivamente il preventivo più economico.
1. Definire innanzitutto il prodotto finito e la configurazione della linea
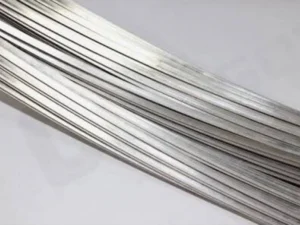
Il filo magnetico piatto viene generalmente realizzato utilizzando conduttori rettangolari in rame o alluminio destinati agli avvolgimenti elettrici. Il prodotto finito può essere un conduttore nudo oppure un conduttore isolato mediante smalto, carta o un altro sistema di isolamento specificato.
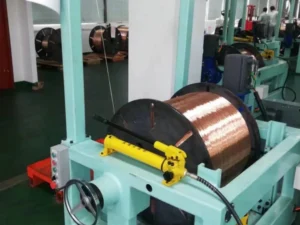
Una linea di formatura per conduttori nudi può comprendere uno svolgitore, attrezzature per la preparazione del filo, gabbie di laminazione, dispositivi guidafilo, sistemi di ispezione e un avvolgitore. Una linea completa per la produzione di filo isolato può richiedere ulteriori lavorazioni e apparecchiature dedicate all’isolamento.
Un preventivo per la produzione di filo rettangolare nudo non equivale a un’offerta per la realizzazione di filo magnetico isolato e finito. Prima di richiedere un preventivo, è necessario definire il prodotto finale e stabilire quali processi debbano essere inclusi nella fornitura.
Per approfondire gli aspetti relativi alla progettazione dell’impianto, consulta la nostra guida Come definire le specifiche di una linea di produzione di filo magnetico piatto con dimensioni personalizzate.

2. Qualità del materiale e condizioni del filo in ingresso
Il rame e l’alluminio presentano comportamenti differenti durante la deformazione plastica. Di conseguenza, la scelta del materiale può influenzare gli utensili, le riduzioni di sezione durante la laminazione, la lubrificazione e il controllo del processo.
Tra i materiali comunemente utilizzati per i conduttori figurano i gradi di rame C11000 (Cu-ETP), C10200 (Cu-OF) e C10100 (Cu-OFE), nonché i gradi di alluminio AA1350, AA1060 e AA1050, quando adatti all’applicazione prevista.
Anche le condizioni del materiale in ingresso sono importanti. Una linea alimentata con filo tondo già preparato può richiedere meno fasi di lavorazione rispetto a un impianto che parte da vergella di diametro maggiore. Variazioni di durezza, qualità superficiale o dimensioni del materiale in ingresso possono comportare ulteriori esigenze di preparazione e controllo.
È consigliabile richiedere ai fornitori di elaborare le proprie offerte sulla base della qualità effettiva del materiale, delle sue condizioni e delle dimensioni in ingresso, anziché utilizzare specifiche generiche per il rame o l’alluminio.
3. Come le dimensioni del conduttore influenzano il costo di una linea di produzione di filo magnetico piatto
La larghezza, lo spessore, il profilo della sezione trasversale e il raggio degli spigoli del conduttore finito determinano in larga misura la configurazione del processo di laminazione. Una macchina progettata per una gamma dimensionale limitata può essere più semplice rispetto a una linea flessibile destinata alla produzione di numerosi profili.
| Specifica | Possibile impatto sui costi |
|---|---|
| Gamma di larghezze e spessori | Dimensioni dei rulli, campo di regolazione e dispositivi guidafilo |
| Riduzione della sezione tra ingresso e uscita | Numero e disposizione delle fasi di laminazione |
| Raggio degli spigoli e profilo | Rulli personalizzati e requisiti di ispezione |
| Frequenti cambi di dimensione | Attrezzature aggiuntive e soluzioni per facilitare i cambi di formato |
A seconda del materiale e della riduzione di sezione richiesta, possono essere necessarie più fasi di laminazione. Un maggior numero di fasi può aumentare i costi delle apparecchiature e della loro integrazione. Tuttavia, ridurre il numero di passaggi non rappresenta necessariamente la soluzione migliore se ciò compromette la qualità del prodotto o la stabilità del processo.
Per ulteriori informazioni sulla deformazione dei materiali, consulta la nostra Guida al processo di laminazione del rame.
4. Tolleranze dimensionali e controllo qualità
Tolleranze più ristrette possono richiedere una maggiore precisione meccanica, una guida stabile del filo, una regolazione accurata del gioco tra i rulli e strumenti di misura adeguati.
Gli acquirenti dovrebbero specificare le tolleranze di larghezza e spessore, i requisiti relativi al raggio degli spigoli, la finitura superficiale e le eventuali proprietà meccaniche richieste. Le sole dimensioni nominali del prodotto non sono sufficienti per ottenere un preventivo affidabile.
Per alcuni progetti può essere sufficiente un controllo dimensionale fuori linea. Altre applicazioni possono invece richiedere un monitoraggio continuo delle dimensioni durante la produzione. Tuttavia, la misurazione in linea non implica automaticamente la correzione delle deviazioni dimensionali. Un’eventuale funzione di regolazione automatica ad anello chiuso deve essere esplicitamente specificata e verificata.
Il laminatoio di precisione CRM per filo piatto rappresenta un riferimento per valutare configurazioni di laminazione adatte ad applicazioni specifiche.

5. Capacità produttiva e velocità stabile della linea
Requisiti produttivi più elevati possono influenzare il dimensionamento dei motori, la scelta degli azionamenti, i sistemi di raffreddamento, la movimentazione del materiale e le apparecchiature di avvolgimento. Tuttavia, la velocità massima dichiarata non coincide necessariamente con la produzione effettivamente ottenibile.
La portata massica teorica dipende dall’area della sezione trasversale del filo finito, dalla velocità della linea e dalla densità del materiale, utilizzando unità di misura coerenti. La quantità effettiva di prodotto conforme dipende inoltre dal tempo di funzionamento, dai cambi di formato, dagli scarti di materiale e dalla percentuale di prodotti che soddisfano i requisiti qualitativi.
Nel confronto tra le offerte, è opportuno richiedere valori distinti per la velocità meccanica massima, la velocità operativa stabile per le dimensioni di filo specificate e la produzione conforme ottenibile nelle condizioni concordate. Una linea ad alta velocità può offrire vantaggi economici limitati quando la domanda è contenuta oppure quando i frequenti cambi di prodotto riducono la produttività effettiva.
6. Automazione e gestione della tensione del filo
Il livello di automazione influisce sia sul prezzo iniziale dell’impianto sia sulla quantità di interventi manuali richiesti agli operatori. A seconda del progetto, le opzioni possono comprendere sistemi di controllo PLC/HMI, azionamenti coordinati, memorizzazione delle ricette di produzione, sistemi con rulli ballerini, celle di carico e dispositivi di monitoraggio in linea.
La configurazione più appropriata dipende dalla gamma di prodotti e dalle esigenze del processo. La regolazione manuale del gioco tra i rulli, la regolazione motorizzata e la correzione automatica ad anello chiuso sono funzionalità differenti e non devono essere considerate equivalenti.
È importante chiedere al fornitore di indicare con precisione quali sistemi di controllo e sensori siano inclusi nella fornitura, senza presumere che tutte le linee dispongano delle stesse funzionalità.
7. Attrezzature ausiliarie e ambito dell’installazione
Il laminatoio rappresenta soltanto una parte dell’intero progetto. Le apparecchiature aggiuntive possono comprendere macchine per trafilatura, impianti di ricottura quando necessari, sistemi di lubrificazione e raffreddamento, unità di filtrazione, svolgitori e avvolgitori, strumenti di ispezione e sistemi elettrici di sicurezza.
Non tutte le linee richiedono ogni singolo modulo. La necessità della ricottura dipende dalle condizioni del materiale e dalle proprietà richieste. Allo stesso modo, le apparecchiature per la smaltatura o l’isolamento con carta sono pertinenti soltanto quando tali lavorazioni rientrano nelle specifiche del prodotto finito.
I preventivi dovrebbero riportare separatamente i principali moduli dell’impianto e chiarire se siano inclusi installazione, messa in servizio, formazione, ricambi, trasporto e utenze necessarie presso lo stabilimento. In caso contrario, un’offerta inizialmente più economica potrebbe semplicemente escludere componenti o servizi essenziali.
8. Costo di una linea di produzione di filo magnetico piatto e costo totale di proprietà
La qualità delle apparecchiature, la disponibilità dei ricambi, l’accessibilità per la manutenzione, il consumo energetico, i fermi di produzione e gli scarti influiscono sui costi a lungo termine.
| Categoria di costo | Elementi da confrontare |
|---|---|
| Investimento iniziale | Impianti di laminazione, utensili, sistemi di controllo e apparecchiature ausiliarie |
| Consegna e installazione del progetto | Trasporto, installazione, messa in servizio e formazione |
| Costi operativi | Energia elettrica, manodopera, raffreddamento e lubrificanti |
| Manutenzione e perdite | Ricambi, manutenzione dei rulli, tempi di fermo e scarti |
| Flessibilità futura | Nuove dimensioni, cambi di attrezzatura e possibili aggiornamenti |
Un indicatore utile è il seguente:
Costo di produzione per chilogrammo di prodotto conforme = Costi di produzione considerati ÷ Quantità di prodotto finito accettato
Per confrontare correttamente le diverse offerte, è necessario utilizzare lo stesso periodo di riferimento e gli stessi criteri di inclusione dei costi.
Il prezzo d’acquisto più basso non garantisce necessariamente il minor costo di produzione di filo piatto conforme alle specifiche richieste.
9. Quali informazioni includere in una richiesta di offerta tecnica (RFQ)
Per ottenere preventivi confrontabili, è opportuno fornire le seguenti informazioni:
- Qualità, condizioni e dimensioni del materiale in ingresso.
- Disegni tecnici, dimensioni e tolleranze del conduttore finito.
- Requisiti relativi alla superficie, al raggio degli spigoli e alle proprietà meccaniche.
- Gamma di prodotti e capacità produttiva richiesta.
- Requisiti per svolgimento, avvolgimento, ispezione e automazione.
- Eventuale necessità di processi di ricottura o isolamento.
- Utenze disponibili presso lo stabilimento e criteri proposti per le prove di accettazione in fabbrica (Factory Acceptance Test, FAT).
Durante le prove di accettazione in fabbrica, è necessario verificare dimensioni rappresentative dei prodotti, dimensioni finali, qualità superficiale, stabilità di funzionamento e quantità di prodotto conforme, secondo un piano di prova concordato preventivamente.
Tutti i valori prestazionali garantiti devono essere riportati nelle specifiche tecniche approvate.
Domande frequenti (FAQ)
Perché il costo di una linea di produzione di filo magnetico piatto varia da un fornitore all’altro?
I fornitori possono proporre differenti ambiti di lavorazione, numeri di fasi di laminazione, livelli di precisione, sistemi di automazione e apparecchiature ausiliarie. Le offerte devono quindi essere confrontate sulla base di requisiti tecnici del prodotto identici.
Tolleranze più ristrette comportano sempre un prezzo più elevato?
Non necessariamente. Tuttavia, tolleranze più rigorose possono richiedere componenti meccanici più precisi, strumenti di ispezione aggiuntivi e sistemi di controllo più sofisticati. L’impatto effettivo dipende dal conduttore e dal processo produttivo.
Una stessa linea può lavorare sia il rame sia l’alluminio?
Alcune configurazioni possono essere progettate per lavorare entrambi i materiali. Tuttavia, è necessario verificarne la compatibilità con ciascuna qualità di materiale, gamma dimensionale, configurazione degli utensili e condizione operativa.
Le apparecchiature di ricottura e isolamento devono essere incluse nel preventivo?
Soltanto quando richieste dal processo produttivo e dal prodotto finito. È fondamentale distinguere chiaramente la formatura di conduttori nudi dalla produzione completa di filo magnetico isolato.
Conclusione
Il costo di una linea di produzione di filo magnetico piatto è determinato dalla combinazione delle specifiche del prodotto, della complessità del processo di laminazione, dei requisiti di precisione, della capacità produttiva, del livello di automazione e dell’ambito di fornitura concordato. Un preventivo che consenta un confronto tecnico accurato è più utile di un semplice prezzo privo di requisiti prestazionali chiaramente definiti.
Sky Bluer Environmental Technology Co., Ltd. (CRM) produce laminatoi di precisione e attrezzature personalizzate per la lavorazione dei fili metallici. Invia al nostro team tecnico la qualità del materiale, le dimensioni in ingresso, il disegno del conduttore finito, le tolleranze richieste e la capacità produttiva desiderata per valutare una configurazione dell’impianto adatta alle tue esigenze.