La capacità produttiva del filo piatto di rame per avvolgimenti è un fattore fondamentale nella scelta di una linea di laminazione di precisione. Tuttavia, la velocità nominale di una macchina non indica, da sola, quanti chilogrammi di filo rettangolare di rame conforme alle specifiche possano essere prodotti per turno. La produzione dipende anche dalle dimensioni del conduttore, dalla densità del rame, dai tempi di fermo, dalla velocità operativa e dagli scarti di lavorazione.
Questa guida illustra le formule e le verifiche pratiche necessarie per stimare la capacità produttiva di conduttori per avvolgimenti di trasformatori, fili rettangolari di rame smaltati e altre applicazioni che impiegano conduttori piatti di rame per avvolgimenti elettrici.
1. Comprendere la capacità produttiva del filo piatto di rame per avvolgimenti
Un tipico processo di produzione del conduttore non isolato può comprendere le seguenti fasi:
Svolgimento → Trafilatura (se necessaria) → Laminazione multipassaggio → Formatura degli spigoli → Ricottura (se necessaria) → Controllo → Avvolgimento
La smaltatura o il rivestimento con carta isolante possono essere eseguiti successivamente come processi separati.
| Parametro | Significato | Unità |
|---|---|---|
| Velocità della linea | Velocità di avanzamento del conduttore | m/min |
| Produzione teorica | Massa di materiale lavorata a velocità costante | kg/h |
| Produzione effettiva conforme | Quantità di filo accettato dopo aver considerato le perdite di produzione | kg/turno |
È importante distinguere la capacità produttiva della sezione di laminazione da quella di una linea completa per la produzione di conduttori isolati.
Per ulteriori informazioni, consultare la nostra Guida al processo di laminazione del rame.
2. Calcolare la produzione teorica in kg/h
Per un singolo conduttore di rame non isolato, la portata massica può essere calcolata utilizzando l’area della sezione trasversale e la velocità di avanzamento:
Capacità produttiva (kg/h) = Area della sezione (mm²) × Velocità (m/min) × Densità (g/cm³) × 0,06
La densità del rame è di circa 8,96 g/cm³ a temperatura ambiente. Il fattore 0,06 consente di convertire il risultato in chilogrammi all’ora.
Per un conduttore rettangolare con spigoli non arrotondati:
Area della sezione (mm²) = Larghezza (mm) × Spessore (mm)
Esempio di calcolo: filo di rame da 5,00 × 2,00 mm
Consideriamo un conduttore in rame C11000 (Cu-ETP), con larghezza nominale di 5,00 mm, spessore di 2,00 mm e velocità operativa continua di 60 m/min.
Area della sezione = 5,00 × 2,00 = 10,00 mm²
Produzione teorica = 10,00 × 60 × 8,96 × 0,06 = 322,56 kg/h
Il risultato corrisponde a circa 322,6 kg/h di rame non isolato alla velocità ipotizzata, prima di considerare le perdite di produzione.
La velocità di 60 m/min è utilizzata esclusivamente a scopo illustrativo e non rappresenta una velocità garantita delle macchine CRM.
Considerare gli spigoli arrotondati
Il filo piatto di rame per avvolgimenti presenta spesso spigoli arrotondati. Se tutti e quattro gli angoli hanno lo stesso raggio di raccordo circolare, l’area effettiva della sezione di rame può essere stimata con la seguente formula:
Area della sezione = Larghezza × Spessore − (4 − π) × Raggio²
Per un conduttore da 5,00 × 2,00 mm con un raggio degli angoli di 0,30 mm, l’area calcolata è di circa 9,923 mm², corrispondente a una produzione teorica di 320,1 kg/h a 60 m/min.
Per profili con angoli non standard, è necessario utilizzare la sezione trasversale misurata oppure quella riportata in un disegno tecnico approvato.
3. Stimare la produzione effettiva per turno
La produzione reale comprende i cambi bobina, gli interventi di manutenzione, le operazioni di attrezzaggio, le riduzioni di velocità e il materiale scartato.
Un modello pratico per la pianificazione produttiva è il seguente:
Produzione conforme = Produzione teorica × Disponibilità × Prestazioni × Tasso di qualità
| Fattore | Valore ipotizzato nell’esempio |
|---|---|
| Disponibilità: tempo di funzionamento / tempo pianificato | 85% |
| Prestazioni: velocità effettiva / velocità di riferimento durante il funzionamento | 90% |
| Qualità: produzione accettata / produzione totale lavorata | 98% |
Il fattore combinato è:
0,85 × 0,90 × 0,98 = 0,7497
Questo valore corrisponde a un’efficienza complessiva delle apparecchiature (Overall Equipment Effectiveness, OEE) di circa il 75%, purché i tre fattori siano misurati in modo coerente.
Applicando questi valori all’esempio precedente:
Produzione conforme = 322,56 × 0,7497 ≈ 241,8 kg/h
Con otto ore di produzione pianificate per turno, si ottengono 1.934,6 kg, equivalenti a circa 1,93 tonnellate per turno.
Se lo stabilimento lavora su due turni al giorno per 22 giorni al mese, la produzione mensile stimata sarebbe di circa 85,1 tonnellate, ipotizzando che il prodotto e l’efficienza rimangano invariati per tutto il periodo.
Queste percentuali sono ipotetiche. Per prendere decisioni di investimento è necessario utilizzare dati operativi effettivi oppure risultati di prove di accettazione in fabbrica concordate preventivamente.
Occorre inoltre evitare di conteggiare due volte le stesse perdite dovute ai fermi macchina.
4. Come le dimensioni del conduttore influenzano la capacità produttiva
A velocità costante, la portata massica aumenta proporzionalmente all’area della sezione trasversale del rame.
La tabella seguente considera una velocità di 60 m/min, sezioni rettangolari nominali senza arrotondamenti degli angoli e una densità del rame di 8,96 g/cm³.
| Dimensioni del conduttore non isolato | Area della sezione | Produzione teorica |
|---|---|---|
| 2,00 × 1,00 mm | 2,00 mm² | 64,5 kg/h |
| 3,00 × 1,50 mm | 4,50 mm² | 145,2 kg/h |
| 5,00 × 2,00 mm | 10,00 mm² | 322,6 kg/h |
| 6,00 × 2,50 mm | 15,00 mm² | 483,8 kg/h |
| 8,00 × 3,00 mm | 24,00 mm² | 774,1 kg/h |
Questi valori rappresentano esclusivamente confronti matematici e non costituiscono capacità produttive confermate.
I profili di maggiori dimensioni possono richiedere forze di laminazione più elevate o motori differenti, mentre tolleranze dimensionali più ristrette possono rendere necessarie velocità operative inferiori.
Ogni dimensione del conduttore deve quindi essere valutata in base a condizioni operative specifiche e verificate.
5. Individuare i colli di bottiglia della linea produttiva
La gabbia di laminazione più veloce non determina necessariamente la capacità complessiva della linea.
La fase limitante può essere rappresentata dalla trafilatrice, dall’unità di formatura degli spigoli, dal sistema di ricottura, dalle apparecchiature di controllo oppure dall’unità di avvolgimento.
| Sezione della linea | Possibile limitazione |
|---|---|
| Gabbie di laminazione | Forza di laminazione, potenza di azionamento e stabilità dimensionale |
| Ricottura | Capacità di riscaldamento e proprietà richieste del materiale |
| Avvolgimento | Tensione di avvolgimento e tempi di cambio bobina |
| Controllo | Capacità di misurazione e requisiti di accettazione qualitativa |
La linea deve funzionare a una velocità che tutte le fasi collegate possano sostenere in modo continuativo, rispettando contemporaneamente le specifiche del conduttore finito.
Il collo di bottiglia può variare in funzione delle dimensioni del filo.
Per approfondire le differenze tra i processi di formatura, consultare Laminatoio per filo piatto e trafilatrice a confronto per conduttori rettangolari di rame.
Per la definizione dei requisiti tecnici, è inoltre disponibile la guida Come specificare una linea di produzione di filo piatto per avvolgimenti con dimensioni personalizzate.
6. Calcolare la velocità necessaria per raggiungere la produzione richiesta
Per determinare la velocità della linea necessaria a raggiungere la capacità produttiva desiderata per il filo piatto di rame per avvolgimenti, è possibile ricavare la velocità dalla formula precedente:
Velocità richiesta = Produzione conforme obiettivo (kg) ÷ [Area della sezione × Densità × 0,06 × Ore pianificate × Fattore di efficienza]
Supponiamo che uno stabilimento debba produrre 2.000 kg di filo di rame non isolato da 5,00 × 2,00 mm conforme alle specifiche per ogni turno di otto ore, considerando un’efficienza pianificata del 75%.
Velocità richiesta = 2.000 ÷ (10 × 8,96 × 0,06 × 8 × 0,75) ≈ 62,0 m/min
Il costruttore dell’impianto dovrà quindi confermare se la configurazione proposta è in grado di mantenere tale velocità, rispettando contemporaneamente i requisiti di larghezza, spessore, raggio degli angoli, qualità superficiale e proprietà meccaniche.
La velocità obiettivo ottenuta dal calcolo non costituisce, di per sé, una prova delle prestazioni effettivamente raggiungibili dalla macchina.
7. Verificare la capacità produttiva prima dell’acquisto
È consigliabile richiedere ai fornitori di specificare la produzione garantita per ciascuna dimensione rappresentativa del conduttore, anziché limitarsi a indicare la velocità massima della macchina.
Durante le prove di accettazione in fabbrica (Factory Acceptance Test, FAT), devono essere registrati la velocità stabile di funzionamento, la durata della prova, i chilogrammi di prodotto conforme, i fermi macchina e il materiale scartato.
È inoltre necessario verificare le dimensioni, il raggio degli angoli, le condizioni superficiali, le proprietà meccaniche quando richieste e la qualità dell’avvolgimento.
In molti casi, la capacità produttiva può essere migliorata ottimizzando la sequenza delle passate di laminazione, mantenendo una tensione costante del filo, controllando l’usura dei cilindri e riducendo i tempi di fermo durante i cambi bobina, anziché aumentare semplicemente la velocità.
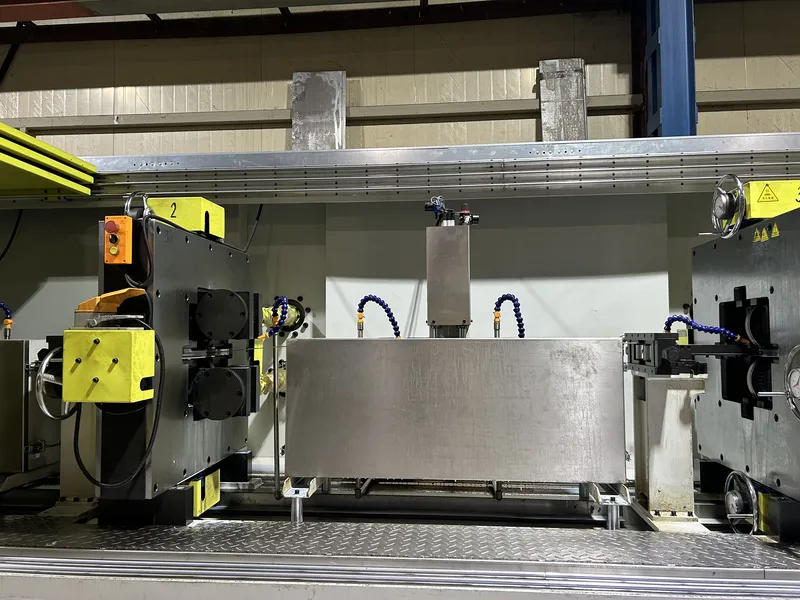
Il laminatoio di precisione CRM per filo piatto costituisce un riferimento per valutare configurazioni impiantistiche specifiche in funzione dell’applicazione.
Domande frequenti (FAQ)
Come si calcola la capacità produttiva del filo piatto per avvolgimenti?
Moltiplicare l’area della sezione trasversale del conduttore di rame non isolato per la velocità della linea, la densità del rame e il fattore 0,06.
Applicare quindi i fattori di disponibilità, prestazioni e qualità per stimare la quantità di prodotto conforme.
Una maggiore velocità comporta sempre una produzione più elevata?
Non necessariamente. La produzione dipende anche dalla sezione del conduttore, dai colli di bottiglia della linea, dalla stabilità delle condizioni di lavorazione e dalla percentuale di scarti.
Devo utilizzare le dimensioni del conduttore non isolato o di quello isolato?
Per calcolare la produzione di rame della sezione di laminazione, utilizzare l’area della sezione trasversale del conduttore di rame non isolato.
Nel caso di una linea completa per la produzione di conduttori isolati, occorre considerare separatamente anche la massa dell’isolamento e la capacità produttiva dei processi successivi.
Una stessa linea di laminazione può lavorare tutte le dimensioni del conduttore alla medesima velocità?
No. La forza di laminazione, la sequenza delle riduzioni, gli utensili e le tolleranze variano in funzione delle dimensioni del prodotto.
Quali informazioni devo fornire per una richiesta relativa alla capacità produttiva?
Specificare la qualità del rame, le dimensioni del materiale in ingresso, la larghezza e lo spessore finali, le tolleranze, il raggio degli angoli, la produzione richiesta in kg/h o tonnellate al giorno, le ore di lavoro per turno e le caratteristiche delle bobine.
Indicare inoltre se sono necessari un trattamento di ricottura o un processo di isolamento.
Conclusione
Una pianificazione affidabile della capacità produttiva del filo piatto di rame per avvolgimenti richiede di considerare congiuntamente l’area della sezione trasversale del conduttore, la densità del rame, la velocità di linea verificata, l’efficienza operativa e la percentuale di prodotto conforme.I calcoli teorici devono essere confrontati con le capacità effettive dell’intera linea e verificati attraverso prove eseguite in condizioni preventivamente concordate.
Sky Bluer Environmental Technology Co., Ltd. (CRM) progetta e produce laminatoi di precisione e macchinari personalizzati per la lavorazione di fili metallici.Inviate al nostro team tecnico il disegno del vostro conduttore e l’obiettivo di produzione, così da poter valutare una configurazione di laminazione adeguata alle vostre esigenze produttive.