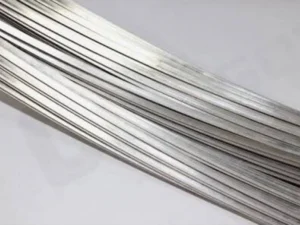
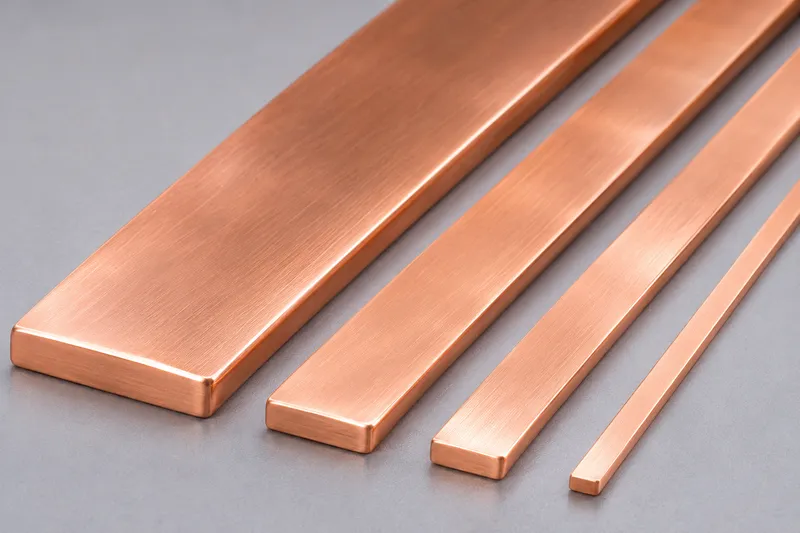
I sistemi in corrente continua (CC) ad alta intensità richiedono conduttori affidabili per trasferire energia elettrica tra sorgenti di alimentazione, convertitori, dispositivi di protezione e carichi. I conduttori piatti in rame vengono spesso scelti perché la loro geometria rettangolare consente configurazioni compatte, superfici di contatto ben definite e diverse possibilità di collegamento.
Tuttavia, una geometria piatta non garantisce automaticamente una maggiore capacità di trasporto della corrente. La sezione trasversale, la temperatura di esercizio, la resistenza dei collegamenti, le distanze di isolamento e la qualità della lavorazione influiscono direttamente sulle prestazioni.
Questa guida illustra i principali criteri tecnici per la progettazione dei conduttori piatti in rame destinati ai sistemi in corrente continua ad alta intensità e spiega il ruolo della laminazione di precisione nella loro produzione.
1. Dove vengono utilizzati i conduttori piatti in rame?
Le applicazioni più comuni comprendono:
- Sistemi di accumulo di energia a batteria (BESS): Collegamenti in corrente continua tra rack di batterie, dispositivi di protezione e apparecchiature di conversione della potenza.
- Infrastrutture di ricarica per veicoli elettrici: Distribuzione interna della corrente continua e collegamenti tra moduli di potenza.
- Impianti fotovoltaici e sistemi industriali di distribuzione in CC: Collegamenti tra convertitori, apparecchiature di manovra e carichi in corrente continua.
- Gruppi di continuità (UPS) e sistemi di alimentazione di riserva: Collegamenti corti ad alta intensità all’interno di quadri di conversione della potenza.
- Elettronica di potenza per veicoli elettrici: Conduttori che collegano batterie, inverter e unità di distribuzione elettrica.
Alcune installazioni utilizzano barre collettrici rigide e di elevato spessore, ricavate mediante taglio di lamiere o nastri di rame. Altre richiedono conduttori rettangolari più stretti, elementi di collegamento sagomati oppure assemblaggi laminati flessibili.
Questi prodotti non seguono necessariamente lo stesso processo produttivo.
2. Come dimensionare un conduttore piatto in rame
Sezione trasversale, resistenza e perdite elettriche
Per un conduttore rettangolare di larghezza W e spessore T, l’area nominale della sezione trasversale si calcola mediante la formula:
A = W × T
Un conduttore di dimensioni 20,00 × 2,00 mm presenta una sezione nominale di 40,00 mm². Gli spigoli arrotondati riducono leggermente l’area metallica effettiva. Pertanto, la geometria del profilo deve essere considerata quando sono necessari calcoli precisi o stime della massa.
La resistenza elettrica approssimativa di un conduttore uniforme può essere calcolata mediante:
R = ρ × L / A
Dove ρ rappresenta la resistività elettrica, L la lunghezza del conduttore e A l’area della sezione metallica. Tutte le grandezze devono essere espresse utilizzando unità coerenti del Sistema Internazionale (SI).
Considerando una resistività del rame di circa 1,724 × 10⁻⁸ Ω·m a 20 °C, un conduttore lungo 0,8 m con una sezione di 40 mm² presenta una resistenza stimata di 0,345 mΩ.
Con una corrente di 300 A, la perdita di potenza calcolata per effetto Joule è:
P = I²R ≈ 31,0 W
Questo calcolo ha esclusivamente valore indicativo e non rappresenta la portata di corrente ammissibile del conduttore. Non tiene conto dei collegamenti elettrici, delle condizioni di raffreddamento e delle variazioni della resistività dovute alla temperatura.
Perché la temperatura modifica i risultati
La resistenza elettrica del rame aumenta con l’aumentare della temperatura. Per i calcoli preliminari effettuati in prossimità della temperatura ambiente si utilizza spesso un coefficiente di temperatura approssimativo di 0,0039/°C. Tuttavia, i valori definitivi devono essere determinati in base al grado di rame specificato e alle norme di progettazione applicabili.
La reale portata di corrente dipende dall’aumento di temperatura consentito, dall’orientamento del conduttore, dalla ventilazione dell’involucro, dalle sorgenti di calore vicine e dalle condizioni di installazione.
Prima di definire la sezione finale del conduttore è quindi necessaria una valutazione termica.
3. La corrente continua non elimina le perdite nei collegamenti
In condizioni di corrente continua stabile, l’effetto pelle tipico delle applicazioni in corrente alternata non rappresenta generalmente il principale fattore di dimensionamento.
Tuttavia, la resistenza di contatto nei collegamenti bullonati, saldati o serrati meccanicamente può provocare surriscaldamenti localizzati.
Le prestazioni di un collegamento dipendono dall’area di contatto, dalle condizioni superficiali, dal metodo di fissaggio, dalla pressione applicata e dall’esposizione alle condizioni ambientali.
Per determinati sistemi di collegamento possono essere previsti rivestimenti di stagno o nichel. Il rivestimento scelto deve però essere compatibile con il metodo di giunzione e con le condizioni di esercizio previste.
Le correnti di ripple e i transitori di commutazione generati dai convertitori possono inoltre introdurre ulteriori effetti elettrici. Questi fenomeni devono essere valutati separatamente, anziché considerare un collegamento in CC alimentato da un convertitore come se fosse attraversato da una corrente perfettamente costante.
Per approfondire il tema della conversione della potenza nei veicoli, è possibile consultare la panoramica sull’elettronica di potenza del Dipartimento dell’Energia degli Stati Uniti.
4. Scelta del grado di rame e dello stato del materiale
| Grado di rame | Designazione | Principali caratteristiche |
|---|---|---|
| C11000 | Cu-ETP | Elevata conducibilità elettrica per conduttori destinati ad applicazioni elettriche generali |
| C10200 | Cu-OF | Rame esente da ossigeno per specifiche esigenze di lavorazione |
| C10100 | Cu-OFE | Rame esente da ossigeno ad alta purezza per specifiche di materiale particolarmente esigenti |
La scelta del materiale deve considerare la conducibilità elettrica, le normative applicabili, la disponibilità, i processi di giunzione e le proprietà meccaniche richieste.
Il database delle leghe della Copper Development Association fornisce informazioni utili sui diversi gradi di rame.
Lo stato metallurgico del materiale è importante quanto il grado di rame. Il rame allo stato dolce è generalmente più facile da piegare, mentre il rame lavorato a freddo può offrire una maggiore resistenza meccanica, ma una duttilità inferiore.
È quindi importante specificare se il conduttore dovrà essere successivamente sottoposto a piegatura, punzonatura o saldatura.
5. Processi di produzione dei conduttori piatti in rame
Le barre collettrici di grande larghezza o spessore vengono generalmente prodotte a partire da nastri, lamiere o profili estrusi in rame.
I conduttori rettangolari di sezione più piccola possono invece essere realizzati a partire da vergella o filo tondo di rame, attraverso processi di trafilatura e laminazione a più passate.
Una sequenza produttiva rappresentativa basata sulla lavorazione del filo è la seguente:
Vergella o filo tondo di rame → Trafilatura (se necessaria) → Laminazione a più passate → Finitura dei bordi → Pulizia/Ricottura (secondo necessità) → Taglio/Formatura → Rivestimento/Isolamento (se necessario) → Controllo
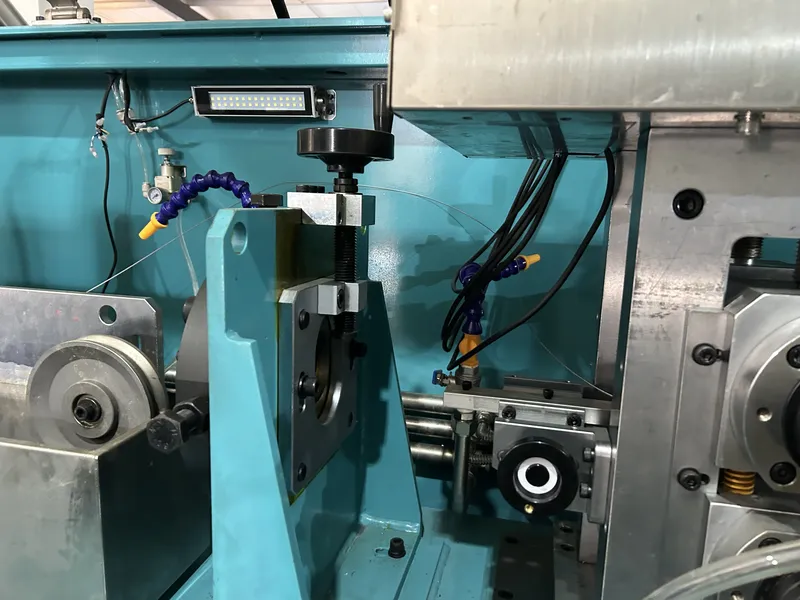
Quali parametri controlla un laminatoio di precisione?
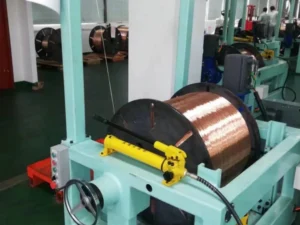
Un laminatoio di precisione per filo piatto può produrre conduttori piatti in rame nudo quando il materiale in ingresso, le dimensioni finali e il programma di riduzione rientrano nelle capacità tecniche previste dal progetto della macchina.
Tra le principali variabili di processo figurano:
- Luce tra i cilindri: Controlla la riduzione dello spessore e la ripetibilità dimensionale.
- Programma delle passate: Distribuisce la deformazione tra le diverse passate per gestire l’incrudimento e la formazione dei bordi.
- Sistema di guida del filo: Riduce gli spostamenti laterali e gli errori di allineamento.
- Tensione tra le gabbie di laminazione: Favorisce un avanzamento stabile del materiale.
- Finitura superficiale e pulizia dei cilindri: Influiscono sulla formazione di segni superficiali e sul rischio di graffi.
La riduzione dello spessore può provocare un allargamento laterale del materiale. Per questo motivo, la larghezza e lo spessore finali devono essere controllati congiuntamente.
La laminazione non sostituisce le successive operazioni di punzonatura, piegatura, rivestimento metallico, isolamento o assemblaggio elettrico.
Per un confronto tra i diversi metodi di formatura, consulta l’articolo Laminatoio per filo piatto o macchina trafilatrice per conduttori rettangolari in rame.
6. Specifiche tecniche da fornire prima della scelta dell’impianto
| Parametro | Informazioni da confermare |
|---|---|
| Materiale in rame | Grado, stato metallurgico e conducibilità elettrica richiesta |
| Materiale in ingresso | Forma tonda o rettangolare, dimensioni e condizioni superficiali |
| Dimensioni finali | Larghezza × spessore, profilo e lunghezza |
| Qualità dimensionale | Tolleranze di larghezza e spessore, rettilineità e planarità |
| Bordi e superficie | Raggio degli spigoli, limiti delle bave e criteri relativi ai graffi |
| Lavorazioni successive | Piegatura, punzonatura, giunzione, rivestimento metallico e isolamento |
| Obiettivo produttivo | kg/h o tonnellate/mese; fornitura in bobine o in spezzoni tagliati a misura |
I disegni tecnici devono distinguere chiaramente la sezione del conduttore ottenuta mediante laminazione dai fori, dalle pieghe, dai terminali e dalle altre caratteristiche realizzate nelle fasi successive.
È preferibile definire criteri di accettazione misurabili anziché richiedere genericamente la «massima precisione» senza indicare tolleranze specifiche.
Per approfondire la preparazione superficiale prima dei processi di isolamento, consulta Come preparare il filo piatto di rame per la smaltatura e l’isolamento con carta.
7. Controllo qualità e risoluzione dei problemi
Il rame in ingresso deve essere controllato per verificarne il grado, le dimensioni e l’eventuale presenza di difetti visibili. Durante la laminazione è necessario monitorare larghezza, spessore, geometria dei bordi, condizioni superficiali e stabilità del processo.
Quando sono previste successive operazioni di formatura, possono essere necessari anche controlli delle proprietà meccaniche.
Gli assemblaggi elettrici in corrente continua completati possono richiedere misurazioni della resistenza dei collegamenti, verifiche dielettriche e prove di aumento della temperatura.
Queste prove eseguite sugli assemblaggi finali sono distinte dai criteri di accettazione applicabili ai conduttori nudi ottenuti mediante laminazione.
Problemi comuni e azioni correttive
| Problema | Possibile causa | Verifica consigliata |
|---|---|---|
| Variazioni dello spessore | Instabilità della luce tra i cilindri o delle condizioni termiche | Verificare la regolazione dei cilindri e le condizioni operative |
| Variazioni della larghezza | Allargamento laterale non controllato | Riesaminare la riduzione per passata e il sistema di guida del filo |
| Cricche sui bordi | Deformazione eccessiva o stato metallurgico non idoneo | Rivedere il programma delle passate e il trattamento di ricottura |
| Graffi superficiali | Utensili danneggiati o contatto durante la movimentazione | Ispezionare cilindri, guide e superfici di trasporto |
| Surriscaldamento dei collegamenti | Resistenza di contatto eccessiva | Verificare la progettazione dei collegamenti e le condizioni di assemblaggio |
| Danneggiamento dell’isolamento | Bave o spigoli vivi | Migliorare la finitura dei bordi e i controlli |
8. Domande frequenti (FAQ)
I conduttori piatti in rame sono sempre migliori dei cavi tondi?
No. La geometria piatta può facilitare configurazioni compatte e offrire ampie superfici di contatto. Tuttavia, le esigenze di flessibilità, il percorso dei cavi, le vibrazioni, l’isolamento e le condizioni di installazione possono rendere preferibili conduttori tondi o multifilari.
Un conduttore più largo può trasportare automaticamente una corrente maggiore?
Non necessariamente. L’aumento della larghezza comporta un incremento della sezione trasversale soltanto se lo spessore rimane invariato. Le condizioni termiche, la progettazione dei collegamenti e l’aumento di temperatura consentito continuano a determinare l’idoneità del conduttore per una specifica applicazione.
Un laminatoio per filo può produrre assemblaggi completi di barre collettrici in corrente continua?
No. Un laminatoio adeguatamente progettato può produrre conduttori rettangolari nudi entro i limiti dimensionali e produttivi previsti per la macchina.
Taglio, formatura, giunzione, rivestimento, isolamento e collaudi elettrici sono operazioni separate.
Conclusione
L’affidabilità dei conduttori piatti in rame per sistemi in corrente continua ad alta intensità richiede un’attenta integrazione tra dimensionamento elettrico, progettazione termica, scelta dei materiali e controllo dei processi produttivi.
La costanza della larghezza, dello spessore, della geometria dei bordi e delle condizioni superficiali è particolarmente importante quando il materiale laminato deve essere sottoposto a ulteriori lavorazioni.
Sky Bluer Environmental Technology Co., Ltd. produce impianti di laminazione di precisione per la fabbricazione di conduttori metallici piatti e rettangolari nudi, non assemblaggi completi di barre collettrici per sistemi in corrente continua.
Se stai sviluppando un progetto per la produzione di conduttori piatti in rame, comunicaci il grado di rame, le caratteristiche del materiale in ingresso, la larghezza × spessore desiderati, le tolleranze, le lavorazioni successive e la capacità produttiva richiesta.
Il nostro team di ingegneri esaminerà le tue esigenze per valutare se una soluzione di laminazione di precisione sia adatta al tuo processo produttivo.