Introduzione: la laminazione di precisione è fondamentale per la qualità del filo medicale
Nell’intera catena produttiva del filo piatto e del filo profilato destinati alle applicazioni medicali, la fusione sotto vuoto determina principalmente la purezza del materiale, mentre la laminazione a freddo di precisione influisce direttamente sulla precisione dimensionale finale, sulla planarità, sulla qualità superficiale e sulla stabilità meccanica del filo finito.
I processi convenzionali di laminazione industriale sono progettati principalmente per soddisfare i requisiti generali dei fili metallici e non sempre sono in grado di rispondere alle severe esigenze di determinate applicazioni medicali ad alta precisione.
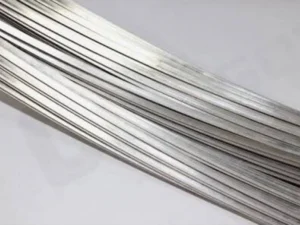
Il filo piatto medicale può richiedere tolleranze estremamente ristrette su spessore e larghezza, elevata rettilineità, superfici prive di evidenti segni di laminazione, una microstruttura controllata e proprietà meccaniche stabili. Il raggiungimento di questi requisiti dipende da tecnologie professionali di laminazione di precisione e da attrezzature specificamente configurate in base alle caratteristiche del materiale e del prodotto.
Come una delle pagine principali del cluster tematico dedicato alla produzione di fili medicali, questo articolo analizza in dettaglio il principio di laminazione, la configurazione dei parametri di processo, la struttura delle principali attrezzature, i punti chiave del controllo qualità e le soluzioni ai difetti di laminazione più comuni.
Vengono inoltre presentati i vantaggi tecnici del sistema di laminazione di precisione Sky Bluer e la sua integrazione con la soluzione completa descritta nella pillar page: Medical Wire Manufacturing Guide: From Melting to Precision Flat Wire Production.
Differenze tra laminazione di grado medicale e laminazione industriale convenzionale
Esistono differenze significative tra la laminazione di fili per applicazioni medicali e la laminazione convenzionale dei fili metallici in termini di precisione delle attrezzature, strategia di deformazione e controllo della qualità.
Tolleranze dimensionali
Laminazione industriale convenzionale: generalmente circa ±0,02–±0,05 mm, a seconda del prodotto e del processo.
Laminazione medicale di precisione: per determinate specifiche e con una configurazione adeguata, è possibile progettare il processo con obiettivi di tolleranza fino a ±0,002 mm. Per applicazioni di ultra-precisione appositamente sviluppate possono essere considerati anche obiettivi fino a ±0,001 mm.
Planarità e rettilineità
Filo industriale convenzionale: i requisiti possono variare notevolmente a seconda dell’applicazione.
Filo medicale di precisione: determinate applicazioni possono richiedere una rettilineità fino a ≤0,3 mm/m.
Qualità superficiale
Filo industriale convenzionale: lievi segni di laminazione possono essere accettabili a seconda dell’applicazione.
Filo medicale: in funzione dell’utilizzo finale, può essere richiesta una superficie estremamente liscia e controllata, priva di graffi, bave, contaminazioni e ossidazioni dannose.
Strategia di deformazione
Laminazione convenzionale: possono essere utilizzate riduzioni maggiori per passaggio al fine di aumentare la produttività.
Laminazione medicale di precisione: generalmente vengono utilizzati più passaggi con riduzioni controllate per limitare l’eccessivo incrudimento, ridurre il rischio di cricche e migliorare la stabilità del processo.
Sistema di controllo
Laminazione convenzionale: può utilizzare regolazioni manuali o parametri di processo relativamente fissi.
Laminazione medicale di precisione: può integrare misurazione dimensionale online, regolazione servo ad anello chiuso e compensazione automatica delle variazioni termiche.
Processo principale di laminazione di precisione del filo piatto medicale
La produzione di filo piatto medicale può utilizzare un processo standardizzato di laminazione a freddo in più passaggi.
La riduzione progressiva consente di controllare meglio la deformazione del materiale e contribuisce a mantenere stabili le sue caratteristiche geometriche e meccaniche.
Flusso del processo di laminazione:
Controllo del filo tondo qualificato
→ Calibrazione della tensione
→ Prima passata di micro-laminazione
→ Controllo intermedio di dimensioni e planarità
→ Laminazione progressiva multi-passaggio
→ Calibratura finale di precisione
→ Distensione dopo la laminazione
→ Ispezione superficiale
→ Uscita del filo finito
Controllo del materiale in ingresso e stabilizzazione della tensione
Prima della laminazione, il filo tondo viene attentamente controllato per verificarne diametro, rotondità ed eventuali difetti superficiali.
La linea di laminazione può essere dotata di un sistema servo a tensione costante per mantenere un’alimentazione uniforme e una tensione stabile durante l’intero processo.
Un controllo preciso della tensione aiuta a ridurre:
- Bordi ondulati
- Variazioni di spessore
- Deviazioni dimensionali
- Instabilità nella guida del filo
- Irregolarità durante il successivo avvolgimento
Laminazione progressiva multi-passaggio a microdeformazione
Questa rappresenta una delle fasi fondamentali della laminazione dei fili medicali.
Sky Bluer utilizza sequenze di laminazione personalizzate, distribuendo la riduzione totale richiesta tra più passaggi in funzione del materiale, delle dimensioni di ingresso e di uscita e delle proprietà meccaniche richieste.
La deformazione di ogni singola passata viene mantenuta entro un intervallo controllato per limitare i rischi associati a una compressione eccessiva, come formazione di cricche, eccessivo incrudimento o instabilità microstrutturale.
Per leghe medicali difficili da lavorare, come le leghe di titanio e il Nitinol, è possibile utilizzare un numero maggiore di passaggi con riduzioni individuali più contenute per ottenere una formatura più stabile.
Misurazione in tempo reale e regolazione dimensionale ad anello chiuso
Durante la laminazione continua, l’aumento della temperatura dell’attrezzatura, le variazioni di tensione e la progressiva usura dei rulli possono provocare piccole deviazioni dimensionali.
Il laminatoio di precisione può essere dotato di moduli di misurazione laser ad alta precisione per monitorare le dimensioni del filo durante la produzione.
I dati rilevati vengono trasmessi al sistema di controllo, consentendo di regolare i relativi parametri e compensare le piccole deviazioni del processo.
Questa regolazione dinamica ad anello chiuso contribuisce a mantenere una maggiore uniformità dimensionale lungo l’intera bobina.
Calibratura finale di precisione e distensione
Dopo la laminazione a freddo, nel filo piatto possono rimanere tensioni residue generate durante la deformazione.
Una calibratura finale di precisione combinata con un adeguato trattamento di distensione a bassa temperatura può migliorare la stabilità geometrica del prodotto.
Per determinate specifiche, la linea può essere progettata con un obiettivo di rettilineità fino a ≤0,3 mm/m, in funzione del materiale, delle dimensioni del filo e dei requisiti del prodotto finale.
Struttura e vantaggi del laminatoio di precisione per filo medicale
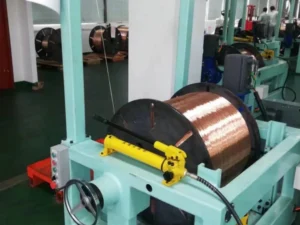
I sistemi Precision Rolling Mill e Micro Precision Rolling Mill sviluppati da Sky Bluer possono essere configurati specificamente per le caratteristiche dei fili medicali e di altri fili speciali ad alta precisione.
Struttura integrata ad alta rigidità
Una struttura macchina ad alta rigidità contribuisce a ridurre le vibrazioni e le microdeformazioni meccaniche durante la laminazione.
La stabilità strutturale è particolarmente importante quando si lavora con tolleranze dimensionali estremamente ristrette e durante lunghi cicli di produzione.
Per linee progettate con un obiettivo di tolleranza fino a ±0,002 mm, la rigidità della struttura, la precisione dei cuscinetti, la qualità dei rulli, il controllo termico e il sistema di misurazione devono lavorare in modo coordinato.
Per ulteriori informazioni, consultare: How to Achieve ±0.002 mm Tolerance in Medical Rectangular Wire Manufacturing.

Rulli di precisione in carburo di tungsteno
Per applicazioni appropriate possono essere utilizzati rulli in carburo di tungsteno ad alta durezza e resistenza all’usura.
I principali vantaggi comprendono:
- Elevata resistenza all’usura
- Buona stabilità dimensionale
- Eccellente qualità superficiale dei rulli
- Lunga durata nelle applicazioni appropriate
- Maggiore uniformità durante la produzione continua
Una superficie del rullo correttamente rifinita contribuisce inoltre a ridurre i segni di laminazione e i difetti superficiali sul filo finito.
Sistema automatico di compensazione termica
Durante lunghi cicli produttivi, rulli, cuscinetti, struttura della macchina e altri componenti possono subire variazioni termiche.
Queste variazioni di temperatura possono modificare leggermente la distanza tra i rulli e provocare conseguenti variazioni dimensionali nel prodotto.
Un sistema automatico di compensazione termica può monitorare le variazioni rilevanti e correggere i parametri del processo per ridurre la deriva dimensionale provocata dalla temperatura.
Controllo servo ad anello chiuso
I sistemi servo ad alta precisione consentono di regolare in modo controllato la posizione e la distanza tra i rulli.
In combinazione con sistemi di misurazione dimensionale online, possono effettuare correzioni automatiche durante la produzione e migliorare l’uniformità dimensionale del filo finito.
Questa tecnologia è particolarmente importante per la laminazione di precisione di fili medicali di piccole dimensioni e di leghe difficili da formare.
Parametri di processo per le principali leghe di filo medicale
Filo piatto in acciaio inossidabile 316LVM / 304V
Una configurazione tipica può comprendere:
- 6–8 passaggi di laminazione
- Riduzione controllata per ogni passaggio
- Circa 8%–12% di deformazione per passaggio, in funzione delle condizioni effettive del materiale
- Obiettivo di tolleranza finale fino a ±0,002 mm per determinate specifiche
Filo piatto in titanio Grade 2 / Grade 5
Una possibile configurazione comprende:
- 8–10 passaggi di laminazione
- Laminazione stabile a velocità controllata
- Circa 6%–10% di riduzione per passaggio in base allo stato del materiale
- Attento controllo della temperatura e dell’ossidazione
- Trattamenti termici intermedi quando necessari
Filo in Nitinol
La lavorazione può richiedere:
- 10–12 passaggi di laminazione fine
- Microdeformazione controllata
- Riduzioni contenute per ogni passaggio
- Trattamenti termici intermedi accuratamente progettati
Il processo deve essere adattato alle proprietà funzionali richieste al prodotto finale in Nitinol.
Filo in MP35N / lega Co-Cr
A causa dell’elevata resistenza e durezza di questi materiali, possono essere necessari:
- Laminazione progressiva multi-passaggio
- Laminatoi ad alta rigidità
- Controllo preciso del carico e della distanza tra i rulli
- Sequenze di deformazione ottimizzate
- Trattamenti intermedi quando necessari
Difetti comuni di laminazione e soluzioni professionali
Bordi ondulati e spessore non uniforme
Possibili cause:
- Tensione instabile
- Distanza non uniforme tra i rulli
- Errato parallelismo dei rulli
- Distribuzione non corretta della deformazione
Soluzione: calibrare il sistema a tensione costante, verificare il parallelismo dei rulli, ottimizzare la sequenza di laminazione e attivare la regolazione ad anello chiuso quando necessario.
Graffi superficiali e segni di laminazione
Possibili cause:
- Usura dei rulli
- Presenza di particelle estranee
- Qualità superficiale insufficiente dei rulli
- Contaminazione del sistema di guida
Soluzione: eseguire regolarmente la manutenzione e la finitura dei rulli, mantenere pulito l’ambiente produttivo e integrare, se necessario, un dispositivo online per la pulizia della superficie del filo.
Cricche e bave sui bordi
Possibili cause:
- Riduzione eccessiva in un singolo passaggio
- Eccessivo incrudimento
- Duttilità insufficiente del materiale
- Sequenza di laminazione non corretta
Soluzione: aumentare il numero di passaggi, ridurre la deformazione per singola passata e integrare trattamenti intermedi di ricottura o distensione in funzione delle caratteristiche del materiale.
FAQ sulla laminazione di precisione del filo piatto medicale
D1: Perché i fili medicali richiedono una laminazione multi-passaggio a bassa deformazione invece di una forte riduzione in pochi passaggi?
R: Una riduzione eccessiva in una singola passata può aumentare significativamente l’incrudimento, le tensioni residue e il rischio di difetti superficiali o cricche. Distribuendo la deformazione totale su più passaggi è possibile controllare meglio il processo e ottenere una maggiore stabilità dimensionale e meccanica.
D2: Come fa il laminatoio a mantenere tolleranze stabili durante la produzione in serie?
R: Il sistema può combinare misurazione laser in tempo reale, regolazione servo ad anello chiuso e compensazione termica. I dati di misurazione consentono di correggere automaticamente le piccole deviazioni del processo e migliorare l’uniformità dimensionale lungo l’intera bobina e tra diversi lotti di produzione.
D3: Qual è lo spessore minimo che può essere lavorato da un laminatoio medicale?
R: Per applicazioni specifiche possono essere sviluppati sistemi di micro-laminazione destinati alla produzione di fili piatti estremamente sottili, con spessori target di circa 0,01 mm. La capacità effettiva dipende dal materiale, dalla larghezza, dallo spessore di ingresso, dal rapporto larghezza/spessore, dalla velocità di produzione e dalle tolleranze richieste.
D4: Un singolo laminatoio può lavorare più leghe medicali?
R: Sì. Una piattaforma di laminazione di precisione opportunamente configurata può utilizzare diverse ricette di processo per acciaio inossidabile, leghe di titanio, Nitinol e leghe cobalto-cromo. Tuttavia, rulli, sequenze di riduzione, velocità e trattamenti termici devono essere adattati alle caratteristiche di ciascun materiale.
D5: Quale rettilineità può raggiungere il filo piatto medicale dopo la laminazione?
R: Per determinate dimensioni e configurazioni della linea, il sistema può essere progettato per raggiungere una rettilineità fino a ≤0,3 mm/m. Il valore finale deve essere verificato in funzione delle specifiche del prodotto, del materiale e del metodo di misurazione utilizzato.
Attrezzature consigliate per la laminazione di precisione
Le principali attrezzature consigliate comprendono:
- Laminatoio multi-stand di ultra-precisione Sky Bluer
- Micro Precision Rolling Mill
- Macchina per laminazione e appiattimento del filo
- Sistema servo per il controllo della tensione
- Sistema laser per la misurazione dimensionale online
- Sistema di calibratura e raddrizzatura di precisione
- Sistema di avvolgimento di precisione
Questa serie di attrezzature può essere configurata specificamente per la produzione di fili medicali e di altri fili speciali ad alta precisione, combinando elevata rigidità strutturale, controllo intelligente ad anello chiuso e parametri di laminazione adattati alle diverse leghe.
Il sistema può essere integrato in una linea produttiva completa, dalla preparazione e dal trattamento termico del materiale fino alla laminazione di precisione, alla misurazione dimensionale online e all’avvolgimento controllato del filo finito.
Sky Bluer Environmental Technology Co., Ltd. sviluppa soluzioni personalizzate di laminazione di precisione in funzione del materiale, del diametro di ingresso, delle dimensioni finali, delle tolleranze richieste e della capacità produttiva desiderata.
Inviateci il materiale, il diametro di ingresso, la larghezza e lo spessore finali e le tolleranze richieste per ricevere parametri di laminazione personalizzati e un’offerta per l’attrezzatura più adatta.