Introduzione
La tecnologia degli avvolgimenti Hairpin è diventata una soluzione ampiamente utilizzata nei motori elettrici di nuova generazione per veicoli elettrici, grazie all’elevato fattore di riempimento delle cave, all’efficiente trasferimento termico e alla compatibilità con sistemi di saldatura laser completamente automatizzati. Rispetto al tradizionale filo tondo per avvolgimenti, i conduttori Hairpin richiedono una geometria rettangolare controllata con elevata precisione e un comportamento meccanico altamente ripetibile durante la formatura.
Nei motori EV ad alta velocità, che operano tipicamente tra 12.000 e 25.000 giri/min, la stabilità geometrica del conduttore influisce direttamente sulle perdite in corrente alternata, sulla distribuzione termica e sul comportamento elettromagnetico dei sistemi alimentati da inverter. Anche piccole deviazioni dello spessore o del raggio degli spigoli possono causare una distribuzione non uniforme della densità di corrente, surriscaldamenti localizzati e instabilità della saldatura durante l’assemblaggio dello statore.
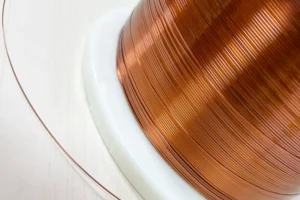
La produzione del filo Hairpin inizia quindi a monte con la laminazione di precisione del rame ad alta purezza fino a ottenere un profilo rettangolare, seguita da ricottura controllata, trattamento superficiale e preparazione del conduttore per le successive linee automatiche di formatura.
Requisiti elettrici e meccanici del filo Hairpin
La progettazione dei motori per veicoli elettrici richiede un equilibrio tra conducibilità elettrica, formabilità meccanica e compatibilità con la saldatura laser.
Gradi di rame
Gradi di rame comunemente utilizzati:
- C11000, rame ETP
- C10200, rame OFHC per motori EV ad alte prestazioni
Prestazioni elettriche
- Conducibilità: ≥ 101% IACS
- Stabilità della resistività: variazione < ±1,5% lungo la bobina
Intervallo delle proprietà meccaniche
I conduttori Hairpin devono mantenere un comportamento di deformazione stabile durante le operazioni di piegatura con raggi ridotti.
- Resistenza alla trazione: 220–360 MPa dopo la laminazione
- Allungamento: 10–25%, con un equilibrio tra duttilità e rigidità
- Controllo del limite di snervamento: fondamentale per mantenere costante il ritorno elastico
- Indice di incrudimento: deve essere controllato con precisione per garantire la ripetibilità della formatura
Intervalli tipici della sezione trasversale
| Spessore (mm) | Larghezza (mm) | Applicazione |
|---|---|---|
| 0,8–2,5 | 2–10 | Avvolgimenti statorici standard per motori EV |
| 1,0–3,0 | 4–12 | Motori ad alta coppia / SUV |
| 0,6–1,5 | 2–6 | Motori compatti ad alta velocità |
Requisiti di superficie e qualità
- Difetti superficiali: requisiti molto severi nei confronti dei micrograffi, soprattutto nelle zone destinate alla saldatura laser
- Rugosità superficiale: Ra ≤ 0,3–0,5 μm
- Condizione degli spigoli: assenza di bave e microraggio controllato
- Spessore dello strato di ossido: da ridurre al minimo per garantire la stabilità del processo di saldatura
Questi parametri influiscono direttamente sulla stabilità della penetrazione durante la saldatura laser e sulla resistenza elettrica delle giunzioni saldate.
Processo di produzione del filo Hairpin
La produzione dei conduttori Hairpin avviene attraverso un processo continuo multistadio che richiede un controllo preciso dei parametri di lavorazione.
Sequenza di produzione standard
- Trafilatura iniziale della vergella di rame per il controllo primario del diametro
- Ricottura intermedia per il ripristino della struttura del grano
- Laminazione piana multipassaggio fino all’ottenimento del profilo rettangolare
- Laminazione per la correzione del raggio degli spigoli
- Passaggio finale di calibratura di precisione
- Pulizia superficiale e microlucidatura
- Pre-rivestimento isolante opzionale con strato base di smalto
- Avvolgimento di precisione per l’alimentazione della linea automatica di formatura
Logica di integrazione del processo
Rispetto ai conduttori utilizzati in determinate applicazioni per trasformatori, il filo Hairpin destinato ai motori EV richiede:
- Maggiore ripetibilità geometrica
- Minore variazione del ritorno elastico
- Elevata uniformità tra i diversi lotti di produzione
- Compatibilità con sistemi di formatura completamente automatizzati
Coordinamento termomeccanico
I processi di ricottura e laminazione devono essere accuratamente coordinati.
Temperatura di ricottura indicativa: 350–600 °C, in funzione del grado di riduzione.
La ricristallizzazione controllata consente di ottenere una granulometria più uniforme.
È necessario evitare una ricottura eccessiva, poiché un materiale troppo morbido può ridurre la stabilità durante la formatura. Al contrario, una ricottura insufficiente può aumentare il ritorno elastico durante la piegatura.
Principali sfide tecniche nella laminazione del filo Hairpin
La produzione di conduttori per motori EV presenta requisiti particolarmente elevati a causa delle successive operazioni dinamiche di formatura.
Variazione del ritorno elastico durante la piegatura
Una distribuzione non uniforme del limite di snervamento può provocare variazioni del ritorno elastico dopo la piegatura.
Questo può causare deviazioni dalla geometria Hairpin richiesta nelle linee automatiche di formatura.
Formazione di microcricche dopo elevate riduzioni
Quando le sollecitazioni di laminazione sono eccessive, possono formarsi microcricche, soprattutto in corrispondenza degli spigoli del conduttore.
Questi difetti possono influire negativamente sulla resistenza a fatica durante i cicli di vibrazione.
Spigoli troppo vivi e rischio di danneggiamento dell’isolamento
Spigoli eccessivamente vivi possono compromettere l’integrità del rivestimento smaltato.
Nei sistemi EV ad alta tensione, questo fenomeno può aumentare il rischio di deterioramento dell’isolamento e di scariche parziali.
Durezza non uniforme sulla larghezza
Differenze di durezza lungo la larghezza del conduttore possono determinare angoli di piegatura non uniformi.
Ciò può provocare problemi di allineamento durante l’inserimento e l’assemblaggio dei conduttori nelle cave dello statore.
Contaminazione superficiale e instabilità della saldatura
Residui di olio o strati di ossido possono modificare l’interazione tra il fascio laser e la superficie del rame.
Di conseguenza, possono formarsi giunti saldati deboli o caratterizzati da porosità.
Sistema di controllo della laminazione di precisione
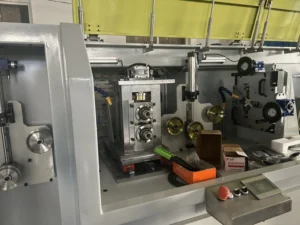
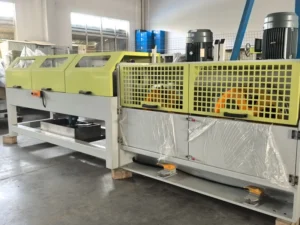
Le moderne linee di laminazione del filo Hairpin per motori EV integrano sistemi di controllo a circuito chiuso su più livelli per garantire un’elevata ripetibilità del processo.
Architettura di controllo della laminazione multistadio
- Controllo differenziale della velocità tra i diversi gruppi di rulli
- Compensazione dinamica della luce tra i rulli con precisione micrometrica
- Sistema adattivo di bilanciamento del carico
- Monitoraggio della deformazione in tempo reale
Circuito di controllo della durezza HV
- Monitoraggio in linea della durezza dopo i passaggi critici
- Regolazione automatica del rapporto di riduzione
- Controllo della costanza del comportamento di formatura tra le diverse bobine
Tecnologia di condizionamento degli spigoli
- Laminazione controllata per arrotondare e condizionare gli spigoli
- Controllo preciso della formazione del microraggio
- Eliminazione delle bave mediante un flusso di deformazione controllato
Ottimizzazione della ricristallizzazione
- Cicli di ricottura controllati integrati nella linea di laminazione
- Omogeneizzazione della dimensione dei grani sull’intera sezione trasversale
- Riduzione del comportamento anisotropo durante la deformazione
Obiettivi critici di tolleranza
| Parametro | Valore target |
|---|---|
| Deviazione dello spessore | ≤ ±0,003 mm |
| Deviazione della larghezza | ≤ ±0,01 mm |
| Variazione della durezza | ≤ ±5 HV |
| Deviazione del raggio degli spigoli | ≤ ±0,02 mm |
Questi valori devono essere considerati obiettivi tecnici di riferimento. Le tolleranze effettivamente raggiungibili dipendono dal materiale in ingresso, dalle dimensioni del conduttore, dal grado di riduzione, dalle proprietà meccaniche richieste e dalla configurazione della linea di produzione.
Vantaggi nelle applicazioni per motori EV
La produzione di filo Hairpin mediante laminazione di precisione può migliorare sia le caratteristiche del conduttore sia la stabilità dei successivi processi produttivi.
Miglioramento delle prestazioni elettriche
- Riduzione delle perdite in corrente alternata durante il funzionamento ad alta frequenza
- Distribuzione più uniforme della corrente
- Riduzione dei punti caldi localizzati nelle cave dello statore
Vantaggi per la gestione termica
- Miglioramento del percorso di conduzione termica
- Maggiore dissipazione del calore dall’avvolgimento alla carcassa del motore
- Riduzione dell’invecchiamento termico del sistema di isolamento
Vantaggi per la produzione e l’automazione
- Maggiore stabilità del processo di saldatura laser
- Elevata compatibilità con sistemi robotizzati di formatura
- Riduzione dell’accumulo delle deviazioni dimensionali durante l’assemblaggio
Prestazioni del motore
- Incremento del fattore di riempimento delle cave: +15–20%
- Potenziale aumento della densità di coppia
- Miglioramento dell’efficienza durante il funzionamento ad alta velocità
- Possibilità di ridurre le perdite nel rame nei sistemi alimentati da inverter
Applicazioni del filo Hairpin nel settore dei veicoli elettrici
Il filo Hairpin viene utilizzato in numerosi sistemi moderni di elettrificazione:
- Motori di trazione per veicoli elettrici a batteria (BEV)
- Motori di propulsione per veicoli elettrici ibridi (HEV)
- Sistemi e-Axle integrati ad alta velocità
- Sistemi di propulsione per veicoli commerciali elettrici
- Servomotori industriali ad alta efficienza
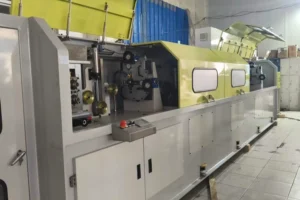
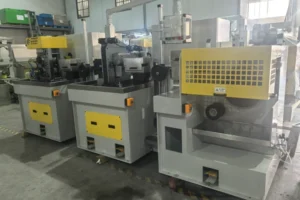
Linee di produzione di filo Hairpin per motori EV
La produzione di filo Hairpin per motori elettrici rappresenta una delle applicazioni tecnicamente più impegnative nella fabbricazione di precisione dei conduttori rettangolari in rame.
La combinazione di tecnologie di laminazione ad alta precisione, controllo metallurgico del materiale e monitoraggio digitale in tempo reale consente di produrre conduttori rettangolari con elevata stabilità dimensionale e proprietà meccaniche ripetibili, adatti ai processi automatizzati di formatura, avvolgimento e saldatura laser.
Con l’evoluzione dei motori per veicoli elettrici verso densità di potenza e velocità di rotazione sempre più elevate, aumentano anche i requisiti relativi alle tolleranze dimensionali, all’integrità superficiale, al raggio degli spigoli e alla stabilità durante la formatura. I laminatoi di precisione svolgono quindi un ruolo centrale nella produzione di conduttori in rame per i sistemi di trazione elettrica di nuova generazione.
Sky Bluer Environmental Technology Co., Ltd. sviluppa soluzioni di laminazione di precisione e linee di produzione per filo Hairpin e conduttori rettangolari in rame destinati ai motori elettrici. La configurazione della linea può essere personalizzata in funzione del grado di rame, delle dimensioni in ingresso e in uscita, della sezione rettangolare richiesta, delle tolleranze, delle proprietà meccaniche, della velocità di produzione e dei successivi processi di formatura, isolamento e saldatura, con l’obiettivo di mantenere una produzione stabile e una qualità uniforme del conduttore.