Introduzione
Il filo smaltato è un conduttore isolato fondamentale nella produzione di apparecchiature elettriche ed elettroniche e viene utilizzato principalmente in due forme: filo piatto smaltato e filo tondo smaltato. Le diverse geometrie della sezione trasversale determinano importanti differenze in termini di prestazioni, campi di applicazione e processi produttivi. Comprendere queste differenze aiuta i produttori a scegliere il tipo di filo più adatto per motori, trasformatori, generatori e altri componenti di avvolgimento. Questo articolo analizza le principali differenze, le applicazioni tipiche e i processi produttivi fondamentali, con particolare attenzione a come le tecniche di produzione influenzano la qualità finale del filo.
Principali differenze tra filo smaltato piatto e filo smaltato tondo
Differenze strutturali e dimensionali
La differenza fondamentale riguarda la forma della sezione trasversale:
- Filo tondo smaltato: presenta una sezione circolare uniforme, con diametri che vanno da 0,01 mm per i fili ultrafini fino a 5,0 mm per le sezioni più grandi. La sua geometria simmetrica garantisce proprietà meccaniche ed elettriche uniformi in tutte le direzioni.
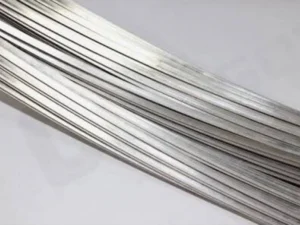
- Filo piatto smaltato: presenta una sezione rettangolare o quadrata, con spessori compresi tra 0,3 e 10,0 mm e larghezze da 1,0 a 22,0 mm. Il rapporto larghezza/spessore può essere personalizzato da 2:1 a 50:1 per adattarsi alle specifiche esigenze di avvolgimento.
Differenze nelle prestazioni
| Parametro prestazionale | Filo tondo smaltato | Filo piatto smaltato |
|---|---|---|
| Fattore di riempimento della cava | Circa 70% (presenza di spazi tra le spire) | Oltre 90% (avvolgimento compatto con spazi minimi) |
| Dissipazione del calore | Standard (superficie di contatto inferiore) | Superiore (maggiore superficie di contatto con i nuclei) |
| Flessibilità | Elevata (facile da avvolgere manualmente o automaticamente) | Bassa (più rigido e richiede una movimentazione precisa) |
| Capacità di conduzione della corrente | Moderata | Dal 20% al 50% superiore rispetto al filo tondo con la stessa sezione trasversale |
Vantaggi specifici in base all’applicazione
- Filo tondo smaltato: ideale per dispositivi di bassa e media potenza, come motori per impieghi generali, piccoli trasformatori, sistemi UPS ed elettronica di consumo. Il costo contenuto e l’elevata flessibilità lo rendono particolarmente adatto alla produzione in grandi volumi e alle applicazioni sensibili ai costi.
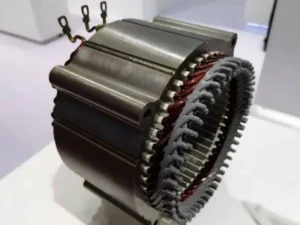
- Filo piatto smaltato: ottimizzato per applicazioni ad alta potenza, compatte e ad alta efficienza, tra cui motori di trazione per veicoli a nuova energia, trasformatori ad alta frequenza, inverter fotovoltaici e generatori industriali. Consente di ottenere una maggiore densità di potenza e di ridurre le perdite energetiche nei progetti con spazi disponibili limitati.
Applicazioni comuni del filo smaltato piatto e tondo
Applicazioni del filo tondo smaltato
Apparecchiature elettriche generiche: elettrodomestici, piccoli motori e trasformatori a bassa tensione.
Elettronica di consumo: induttori, bobine e componenti di avvolgimento utilizzati in altoparlanti, caricabatterie e alimentatori.
Dispositivi a bassa frequenza: trasformatori di potenza a 50/60 Hz e avvolgimenti tradizionali degli statori dei motori.
Applicazioni del filo piatto smaltato
Veicoli a nuova energia: motori di trazione, sistemi di gestione della batteria e componenti per la distribuzione ad alta tensione.
Elettronica di potenza: trasformatori ad alta frequenza, convertitori DC-DC e avvolgimenti per inverter.
Motori industriali ad alta efficienza: motori ad efficienza premium IE4/IE5 e avvolgimenti di generatori di grandi dimensioni.
Energie rinnovabili: generatori per turbine eoliche e bobine per inverter fotovoltaici.
Processo di produzione: filo smaltato piatto vs. tondo
Sebbene entrambi i tipi di filo condividano le principali fasi produttive — formatura del conduttore, ricottura, smaltatura e polimerizzazione — i rispettivi processi di formatura del conduttore sono notevolmente differenti. Questa rappresenta la principale differenza di processo che determina le caratteristiche specifiche dei due tipi di filo.
Processo di produzione del filo tondo smaltato
- Trafilatura: vergelle di rame o alluminio ad elevata purezza, con diametro di 8–10 mm, vengono trafilate attraverso una serie di filiere in diamante o carburo di dimensioni progressivamente inferiori. Questo processo di deformazione a freddo riduce il diametro fino alla dimensione finale richiesta, compresa tra 0,01 e 5,0 mm, aumentando contemporaneamente la lunghezza del filo.
- Ricottura: il filo trafilato a freddo viene riscaldato a 300–500 °C per eliminare le tensioni interne, ammorbidire il conduttore e ripristinarne la conducibilità e la flessibilità.
- Smaltatura: una vernice isolante, come poliestere, poliammide o poliestere-imide, viene applicata mediante feltri o filiere. Vengono depositati da 6 a 20 strati sottili per ottenere lo spessore di isolamento richiesto.
- Polimerizzazione e raffreddamento: ogni strato di smalto viene polimerizzato in forno a 250–300 °C per far evaporare i solventi e polimerizzare la resina. Successivamente, il filo viene raffreddato a una temperatura inferiore a 100 °C prima del ciclo di rivestimento successivo.
- Lubrificazione e avvolgimento: viene applicato un lubrificante protettivo per ridurre l’attrito durante l’avvolgimento, quindi il filo finito viene avvolto su bobine per il confezionamento.
Processo di produzione del filo piatto smaltato
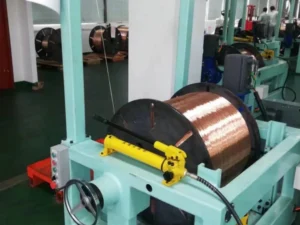
- La differenza fondamentale riguarda la formatura del conduttore: per ottenere una sezione rettangolare, il filo piatto utilizza la laminazione di precisione anziché la trafilatura attraverso più filiere.
- Preparazione della vergella e pre-trafilatura: le vergelle di rame o alluminio vengono pre-trafilate fino a ottenere un filo tondo di dimensione intermedia, ad esempio con un diametro di 2–5 mm, adatto al successivo processo di laminazione.
- Laminazione di precisione: il filo pre-trafilato passa attraverso laminatoi dotati di coppie di rulli cilindrici. I rulli comprimono e formano il filo tondo trasformandolo in un profilo rettangolare con dimensioni precise di spessore, larghezza e raggio degli angoli (R). Più passaggi di laminazione garantiscono una precisione dimensionale di ±1 μm e una sezione trasversale uniforme.
- Ricottura: analogamente al filo tondo, questa fase elimina le tensioni generate durante la laminazione e ammorbidisce il conduttore piatto.
- Smaltatura e polimerizzazione: il processo è simile a quello del filo tondo, ma vengono utilizzate filiere specifiche per applicare uniformemente l’isolamento sulle superfici rettangolari. Per le applicazioni ad alta potenza vengono spesso impiegate vernici per alte temperature (180–220 °C).
- Finitura: comprende raffreddamento, lubrificazione e avvolgimento, prestando particolare attenzione alla protezione del profilo piatto da piegature, deformazioni o graffi.
Perché il processo produttivo influisce sulla qualità finale del filo
La precisione dimensionale è uno degli elementi fondamentali per le prestazioni del filo smaltato. Nel filo piatto, la laminazione di precisione consente di mantenere costanti lo spessore e la larghezza, con una tolleranza di ±1 μm, migliorando direttamente il fattore di riempimento della cava, che può superare il 90%, e l’uniformità dell’avvolgimento. Nel filo tondo, invece, la costanza del diametro dipende dalla precisione delle filiere durante la trafilatura, requisito essenziale per garantire prestazioni elettriche affidabili.
L’integrità dell’isolamento è fondamentale per resistere alle sollecitazioni elettriche presenti nei motori e nei trasformatori. Viene ottenuta attraverso la smaltatura multistrato e un controllo preciso della polimerizzazione, che consente di eliminare microfori e punti deboli nello strato isolante. Nel caso del filo piatto vengono inoltre utilizzate filiere specifiche per garantire un rivestimento uniforme sulle superfici rettangolari.
Anche i parametri di ricottura, in particolare temperatura e durata, determinano le proprietà meccaniche finali. Nel filo tondo, la ricottura permette di ottenere la flessibilità ottimale per facilitare l’avvolgimento manuale o automatico. Nel filo piatto, invece, il processo deve garantire un equilibrio adeguato tra rigidità e resistenza strutturale, evitando la formazione di cricche o danni all’isolamento durante le operazioni di avvolgimento di precisione destinate alle applicazioni ad alta potenza.
Conclusione
Il filo smaltato piatto e il filo smaltato tondo rispondono a esigenze produttive differenti. La geometria della sezione trasversale e i rispettivi processi di produzione — laminazione di precisione per il filo piatto e trafilatura attraverso più filiere per il filo tondo — determinano le loro specifiche caratteristiche prestazionali. Il filo tondo si distingue nelle applicazioni flessibili, economiche e ad alto volume produttivo, mentre il filo piatto offre un maggiore fattore di riempimento della cava e una migliore dissipazione termica per applicazioni ad alta potenza, compatte e ad alta efficienza.
Sky Bluer Environmental Technology Co., Ltd. è specializzata in laminatoi per la produzione di filo piatto smaltato e offre attrezzature compatibili con materiali quali acciaio inossidabile, rame, alluminio e relative leghe di diverse qualità. I nostri impianti per filo piatto coprono spessori da 0,3 a 10,0 mm e larghezze da 1,0 a 22,0 mm, con raggi degli angoli personalizzabili, offrendo soluzioni ad alta precisione, stabili ed efficienti per la produzione di filo piatto smaltato.