Le bobine in filo piatto avvolto di costa (Edgewise Wound Flat Wire Coils) sono realizzate utilizzando conduttori a sezione rettangolare piegati lungo il bordo stretto, in modo da ottenere avvolgimenti compatti e con una geometria ripetibile. Trovano impiego in determinati motori elettrici, induttori, reattanze e apparecchiature per la conversione di potenza.
L’avvolgimento di costa non rappresenta una sostituzione diretta dell’avvolgimento tradizionale con filo tondo. Per valutarne l’idoneità è necessario considerare congiuntamente la piegabilità del conduttore, l’isolamento, le dimensioni e le perdite elettriche.
Questa guida illustra i principi di progettazione, le fasi del processo produttivo, i difetti più comuni e il ruolo dei laminatoi di precisione per filo piatto nella preparazione dei conduttori rettangolari in rame.
1. Che cos’è una bobina in filo piatto avvolto di costa?
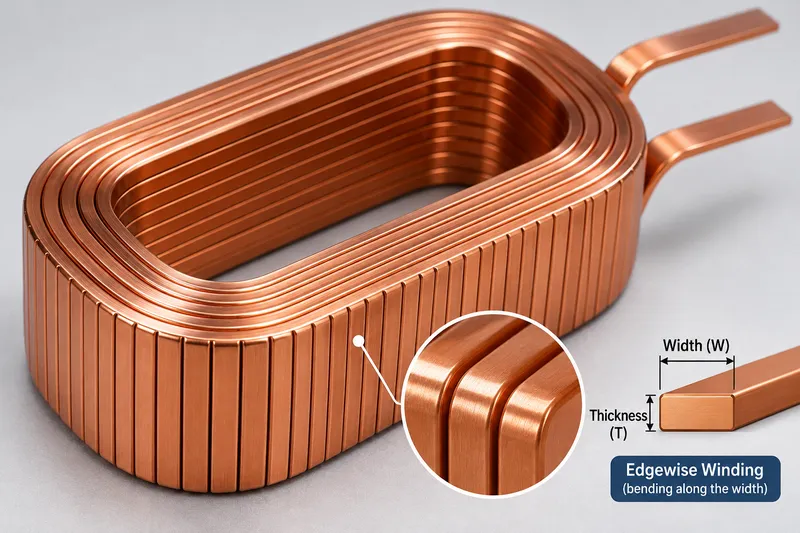
Nell’avvolgimento di costa, un conduttore rettangolare viene piegato nella direzione della sua larghezza, in modo che uno dei bordi stretti sia rivolto verso l’interno di ogni spira. Le superfici larghe del conduttore possono essere disposte una sopra l’altra lungo l’asse della bobina, formando un avvolgimento ordinato e regolare.
Questa tecnica si distingue dalla piegatura di piatto (Flatwise Bending), nella quale il conduttore viene piegato nella direzione del suo spessore. I due metodi richiedono attrezzature di formatura differenti.
Le bobine avvolte di costa possono avere geometrie circolari, ovali o rettangolari. La fattibilità produttiva dipende dalle dimensioni del conduttore, dal raggio di curvatura e dalle caratteristiche dell’isolamento.
2. Requisiti di progettazione per l’avvolgimento di costa
Larghezza, spessore e raggio di curvatura del conduttore
Prima di definire le specifiche delle attrezzature, è necessario stabilire la larghezza del conduttore non isolato (W), lo spessore (T), il raggio di arrotondamento degli spigoli (r) e il raggio interno minimo di avvolgimento.
Il rapporto tra larghezza e spessore influenza il comportamento del materiale durante la formatura. Tuttavia, non esiste un raggio minimo di curvatura universalmente sicuro per tutti i conduttori.
Durante la piegatura di costa, il bordo stretto interno è sottoposto a compressione, mentre quello esterno è soggetto a trazione. Una deformazione eccessiva può provocare instabilità locale, formazione di grinze, cricche sui bordi o alterazioni della sezione trasversale.
Le prove di piegatura devono consentire di determinare un raggio minimo praticabile in funzione del tipo di rame, dello stato metallurgico, delle dimensioni e del rivestimento selezionati.
I limiti di piegatura stabiliti per un determinato conduttore non sono necessariamente applicabili a un altro.
Progettazione elettrica e termica
Per un conduttore con dimensioni nominali di 4,00 × 1,50 mm, l’area teorica della sezione rettangolare è pari a 6,00 mm², prima di applicare la correzione dovuta all’arrotondamento degli spigoli.
L’area effettiva e la resistenza elettrica dipendono dal profilo del conduttore e dalla temperatura.
Alle basse frequenze, la resistenza del conduttore è strettamente correlata alla sezione del rame e alla lunghezza totale.
A frequenze più elevate, l’effetto pelle e l’effetto di prossimità possono aumentare le perdite in corrente alternata.
La sola geometria dell’avvolgimento di costa non garantisce una minore resistenza elettrica né un migliore raffreddamento.
Nell’ambito della progettazione elettromagnetica complessiva, gli ingegneri devono valutare la corrente efficace (RMS), il contenuto armonico, l’aumento di temperatura dell’avvolgimento, la distanza tra le spire, lo spessore dell’isolamento e le possibilità di raffreddamento.
Isolamento e distanze di sicurezza
La maggior parte delle bobine elettriche richiede un conduttore adeguatamente isolato oppure un processo di isolamento preventivamente validato.
La formatura di costa può sottoporre lo smalto isolante o altri rivestimenti a deformazioni significative nelle zone interne ed esterne delle curvature.
È necessario specificare i requisiti di tenuta dielettrica, l’isolamento tra le spire, le distanze superficiali di dispersione e le distanze in aria, nonché i criteri di accettazione relativi agli eventuali danni al rivestimento.
L’integrità dell’isolamento deve essere verificata dopo la piegatura, non soltanto sul conduttore rettilineo prima della lavorazione.
3. Processo produttivo: dal filo piatto di rame alla bobina finita
Un ciclo produttivo rappresentativo comprende le seguenti fasi:
Vergella di rame o filo tondo → Trafilatura (se necessaria) → Laminazione multipassaggio → Finitura dei bordi → Ricottura/Pulizia (secondo necessità) → Isolamento → Avvolgimento di costa → Controllo della bobina
La sequenza effettiva può variare in funzione del materiale, del rivestimento e del metodo di avvolgimento.
Preparazione del conduttore rettangolare
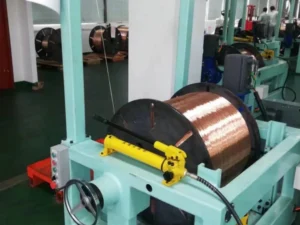
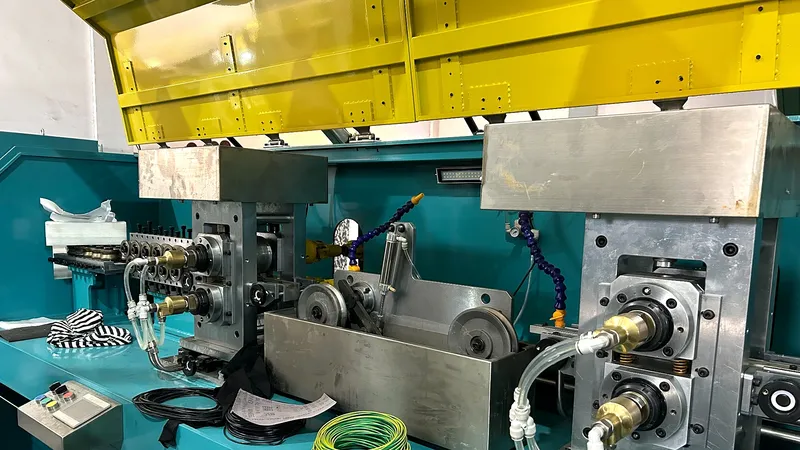
Un laminatoio di precisione per filo piatto consente di produrre conduttori rettangolari in rame non isolato, controllandone larghezza, spessore, raggio di arrotondamento degli spigoli e qualità superficiale.
Tra i principali parametri da controllare nelle lavorazioni a monte rientrano la regolazione della luce tra i cilindri, le riduzioni per passaggio, la guida del filo, la tensione, la lubrificazione e la finitura superficiale dei cilindri.
Una scarsa uniformità dimensionale può causare instabilità nell’alimentazione del conduttore o variazioni del passo di avvolgimento.
Prima dell’applicazione dell’isolamento, il conduttore deve essere controllato per individuare eventuali bave, graffi, particelle estranee inglobate e residui di lubrificante.
Per ulteriori informazioni sulle operazioni di preparazione, consultare la nostra guida Come preparare il filo piatto di rame per la smaltatura e l’isolamento con carta.
Formatura e avvolgimento di costa
Le macchine avvolgitrici specializzate guidano il filo piatto isolato, controllano la lunghezza di avanzamento o la rotazione del mandrino e piegano il conduttore secondo la geometria prevista per la bobina.
Alcuni sistemi utilizzano una piegatura progressiva, mentre altri combinano la formatura guidata con l’avvolgimento continuo.
Le attrezzature devono sostenere adeguatamente le superfici larghe del conduttore per limitare torsioni, inclinazioni e deformazioni localizzate.
Per le bobine rettangolari, la formatura degli angoli e la compensazione del ritorno elastico sono particolarmente importanti.
È necessario controllare il passo delle spire, l’allineamento, la spaziatura e la posizione dei terminali.
La bobina deve essere ispezionata dopo la rimozione dall’attrezzatura, poiché il ritorno elastico può modificarne la geometria finale.
Controllo e validazione
Tra le verifiche consigliate rientrano le dimensioni del conduttore, le dimensioni interne ed esterne della bobina, il numero di spire, il passo di avvolgimento, la posizione dei terminali, la resistenza in corrente continua e l’integrità dell’isolamento.
Per i prodotti destinati ad applicazioni critiche, devono essere aggiunte prove dielettriche, termiche e meccaniche conformemente alle specifiche approvate.
4. Avvolgimento di costa e avvolgimento convenzionale a confronto
| Fattore | Filo piatto avvolto di costa | Avvolgimento convenzionale con filo tondo |
|---|---|---|
| Geometria del conduttore | Larghezza e spessore rettangolari definiti | Sezione trasversale circolare |
| Disposizione delle spire | Consente di realizzare spire ordinate e sovrapposte | Il riempimento dipende dal diametro del filo e dalla configurazione dell’avvolgimento |
| Difficoltà di formatura | La piegatura di costa e il ritorno elastico richiedono un controllo specifico | Generalmente più semplice da piegare a parità di dimensioni comparabili del conduttore |
| Rischi per l’isolamento | È necessario controllare la deformazione del rivestimento e il contatto tra i bordi | Anche il rivestimento del filo tondo può subire danni durante l’avvolgimento |
| Prestazioni elettriche | Dipendono dalla geometria, dalla frequenza e dalla distribuzione del campo magnetico | Dipendono anch’esse dalle dimensioni del conduttore, dalla frequenza e dalla configurazione dell’avvolgimento |
Nessuno dei due metodi è universalmente superiore all’altro.
La scelta deve basarsi su una valutazione comparativa dei requisiti elettrici, termici, meccanici e produttivi.
5. Applicazioni principali
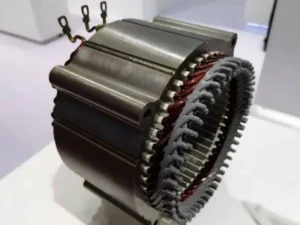
Motori elettrici: Le bobine avvolte di costa possono essere impiegate in determinate configurazioni degli avvolgimenti statorici o di eccitazione che richiedono una geometria ripetibile e un posizionamento controllato del conduttore. Non sono direttamente intercambiabili con tutti i sistemi di avvolgimento a forcina (hairpin) o con gli avvolgimenti casuali.
Induttori e reattanze: Gli avvolgimenti compatti e ordinati possono essere utili nelle reattanze del circuito intermedio in corrente continua (DC-link), nei circuiti di rifasamento e in altri componenti magnetici, a condizione che vengano verificate le perdite elettriche e l’aumento di temperatura.
Trasformatori e conversione di potenza: I conduttori rettangolari possono favorire la realizzazione di avvolgimenti con caratteristiche geometriche ripetibili. Tuttavia, l’idoneità alle applicazioni ad alta frequenza richiede un’analisi delle perdite in corrente alternata. In alcuni progetti possono risultare preferibili sottili fogli di rame, conduttori paralleli o filo Litz.
Le specifiche del conduttore devono essere definite in funzione dell’applicazione finale.
6. Problemi di produzione più comuni e soluzioni
| Problema | Causa probabile | Azione consigliata |
|---|---|---|
| Formazione di grinze sul bordo interno | Compressione eccessiva o supporto insufficiente durante la formatura | Aumentare il raggio di curvatura o modificare le attrezzature di formatura |
| Cricche sul bordo esterno | Deformazione a trazione eccessiva o stato metallurgico non idoneo | Verificare le condizioni del materiale e validare i limiti di piegatura |
| Isolamento danneggiato | Spigoli vivi, difetti superficiali o piegatura eccessiva | Migliorare la finitura dei bordi e controllare il rivestimento dopo la formatura |
| Spaziatura irregolare tra le spire | Variazioni nell’alimentazione, torsioni o guida inadeguata | Controllare la sincronizzazione dell’avanzamento e l’allineamento delle guide |
| Variazioni della forma dopo la rimozione della bobina | Ritorno elastico o compensazione insufficiente degli angoli | Regolare le attrezzature e verificare le dimensioni della bobina dopo la rimozione |
L’impiego di un conduttore in ingresso con caratteristiche costanti contribuisce a ridurre le variazioni evitabili durante l’avvolgimento.
Per scegliere il processo di lavorazione a monte, consultare il nostro confronto tra laminatoi per filo piatto e macchine trafilatrici.
7. Domande frequenti (FAQ)
Qualsiasi filo piatto di rame può essere avvolto di costa?
No. La fattibilità dipende dalla larghezza, dallo spessore, dallo stato metallurgico, dal raggio di arrotondamento degli spigoli, dal rivestimento e dal raggio minimo di curvatura.
È consigliabile eseguire prove di formatura su campioni prima di definire il processo produttivo.
L’avvolgimento di costa migliora automaticamente l’efficienza?
No. Una geometria di avvolgimento compatta può offrire vantaggi, ma l’efficienza dipende dalla resistenza in corrente alternata e continua, dai campi magnetici, dall’isolamento, dal raffreddamento e dalle condizioni operative.
Un laminatoio per filo piatto può produrre bobine avvolte di costa complete?
No. Un laminatoio produce il conduttore rettangolare in rame non isolato.
L’isolamento e il successivo avvolgimento di costa richiedono attrezzature separate e adeguate, oltre a specifici sistemi di controllo dei rispettivi processi.
Conclusione
La produzione di bobine in filo piatto avvolto di costa di qualità inizia dalla corretta definizione delle specifiche del conduttore e prosegue attraverso una piegatura controllata, la verifica dell’isolamento e il collaudo della bobina finita.
Sky Bluer Environmental Technology Co., Ltd. produce impianti di laminazione di precisione per la fabbricazione di conduttori rettangolari in rame non isolato, non macchine complete per l’avvolgimento di costa.
Se state sviluppando un progetto per la produzione di conduttori in rame, vi invitiamo a comunicarci il tipo di rame, le dimensioni del materiale in ingresso, la larghezza × spessore richiesti, il raggio di arrotondamento degli spigoli, le tolleranze dimensionali e la capacità produttiva necessaria.
Il nostro team di ingegneri potrà valutare le vostre esigenze di produzione e proporre una soluzione di laminazione di precisione per filo piatto adeguata ai vostri requisiti.