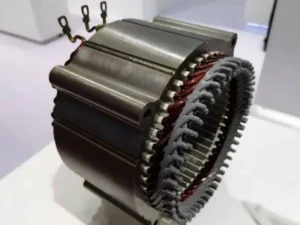
Il confronto tra filo piatto di rame e filo piatto di alluminio è importante per i produttori che devono scegliere processi e impianti di laminazione di precisione. Entrambi i materiali sono ampiamente utilizzati nei trasformatori, nei motori elettrici, nelle barre conduttrici e nei cavi di potenza. Sebbene possano essere lavorati mediante tecnologie simili di laminazione a freddo, le loro differenti proprietà metallurgiche influenzano i parametri di processo, la qualità superficiale e il controllo dimensionale.
1. Caratteristiche dei materiali che influenzano la laminazione
La conducibilità elettrica e la densità influiscono sulla scelta del materiale, mentre l’incrudimento, l’attrito e l’ossidazione superficiale incidono sulla stabilità del processo di laminazione.
| Fattore di laminazione | Rame (C11000 / C10200) | Alluminio (1050 / 1060 / 1070) |
|---|---|---|
| Incrudimento | Aumenta con la deformazione a freddo | Dipende dalla lega e dallo stato metallurgico |
| Comportamento durante la deformazione | Richiede il controllo della deformazione accumulata | Dipende fortemente dalla lega e dallo stato metallurgico |
| Problematiche superficiali | Graffi, segni dei rulli e ossidazione | Strato di ossido, adesione del materiale e particelle inglobate |
| Lubrificazione | Deve controllare l’attrito e limitare i segni superficiali | Deve inoltre prevenire l’adesione e l’accumulo di materiale sui rulli |
| Controllo dimensionale | Spessore, larghezza e tensioni residue | Spessore, allargamento laterale e condizioni superficiali |
Il rame viene comunemente scelto per applicazioni che richiedono un’elevata conducibilità elettrica e conduttori di dimensioni compatte. L’alluminio, invece, offre un peso inferiore, risultando interessante nelle applicazioni in cui la riduzione del peso rappresenta un requisito importante.
Tuttavia, è sempre necessario considerare la specifica lega e il relativo stato metallurgico. Le qualità di alluminio puro, come 1050, 1060 e 1070, presentano caratteristiche di formatura diverse rispetto alle leghe di alluminio a maggiore resistenza, come la 5052.
Le condizioni del materiale determinano inoltre l’eventuale necessità di una ricottura intermedia. Questa decisione deve basarsi sulla storia delle deformazioni, sulle proprietà meccaniche e sullo stato finale richiesto, anziché su una percentuale di riduzione universalmente applicabile.
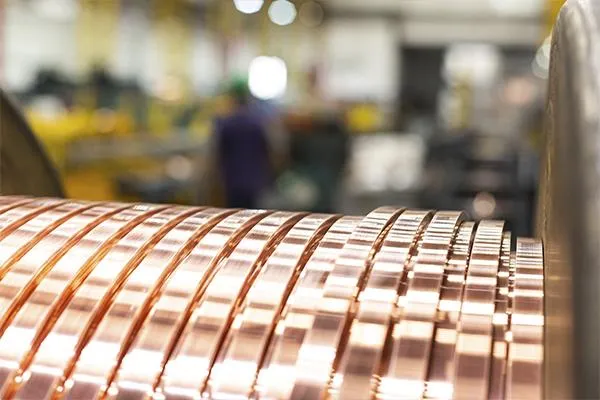
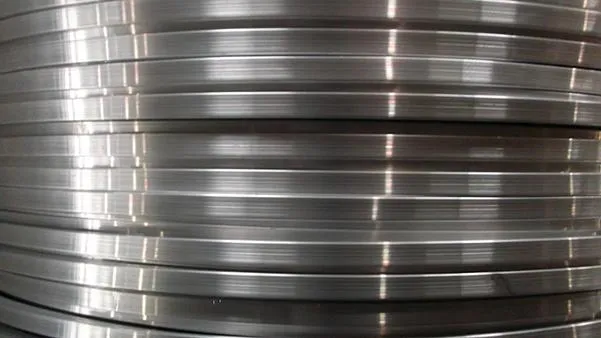
2. Differenze tra la laminazione del filo piatto di rame e di alluminio
Entrambi i materiali possono essere trasformati da filo tondo o da un profilo preesistente in filo a sezione rettangolare attraverso più passate di laminazione. Il processo comprende generalmente le seguenti fasi:
Svolgimento e guida del filo → Controllo del materiale in ingresso → Trafilatura preliminare, se necessaria → Laminazione piana in più passate → Arrotondamento degli spigoli → Ricottura intermedia, se necessaria → Controllo dimensionale → Raddrizzatura e avvolgimento.
Laminazione del filo piatto di rame
La laminazione del rame si concentra sulla ripetibilità dimensionale, sull’uniformità della sezione trasversale e sul controllo delle proprietà meccaniche. Questi requisiti sono importanti per le successive lavorazioni di isolamento con carta, smaltatura e avvolgimento delle bobine.
Il rame subisce incrudimento durante la deformazione a freddo. Se la sequenza delle riduzioni non è adeguata, una deformazione eccessiva può provocare una diminuzione della duttilità, tensioni residue, difetti sugli spigoli o variazioni dimensionali durante le lavorazioni successive.
La riduzione deve quindi essere distribuita correttamente tra le diverse passate. Può essere necessaria una ricottura intermedia quando la deformazione accumulata compromette la capacità del materiale di subire ulteriori lavorazioni di formatura.
Laminazione del filo piatto di alluminio
L’alluminio segue un ciclo produttivo simile, ma richiede particolare attenzione alla protezione della superficie.
L’alluminio forma naturalmente uno strato di ossido. Durante la laminazione, contaminazioni superficiali, particelle intrappolate, condizioni inadeguate dei rulli o una lubrificazione insufficiente possono contribuire alla formazione di graffi e difetti superficiali. Anche l’adesione dell’alluminio ai rulli può compromettere la qualità del prodotto.
Tra i principali aspetti da controllare rientrano la pulizia delle superfici dei rulli, la scelta di un lubrificante adeguato, la stabilità dell’alimentazione e la corretta regolazione della tensione del filo. La sequenza di laminazione deve essere definita in base alla lega e allo stato metallurgico dell’alluminio, anziché trasferire direttamente i parametri utilizzati per un altro materiale.
Principali differenze tra i due processi
La laminazione del rame richiede un attento controllo dell’incrudimento e delle tensioni residue. Nella laminazione dell’alluminio assumono particolare importanza il controllo dell’attrito, la pulizia dei rulli e la protezione superficiale. Entrambi i processi richiedono una tensione stabile e un controllo dimensionale preciso.
3. Laminatoi per filo piatto: attrezzature simili, regolazioni differenti
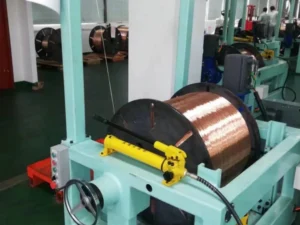
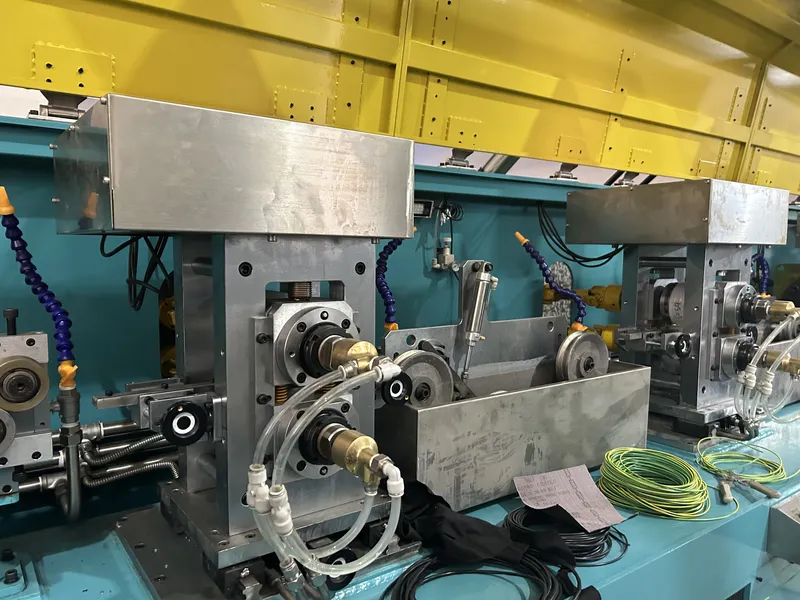
Una linea completa di produzione di filo piatto dipende dal funzionamento coordinato di diversi sottosistemi, non soltanto dalla gabbia di laminazione.
| Sottosistema | Funzione principale | Aspetti fondamentali |
|---|---|---|
| Svolgitore | Alimenta il materiale in ingresso | Alimentazione stabile e corretta regolazione del freno |
| Gabbie di laminazione a due rulli (2-Hi) | Riducono lo spessore e formano il profilo | Sequenza delle passate e distribuzione delle riduzioni |
| Unità di arrotondamento degli spigoli | Controlla la geometria degli angoli | Condizioni del materiale e raggio richiesto |
| Sistema di controllo della tensione | Mantiene stabile l’avanzamento del materiale | Evitare forze di trazione eccessive |
| Sistema di lubrificazione e raffreddamento | Controlla attrito, calore e usura dei rulli | Compatibilità con il materiale e filtrazione |
| Sistema di misurazione in linea | Monitora larghezza e spessore | Precisione di misura e feedback di processo |
| Avvolgitore | Raccoglie il filo finito | Tensione di avvolgimento e supporto della bobina |
Le gabbie di laminazione a due rulli sono comunemente utilizzate per la produzione di filo piatto. L’impiego di più gabbie o passate consente di distribuire la deformazione e contribuisce a mantenere la costanza dimensionale.
La configurazione necessaria dipende dalle dimensioni iniziali e finali, dalla riduzione totale, dalla lega del materiale, dal raggio degli angoli, dalla velocità di produzione e dalle tolleranze richieste.
Il laminatoio di precisione per filo piatto di Sky Bluer può essere configurato per lavorare rame, alluminio e altri materiali metallici in base alle specifiche del prodotto.
4. Parametri critici per il controllo del processo
Gioco tra i rulli e allineamento
Il gioco tra i rulli influisce direttamente sullo spessore finale del filo, mentre la larghezza è influenzata anche dal flusso laterale del metallo, dalla geometria dei rulli e dalla distribuzione delle riduzioni.
Prima di modificare la sequenza delle passate, è necessario verificare il parallelismo dei rulli, le loro condizioni e la regolazione del gioco. Le variazioni di spessore possono inoltre derivare dall’usura dei rulli, dalla deformazione della macchina, da un’alimentazione instabile o dalla disomogeneità del materiale.
Raggio degli angoli e qualità superficiale
La geometria degli angoli è importante per i conduttori rettangolari destinati alle applicazioni di isolamento e avvolgimento. Spigoli troppo vivi o irregolari possono danneggiare l’isolamento durante le lavorazioni successive.
Il raggio degli angoli ottenibile dipende dalle dimensioni finali, dalle condizioni del materiale, dal profilo dei rulli e dalla sequenza di formatura.
Per maggiori informazioni, consultare l’articolo «Come controllare il raggio degli angoli nella produzione di filo rettangolare di rame».
Lubrificazione e tensione
La lubrificazione contribuisce a ridurre l’attrito, controllare il calore, limitare l’usura dei rulli e prevenire l’adesione del materiale. Il lubrificante deve essere compatibile sia con il materiale lavorato sia con i processi successivi, come la ricottura o la smaltatura.
Anche la tensione deve essere coordinata tra svolgitore, gabbie di laminazione e avvolgitore. Una tensione eccessiva può deformare i fili più morbidi, mentre una tensione instabile può causare problemi di guida e un avvolgimento irregolare.
5. Risoluzione dei problemi di produzione più comuni
I difetti devono essere analizzati in modo sistematico, iniziando dal materiale in ingresso e proseguendo con il controllo degli utensili, delle condizioni di laminazione e delle apparecchiature ausiliarie.
| Problema riscontrato | Prima verifica | Verifiche aggiuntive |
|---|---|---|
| Spessore irregolare | Gioco e parallelismo dei rulli | Usura dei rulli e variazioni del materiale |
| Larghezza non uniforme | Distribuzione delle riduzioni | Profilo dei rulli e guida del filo |
| Cricche sugli spigoli | Condizioni del materiale e storia delle deformazioni | Ricottura e sequenza di formatura degli spigoli |
| Graffi superficiali | Pulizia dei rulli e delle guide | Filtrazione del lubrificante e punti di contatto |
| Adesione dell’alluminio ai rulli | Condizioni superficiali dei rulli | Lubrificazione e condizioni operative |
| Rettilineità insufficiente | Allineamento della macchina e tensione | Deformazione non uniforme e supporto dell’avvolgitore |
| Avvolgimento irregolare | Sincronizzazione dell’avvolgitore | Freno dello svolgitore e supporto della bobina |
La sola modifica del gioco tra i rulli potrebbe non essere sufficiente per eliminare un difetto. Una diagnosi corretta richiede il controllo dell’intero processo produttivo.
6. Lista di controllo per la scelta del laminatoio
Prima di richiedere il layout di una linea di laminazione o un preventivo, i produttori dovrebbero preparare le seguenti informazioni:
- Lega e stato metallurgico del materiale.
- Diametro del filo in ingresso o profilo iniziale.
- Larghezza, spessore e tolleranze del prodotto finito.
- Raggio degli angoli richiesto.
- Velocità e capacità produttiva previste.
- Dimensioni delle bobine di svolgimento e avvolgimento.
- Processi successivi, inclusi ricottura, smaltatura o isolamento mediante avvolgimento con carta.
Una stessa linea di laminazione può essere progettata per lavorare sia il rame sia l’alluminio, ma potrebbero essere necessari set di rulli separati, procedure di lubrificazione differenti o sequenze di passate specifiche.
Per un confronto tra i metodi di formatura, consultare l’articolo «Laminatoio per filo piatto e macchina trafilatrice per conduttori rettangolari di rame».
7. Domande frequenti
Un unico laminatoio può lavorare sia il rame sia l’alluminio?
Sì, purché la capacità del laminatoio, la configurazione dei rulli e il campo di regolazione soddisfino i requisiti di entrambi i materiali. Tuttavia, potrebbe essere necessario modificare i parametri di processo e le attrezzature.
Quale materiale è più facile da laminare per ottenere filo piatto?
Non esiste una risposta universalmente valida. La difficoltà della formatura dipende dalla lega, dallo stato metallurgico, dalle dimensioni iniziali e dal profilo finale. L’alluminio allo stato tenero può essere più facile da deformare, ma anche più sensibile ai danni superficiali e alle condizioni di movimentazione.
L’adesione dell’alluminio ai rulli è causata esclusivamente da una lubrificazione insufficiente?
No. Anche le condizioni superficiali dei rulli, la compatibilità del lubrificante, la contaminazione e le condizioni operative possono contribuire all’adesione del materiale.
È possibile laminare direttamente un filo tondo per ottenere un filo piatto rettangolare?
Sì. A seconda del diametro iniziale e delle dimensioni finali richieste, la produzione può comprendere più passate di laminazione, operazioni di profilatura degli spigoli e una trafilatura preliminare.
Quali informazioni sono necessarie per richiedere un preventivo per un laminatoio?
È necessario fornire la lega del materiale, le dimensioni iniziali, le dimensioni finali, le tolleranze, il raggio degli angoli, la velocità di produzione e i requisiti delle bobine. Sono inoltre utili disegni tecnici o campioni del prodotto.
Conclusione
Il filo piatto di rame e quello di alluminio possono essere prodotti mediante tecnologie simili di laminazione di precisione, ma le caratteristiche dei due materiali richiedono controlli di processo differenti.
La produzione di filo piatto di rame si concentra sul controllo dell’incrudimento, delle tensioni residue e della stabilità dimensionale. La produzione di filo piatto di alluminio richiede particolare attenzione all’attrito, alla protezione superficiale e alla movimentazione del materiale.
Per entrambi i materiali, una produzione affidabile dipende dal funzionamento coordinato delle gabbie di laminazione, degli utensili, dei sistemi di lubrificazione, del controllo della tensione, dei sistemi di misurazione in linea e delle unità di avvolgimento.
Sky Bluer Environmental Technology Co., Ltd. (CRM) progetta e produce laminatoi di precisione e linee personalizzate per la lavorazione di fili di rame, alluminio e altri materiali metallici.
Comunicate al nostro team di ingegneri la lega del materiale, le dimensioni iniziali, le dimensioni finali desiderate e le tolleranze richieste. Potremo valutare un processo di laminazione e una configurazione delle attrezzature adeguati alla vostra applicazione.
Contattate Sky Bluer per discutere il vostro progetto di produzione di filo piatto di rame o alluminio.