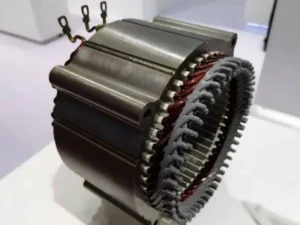
Il riscaldamento a induzione ad alta frequenza utilizza un campo magnetico alternato per riscaldare un pezzo metallico senza contatto elettrico diretto. La bobina di induzione è attraversata da corrente alternata; per questo motivo, la geometria del conduttore, i collegamenti elettrici e il sistema di raffreddamento rappresentano aspetti fondamentali della progettazione.
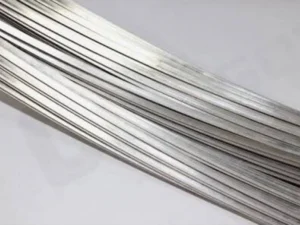
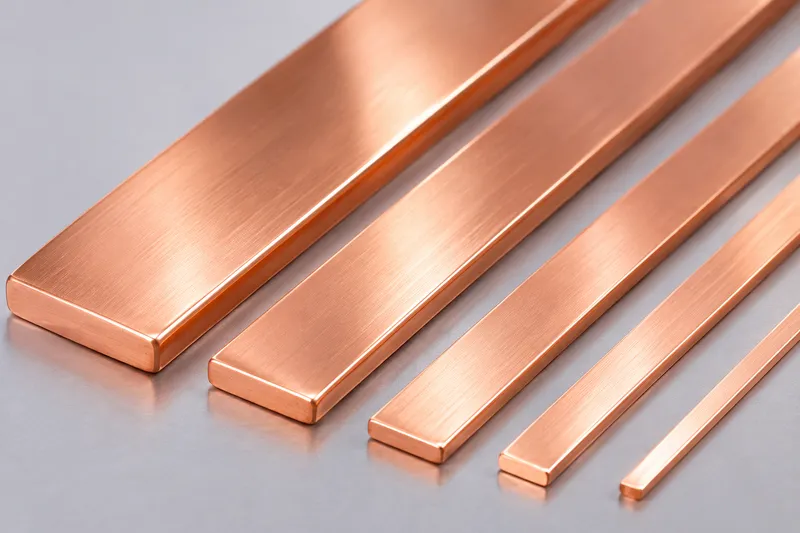
I conduttori in piattina di rame possono essere presi in considerazione per determinate bobine di riscaldamento a induzione quando un profilo piatto consente di soddisfare vincoli di spazio o particolari requisiti geometrici. Tuttavia, non costituiscono un’alternativa universalmente applicabile ai tubi di rame raffreddati ad acqua, comunemente utilizzati negli impianti industriali di riscaldamento a induzione.
Questo articolo esamina i criteri di scelta delle piattine di rame, il comportamento elettrico alle alte frequenze, i requisiti di fabbricazione e il ruolo degli impianti di laminazione di precisione.
1. Applicazioni dei conduttori in piattina di rame nelle bobine di riscaldamento a induzione
Una bobina di riscaldamento a induzione genera il campo magnetico attraverso il quale l’energia viene trasferita al pezzo da riscaldare. È importante distinguere il conduttore che costituisce la bobina dal nastro metallico, dalla barra o da qualsiasi altro materiale sottoposto al riscaldamento.
A seconda dell’applicazione, le bobine di induzione possono essere realizzate con tubi di rame a sezione circolare, conduttori cavi sagomati, profili massicci di rame oppure assiemi progettati appositamente.
Le piattine di rame possono essere valutate per alcune configurazioni, tra cui:
- Bobine con spazio di installazione limitato: Progetti nei quali la larghezza e lo spessore del conduttore devono adattarsi a ingombri ridotti.
- Bobine piane o a spirale: Configurazioni nelle quali un profilo piatto può risultare adatto al percorso di avvolgimento previsto.
- Induttori con geometrie speciali: Applicazioni che richiedono una particolare sezione del conduttore o una specifica disposizione dei collegamenti.
- Apparecchiature di riscaldamento specializzate: Sistemi nei quali la geometria del conduttore viene valutata insieme alla frequenza di esercizio, alla corrente e alle esigenze di raffreddamento.
L’idoneità di una piattina di rame deve essere verificata per ogni specifico progetto di bobina. La sola forma del conduttore non determina né l’efficienza del riscaldamento né l’affidabilità operativa del sistema.
2. Come l’alta frequenza influisce sui conduttori in piattina di rame
Effetto pelle e distribuzione della corrente
All’aumentare della frequenza della corrente alternata, la corrente elettrica tende a concentrarsi nelle zone prossime alla superficie del conduttore. Questo fenomeno è noto come effetto pelle (Skin Effect).
Di conseguenza, aumentare lo spessore del conduttore non comporta necessariamente una riduzione proporzionale della resistenza elettrica alle alte frequenze.
Anche l’effetto di prossimità influisce sulla distribuzione della corrente. I campi magnetici generati dalle spire vicine e dal pezzo da riscaldare possono determinare una concentrazione della corrente in determinate zone del conduttore.
Nei conduttori in piattina di rame, questi fenomeni possono provocare una distribuzione non uniforme della corrente sulle superfici piane e lungo i bordi.
Una maggiore superficie esposta non garantisce quindi automaticamente minori perdite elettriche. Il comportamento effettivo dipende dalla frequenza di esercizio, dalle dimensioni del conduttore, dalla geometria della bobina e dalle condizioni elettromagnetiche circostanti.
Larghezza, spessore e geometria dei bordi
La larghezza e lo spessore di una piattina di rame devono essere valutati congiuntamente.
Un conduttore largo e sottile presenta un comportamento durante la formatura diverso da quello di un conduttore più stretto e spesso. Anche la direzione prevista per la piegatura influisce sulla scelta delle attrezzature e del processo produttivo.
Il raggio degli spigoli, le condizioni dei bordi e la costanza dimensionale influenzano l’inserimento del conduttore nell’assieme della bobina.
Nelle applicazioni ad alta frequenza, la progettazione meccanica dovrebbe pertanto essere accompagnata da analisi elettriche e termiche, senza basarsi esclusivamente sulle dimensioni del conduttore.
3. Requisiti di raffreddamento e collegamenti elettrici
Il raffreddamento è un aspetto essenziale nella progettazione delle bobine di riscaldamento a induzione.
Molti impianti industriali utilizzano conduttori cavi in rame, all’interno dei quali circola acqua per asportare il calore generato durante il funzionamento.
Una piattina di rame massiccia, invece, non dispone di un canale interno di raffreddamento.
Se si prevede l’impiego di un conduttore piatto massiccio, il progettista dell’impianto deve definire un sistema di raffreddamento adeguato e verificare che le temperature di esercizio rimangano entro i limiti ammissibili.
Pertanto, una piattina massiccia non deve essere considerata un sostituto diretto dei tubi di rame raffreddati ad acqua senza una preventiva valutazione tecnica.
Perché le giunzioni elettriche sono importanti
I collegamenti elettrici possono influire sia sulle prestazioni sia sulla durata della bobina.
Un contatto insufficiente, una procedura di giunzione non adeguata o sollecitazioni meccaniche eccessive possono provocare surriscaldamenti localizzati nei punti di collegamento.
Durante la progettazione della bobina è opportuno esaminare i seguenti aspetti:
- Resistenza elettrica di contatto e geometria dei collegamenti.
- Idoneità della brasatura forte o di altri metodi di giunzione.
- Dilatazione termica e supporto meccanico.
- Isolamento e distanza tra spire adiacenti.
Questi fattori riguardano la progettazione complessiva della bobina di induzione e non possono essere gestiti esclusivamente attraverso la laminazione della piattina di rame.
4. Qualità del rame, stato del materiale e qualità superficiale
La scelta del materiale deve tenere conto della conducibilità elettrica, della formabilità, dei requisiti di giunzione e delle condizioni di esercizio.
| Qualità del rame | Designazione | Principali criteri di scelta |
|---|---|---|
| C11000 | Cu-ETP | Elevata conducibilità elettrica per applicazioni elettrotecniche generali |
| C10200 | Cu-OF | Rame esente da ossigeno per specifici requisiti del materiale o del processo |
| C10100 | Cu-OFE | Rame esente da ossigeno ad alta purezza per applicazioni che richiedono particolari specifiche del materiale |
La banca dati delle leghe della Copper Development Association fornisce ulteriori informazioni sulle diverse qualità di rame e sulle loro proprietà.
Stato metallurgico e formabilità
Lo stato metallurgico del materiale influisce sul comportamento della piattina di rame durante le operazioni di formatura.
In generale, il rame allo stato ricotto è più facile da piegare. Il rame lavorato a freddo può invece presentare una maggiore resistenza meccanica, ma una duttilità inferiore.
Poiché la laminazione modifica lo stato del materiale, può essere necessario prevedere una ricottura intermedia o finale, a seconda del processo di formatura previsto.
Anche la qualità superficiale deve essere considerata attentamente. Graffi, bave, ammaccature, contaminazioni e ossidazione eccessiva possono interferire con le successive operazioni di formatura, giunzione o isolamento.
5. Produzione di conduttori in piattina di rame mediante laminazione di precisione
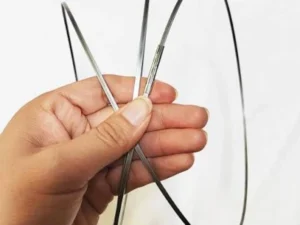
Per determinate dimensioni, i conduttori stretti in piattina di rame possono essere prodotti a partire da vergella o filo tondo di rame, combinando trafilatura e laminazione in più passate.
Altri prodotti in nastro di rame possono essere ottenuti da materiale laminato di maggiore larghezza mediante taglio longitudinale e successive operazioni di finitura. Il percorso produttivo più appropriato dipende dal materiale di partenza e dalle dimensioni richieste.
Un processo rappresentativo per la produzione di conduttori piatti e stretti in rame può essere il seguente:
Vergella di rame / Filo tondo → Trafilatura (se necessaria) → Laminazione in più passate → Finitura dei bordi → Pulizia / Ricottura (secondo necessità) → Controllo qualità → Fabbricazione della bobina in un processo separato
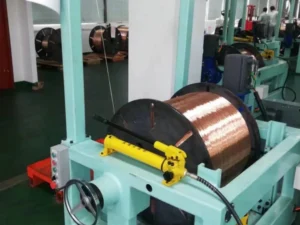
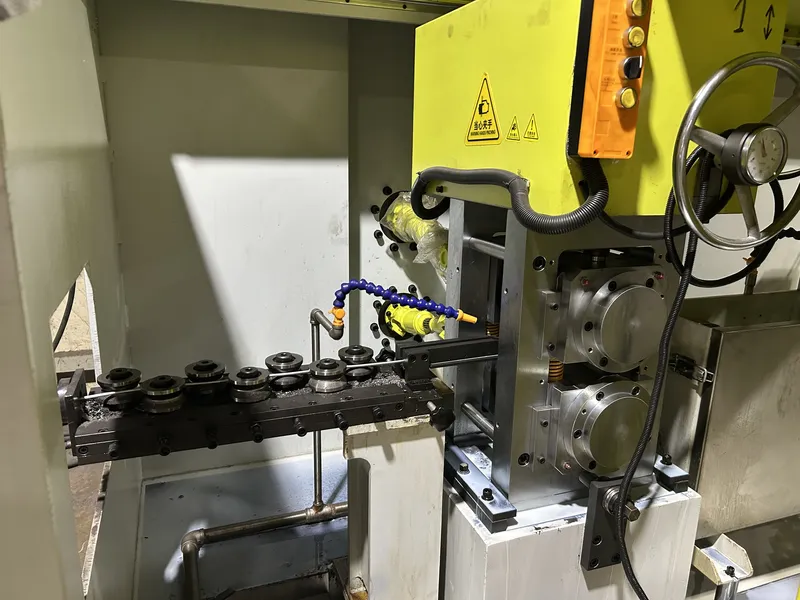
Un laminatoio di precisione per filo piatto può produrre profili piatti o rettangolari in rame non isolato, purché il materiale, le dimensioni in ingresso, la geometria finale e i requisiti produttivi rientrino nel campo operativo previsto dal progetto dell’impianto.
Principali aspetti del processo di laminazione
- Luce tra i cilindri (Roll Gap): Influisce sulla riduzione dello spessore e sulla ripetibilità dimensionale.
- Programma delle passate (Pass Schedule): Distribuisce la deformazione del materiale tra le successive passate di laminazione.
- Sistema di guida del filo (Wire Guidance): Contribuisce a mantenere l’allineamento del materiale e a limitare gli spostamenti laterali.
- Tensione tra le gabbie di laminazione (Interstand Tension): Favorisce un trasporto stabile del materiale durante la laminazione continua.
- Superficie dei cilindri e controllo dei bordi: Influiscono sulla formazione di graffi e bave e sulla qualità del profilo finito.
Durante la laminazione, la riduzione dello spessore può provocare un allargamento laterale del materiale, con conseguente aumento della larghezza del conduttore.
Per questo motivo, larghezza e spessore devono essere controllati congiuntamente.
La scelta tra laminazione e trafilatura dipende dal materiale e dal profilo richiesto. Per approfondire le differenze, consultate il nostro articolo Laminatoio per filo piatto o macchina trafilatrice per conduttori rettangolari in rame.
Gli impianti di laminazione producono profili conduttori non isolati. Non fabbricano bobine complete di riscaldamento a induzione, non realizzano canali di raffreddamento all’interno di piattine massicce e non eseguono la validazione elettromagnetica e termica finale.
6. Informazioni tecniche necessarie prima della scelta dell’impianto
| Parametro | Informazioni da confermare |
|---|---|
| Materiale in rame | Qualità, stato metallurgico e requisiti di ricottura |
| Materiale in ingresso | Forma, dimensioni e condizioni superficiali |
| Conduttore finito | Larghezza × spessore senza isolamento, raggio degli spigoli, planarità e tolleranze |
| Requisiti di formatura | Geometria della bobina, direzione di piegatura e raggio minimo di curvatura |
| Requisiti elettrici | Frequenza di esercizio, corrente e disposizione dei collegamenti |
| Requisiti termici | Metodo di raffreddamento, limiti di temperatura di esercizio e ciclo di lavoro |
| Obiettivo produttivo | kg/h o tonnellate/mese, dimensioni delle bobine di raccolta e sistema di avvolgimento |
Fornire disegni tecnici completi e specifiche dettagliate del materiale consente al costruttore dell’impianto di valutare la fattibilità di una soluzione di laminazione.
Il progettista della bobina di induzione rimane responsabile delle prestazioni elettromagnetiche, del raffreddamento, dei collegamenti elettrici e delle prove sul prodotto finito.
Per ulteriori informazioni sulla preparazione dei conduttori in rame non isolati, consultate l’articolo Come preparare il filo piatto di rame per la smaltatura e l’isolamento con carta.
I requisiti di isolamento delle bobine di riscaldamento a induzione devono essere valutati separatamente.
7. Controllo qualità e problemi comuni di produzione
Il controllo dei conduttori in piattina di rame dovrebbe comprendere la costanza dimensionale, la geometria dei bordi, le condizioni superficiali e le proprietà del materiale.
Quando sono previste operazioni di piegatura particolarmente impegnative, prove di formatura rappresentative possono aiutare a verificare se il conduttore finito soddisfa le esigenze delle lavorazioni successive.
Problemi comuni e controlli consigliati
| Problema | Possibile causa | Controllo consigliato |
|---|---|---|
| Variazioni di larghezza | Allargamento laterale del materiale durante la laminazione | Verificare il programma di riduzione e il sistema di guida |
| Variazioni di spessore | Modifiche della luce tra i cilindri o delle condizioni operative | Controllare le regolazioni e la stabilità del processo |
| Cricche sui bordi | Deformazione eccessiva o stato metallurgico non adeguato | Riesaminare le passate di laminazione e la necessità di ricottura |
| Graffi superficiali | Contatto con cilindri, guide o dispositivi di movimentazione | Ispezionare le superfici di contatto |
| Comportamento irregolare durante la piegatura | Stato del materiale o variazioni dimensionali | Verificare lo stato metallurgico, le tolleranze e le condizioni di formatura |
| Surriscaldamento localizzato nella bobina finita | Concentrazione della corrente, resistenza delle giunzioni o raffreddamento insufficiente | Eseguire una valutazione elettrica e termica della bobina |
Il controllo dimensionale e superficiale delle piattine di rame non isolate deve essere distinto dalle prove elettriche e termiche di accettazione richieste per una bobina di riscaldamento a induzione completa.
8. Domande frequenti (FAQ)
Una piattina di rame può sostituire un tubo di rame raffreddato ad acqua?
Non automaticamente.
Molte bobine di riscaldamento a induzione utilizzano un sistema di raffreddamento interno ad acqua. Una piattina massiccia di rame richiede una soluzione di raffreddamento valutata specificamente e deve soddisfare i requisiti elettrici e termici dell’applicazione.
Una piattina di rame più spessa è sempre migliore nelle applicazioni ad alta frequenza?
No.
L’effetto pelle e l’effetto di prossimità influenzano la distribuzione della corrente. Aumentare soltanto lo spessore del conduttore potrebbe quindi non ridurre le perdite elettriche ad alta frequenza nella misura prevista.
Un laminatoio può produrre una bobina completa di riscaldamento a induzione?
No.
Un laminatoio produce profili in rame non isolati entro il campo di lavorazione previsto dalla sua progettazione.
La formatura della bobina, la realizzazione dei collegamenti elettrici, l’integrazione del sistema di raffreddamento, l’isolamento e le prove finali costituiscono fasi produttive separate.
Conclusione
I conduttori in piattina di rame possono essere adatti a determinate bobine di riscaldamento a induzione ad alta frequenza, purché la geometria del conduttore, il comportamento elettrico, i requisiti di raffreddamento e le condizioni di formatura vengano valutati congiuntamente.
La costanza dimensionale, il controllo della geometria dei bordi e una qualità superficiale adeguata contribuiscono a preparare il conduttore per le successive lavorazioni.
Sky Bluer Environmental Technology Co., Ltd. produce impianti di laminazione di precisione destinati alla fabbricazione di fili metallici piatti e rettangolari non isolati, e non bobine complete di riscaldamento a induzione.
Se state pianificando un progetto per la produzione di conduttori in piattina di rame, comunicateci la qualità del rame, le caratteristiche del materiale in ingresso, la larghezza × spessore desiderati, le tolleranze, i requisiti di formatura e la capacità produttiva prevista.
Il nostro team di ingegneri potrà esaminare le vostre esigenze tecniche e valutare se una soluzione personalizzata di laminazione di precisione sia adatta al vostro processo produttivo.