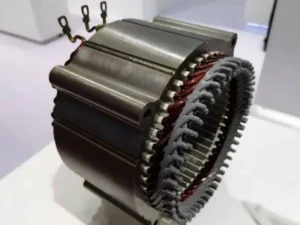
La preparazione del filo piatto di rame destinato alla smaltatura e all’isolamento con carta richiede molto più del semplice rispetto delle tolleranze di larghezza e spessore. La geometria degli spigoli, la pulizia superficiale, le tensioni residue e le proprietà meccaniche influiscono direttamente sulla qualità dell’isolamento e sul comportamento del conduttore durante l’avvolgimento.
Per i produttori di trasformatori e motori elettrici, molti difetti di isolamento hanno origine prima ancora delle operazioni di smaltatura o di rivestimento con carta isolante. Un processo di laminazione stabile è quindi fondamentale per ottenere conduttori rettangolari in rame di qualità costante.
Questa guida illustra i metodi pratici di preparazione, i parametri di laminazione, i requisiti di controllo qualità e le procedure per individuare e risolvere i problemi di produzione.
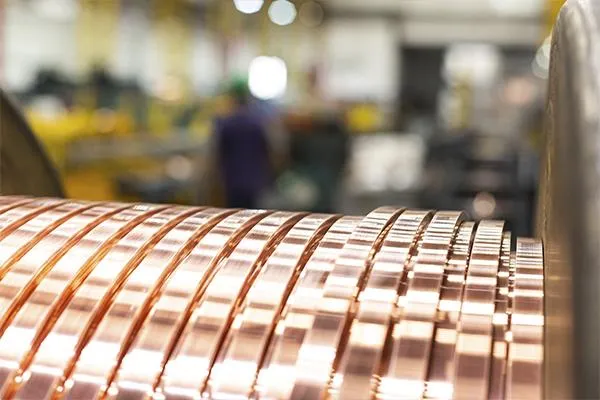
1. Filo piatto di rame per smaltatura: requisiti del conduttore
Grado del materiale e dimensioni
Tra i materiali comunemente utilizzati per i conduttori elettrici figurano C11000 (Cu-ETP), C10200 (Cu-OF) e C10100 (Cu-OFE).
Prima di avviare la produzione, i tecnici devono verificare la larghezza e lo spessore del conduttore nudo, il raggio di raccordo degli spigoli, le tolleranze dimensionali e lo stato metallurgico richiesto.
È importante distinguere le dimensioni del conduttore nudo da quelle del conduttore isolato finito, che comprendono anche lo spessore dello smalto o dell’isolamento in carta.
Riferimento tecnico: calcolo dell’area della sezione trasversale
Per un conduttore rettangolare con dimensioni nominali di 5,00 × 2,00 mm:
Area nominale della sezione trasversale = 5,00 × 2,00 = 10,00 mm²
Questo calcolo presuppone la presenza di spigoli vivi, senza arrotondamenti. Quando vengono introdotti raccordi arrotondati mantenendo invariate la larghezza e lo spessore complessivi, l’area effettiva della sezione di rame diminuisce.
La geometria finale deve essere conforme al disegno tecnico del conduttore e alle specifiche applicabili.
2. Ottimizzare il processo di laminazione del filo piatto di rame
Una tipica sequenza produttiva comprende le seguenti fasi:
Filo tondo → Trafilatura (se necessaria) → Laminazione in più passate → Formatura degli spigoli → Ricottura (se necessaria) → Pulizia e controllo → Avvolgimento
Controllo del gioco tra i rulli e della riduzione dello spessore
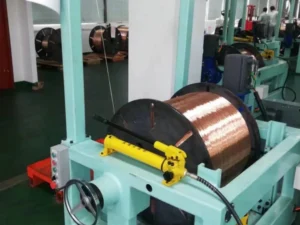
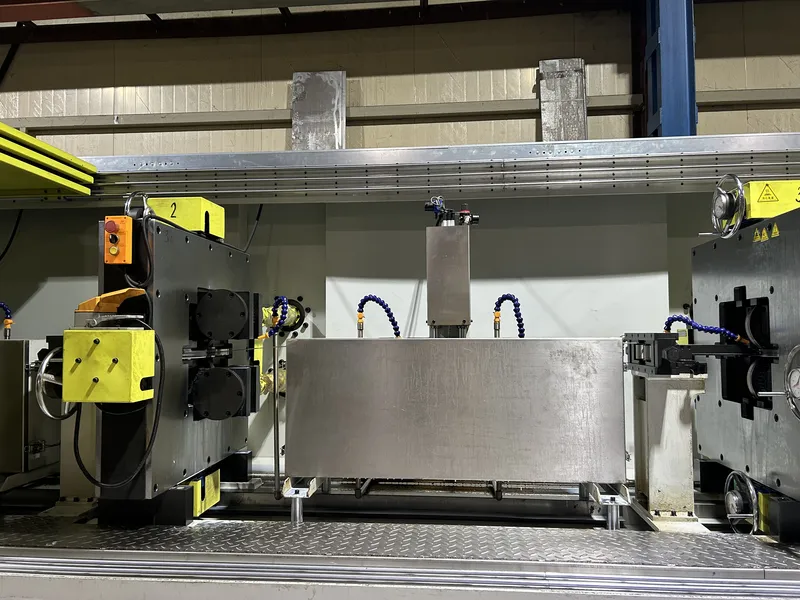
Le gabbie di laminazione a due rulli (2-Hi) sono comunemente utilizzate per la produzione di fili rettangolari di rame.
Il gioco tra i rulli determina principalmente lo spessore, mentre la larghezza finale dipende anche dal flusso laterale del metallo, dalla geometria dei rulli e dalla distribuzione delle riduzioni.
La riduzione dello spessore per passata può essere calcolata mediante la seguente formula:
Riduzione (%) = [(Spessore in ingresso − Spessore in uscita) / Spessore in ingresso] × 100
Ad esempio, ridurre lo spessore da 2,00 mm a 1,80 mm corrisponde a una riduzione del 10%.
Si tratta di un esempio di calcolo, non di un valore di riduzione universalmente raccomandato. La sequenza effettiva delle passate dipende dallo stato del materiale, dal carico di laminazione e dalla geometria finale desiderata.
Tensione e allineamento
Prima di modificare il gioco tra i rulli, è necessario verificare il parallelismo dei rulli, l’allineamento del filo in ingresso e la tensione del filo all’ingresso e all’uscita.
Se lo spessore rimane stabile ma la larghezza presenta oscillazioni, è opportuno esaminare l’allargamento laterale del materiale, le variazioni del filo in ingresso e la tensione, anziché intervenire ripetutamente sul gioco tra i rulli.
Per un confronto tra i diversi metodi di formatura, consultare Laminatoio per filo piatto e macchina trafilatrice per conduttori rettangolari in rame: confronto.
3. Controllare il raggio di raccordo degli spigoli prima dell’isolamento
Filo di rame smaltato
Spigoli troppo vivi o irregolari possono rendere più difficile ottenere uno strato di smalto uniforme, con il rischio di creare punti localizzati di debolezza nell’isolamento.
Filo di rame isolato con carta
Bave e spigoli taglienti possono danneggiare la carta isolante durante il rivestimento e le successive operazioni di avvolgimento.
| Problema degli spigoli | Possibile causa | Azione correttiva |
|---|---|---|
| Raggi di raccordo non uniformi | Alimentazione del filo non centrata | Verificare l’allineamento del filo |
| Spigoli troppo vivi | Formatura insufficiente degli spigoli | Ispezionare gli utensili di formatura |
| Arrotondamento eccessivo | Profilo dei rulli non corretto | Verificare la geometria degli utensili |
| Variazioni del raggio di raccordo | Usura degli utensili o tensione instabile | Controllare i rulli e il sistema di regolazione della tensione |
Il raggio di raccordo degli spigoli deve essere verificato mediante metodi adeguati di misurazione del profilo. Le sole misurazioni di larghezza e spessore non sono sufficienti.
Per approfondire l’argomento, consultare Come controllare il raggio di raccordo degli spigoli nella produzione di filo rettangolare di rame.
4. Preparazione superficiale e ricottura
Pulizia superficiale
I lubrificanti di laminazione, le particelle di rame, l’ossidazione e i graffi possono compromettere le successive operazioni di isolamento.
Prima della smaltatura, è necessario rimuovere i contaminanti utilizzando metodi di pulizia compatibili con il sistema di rivestimento.
Prima dell’applicazione della carta isolante, il conduttore deve essere ispezionato per individuare eventuali bave, particelle incorporate e danni superficiali.
Controllo delle proprietà meccaniche
La laminazione a freddo aumenta la durezza del rame e ne riduce la duttilità. A seconda della deformazione accumulata e dello stato metallurgico finale richiesto, può essere necessario un trattamento di ricottura.
Le condizioni di ricottura devono essere definite in funzione del grado di rame, della storia delle deformazioni subite dal materiale e dei requisiti relativi alle proprietà meccaniche.
Dopo la ricottura, è necessario verificare che il materiale abbia raggiunto lo stato specificato e controllare l’eventuale presenza di ossidazione superficiale.
5. Controllo qualità prima dell’isolamento
I controlli devono riguardare la geometria del conduttore, le condizioni superficiali e le proprietà meccaniche.
| Elemento da controllare | Metodo consigliato | Criterio di accettazione |
|---|---|---|
| Larghezza e spessore | Misurazione dimensionale con strumenti tarati | Tolleranze indicate nel disegno |
| Raggio di raccordo degli spigoli | Misurazione ottica del profilo | Geometria specificata |
| Qualità superficiale | Ispezione visiva o mediante telecamere | Criteri di accettazione della superficie |
| Proprietà meccaniche | Prove di trazione o di durezza | Stato metallurgico richiesto |
| Rettilineità | Misurazione della rettilineità | Specifiche del prodotto |
| Qualità dell’avvolgimento | Controllo della bobina e della tensione | Requisiti di movimentazione |
I campioni devono essere controllati durante l’avviamento, dopo le regolazioni del processo e nel corso della produzione.
La misurazione dimensionale in linea consente un monitoraggio continuo del processo, ma non sostituisce l’ispezione superficiale né le prove meccaniche.
6. Matrice di analisi delle cause dei difetti di produzione
Quando si verificano difetti di isolamento, i tecnici devono risalire alle possibili cause nelle fasi di laminazione, formatura degli spigoli, pulizia e preparazione del materiale.
| Problema di produzione | Possibile causa principale | Prima verifica |
|---|---|---|
| Deriva dello spessore | Usura dei rulli o variazioni termiche | Condizioni dei rulli e stabilità del gioco |
| Oscillazioni della larghezza | Allargamento laterale instabile | Sequenza delle riduzioni e tensione |
| Copertura dello smalto non uniforme | Geometria degli spigoli o condizioni di smaltatura | Profilo degli spigoli e parametri di smaltatura |
| Lacerazione della carta isolante | Bave o spigoli taglienti | Utensili di formatura degli spigoli |
| Graffi superficiali | Rulli o guide contaminati | Superfici di contatto |
| Ritorno elastico eccessivo | Stato del materiale o tensioni residue | Stato metallurgico e storia delle deformazioni |
| Avvolgimento irregolare | Tensione di avvolgimento instabile | Sincronizzazione del sistema di avvolgimento |
Procedura pratica di diagnosi
Il primo passo consiste nel determinare se il difetto si presenta in modo continuo, periodico o intermittente.
Le variazioni periodiche dello spessore possono indicare un’eccentricità dei rulli. Una deriva dimensionale graduale può invece essere associata a variazioni termiche o all’usura degli utensili.
Successivamente, è necessario confrontare le misurazioni del materiale in ingresso, i parametri di laminazione e i registri dei controlli.
Si consiglia di modificare una sola variabile del processo alla volta e di verificarne gli effetti prima di procedere con ulteriori regolazioni.
7. Scegliere il laminatoio più adatto per il filo piatto di rame
La scelta dell’impianto deve partire dalle specifiche del conduttore nudo finito, anziché basarsi esclusivamente sulla velocità nominale della macchina.
Una linea di produzione adeguata deve coordinare le gabbie di laminazione, gli utensili di formatura degli spigoli, la lubrificazione, il controllo della tensione, i sistemi di ispezione e l’avvolgimento.
Per conoscere le possibili configurazioni degli impianti, consultare il laminatoio di precisione CRM per filo piatto.
Prima di richiedere un preventivo, è opportuno fornire le seguenti informazioni:
- Grado di rame e dimensioni del materiale in ingresso
- Larghezza, spessore e tolleranze del prodotto finito
- Raggio di raccordo degli spigoli e qualità superficiale richiesti
- Proprietà meccaniche e requisiti di ricottura
- Capacità produttiva e specifiche delle bobine
- Processo previsto di smaltatura o isolamento con carta
Le capacità specifiche della macchina e le tolleranze ottenibili devono essere confermate sulla base del disegno tecnico effettivo del conduttore.
Domande frequenti (FAQ)
Il filo piatto di rame può essere smaltato direttamente dopo la laminazione?
Sì, purché le dimensioni, la pulizia superficiale e le proprietà meccaniche soddisfino i requisiti del processo di smaltatura. Potrebbero essere necessari un’ulteriore pulizia o un trattamento di ricottura.
Lo stesso raggio di raccordo degli spigoli è adatto sia alla smaltatura sia all’isolamento con carta?
Non necessariamente. Il raggio di raccordo dipende dalla geometria del conduttore, dalla struttura dell’isolamento e dalle specifiche applicabili.
La ricottura è sempre necessaria prima dell’isolamento?
No. Dipende dal grado di rame, dalla deformazione accumulata e dalle proprietà meccaniche finali richieste.
Un unico laminatoio può preparare il filo per entrambi i metodi di isolamento?
Sì, a condizione che l’impianto soddisfi i requisiti di entrambe le applicazioni. Potrebbe essere necessario utilizzare utensili o parametri di processo differenti.
Conclusione
La preparazione del filo piatto di rame per la smaltatura e l’isolamento con carta richiede un controllo coordinato della precisione di laminazione, della geometria degli spigoli, delle condizioni superficiali, della ricottura e della tensione.
Una produzione affidabile dipende dal mantenimento di una qualità costante del conduttore durante l’intero processo, non soltanto dal rispetto delle dimensioni nominali.
Sky Bluer Environmental Technology Co., Ltd. (CRM) progetta e produce laminatoi di precisione e impianti personalizzati per la lavorazione di fili metallici destinati alla produzione di conduttori rettangolari in rame.
State pianificando un progetto per la produzione di filo piatto di rame? Comunicate al nostro team tecnico il grado del materiale, le dimensioni in ingresso, le dimensioni finali, le tolleranze e i requisiti di isolamento, così da poter valutare una configurazione di laminazione adatta alla vostra applicazione.