Introduzione
Il laminato di filo piatto di precisione non è controllato esclusivamente dal laminatoio.
Il materiale deve entrare nel laminatoio a velocità e tensione stabili, attraversare ogni fase di deformazione senza trazione o cedimento incontrollati, e infine essere avvolto in una bobina stabile.
Questo rende il controllo della tensione uno degli elementi più importanti di un sistema completo per il laminato di filo piatto.
Per acciaio per molle, acciaio inossidabile, acciaio al carbonio e altri materiali ad alta resistenza, una tensione instabile può influenzare:
- Precisione dello spessore
- Stabilità della larghezza
- Rettilineità
- Qualità dei bordi
- Stato della superficie
- Forza di laminazione
- Qualità di avvolgimento della bobina
Una linea di produzione di precisione richiede quindi un controllo coordinato tra svolgitore, laminatoio, sistema a ballerino e avvolgitore.
L’obiettivo non è semplicemente applicare una tensione.
L’obiettivo è mantenere una tensione corretta e stabile durante l’intero processo produttivo.
Sky Bluer Environmental Technology Co., Ltd. (CRM) sviluppa sistemi di laminato di precisione personalizzati, con tecnologie coordinate di alimentazione, laminazione, misurazione, controllo della tensione e avvolgimento, per la produzione di filo piatto ad alta precisione.
Perché la tensione è fondamentale nel laminato di filo piatto
La tensione è la forza longitudinale applicata al filo durante la produzione.
In una linea di laminazione continua, il materiale è contemporaneamente sottoposto a:
- Forza di laminazione
- Attrito
- Flusso forward del materiale
- Tensione posteriore
- Tensione anteriore
- Forza di avvolgimento
L’interazione tra queste forze determina la regolarità con cui il filo attraversa il sistema di laminazione.
Una condizione di tensione stabile contribuisce a mantenere un comportamento prevedibile del materiale.
Una condizione instabile può causare:
| Problema di tensione | Possibile conseguenza |
|---|---|
| Tensione eccessiva | Allungamento del filo o variazione dimensionale |
| Tensione insufficiente | Cedimento, alimentazione instabile |
| Fluttuazione della tensione | Variazioni di spessore e larghezza |
| Aumento improvviso della tensione | Rottura del filo |
| Avvolgimento non uniforme | Scarsa formazione della bobina |
Per il filo piatto di precisione, questi difetti possono influenzare direttamente la qualità del prodotto finito.
Le quattro principali zone di controllo della tensione
Una linea completa di produzione di filo piatto di precisione può essere suddivisa in varie sezioni con controllo della tensione:
Svolgitore → Raddrizzatura / Alimentazione → Laminazione di precisione → Ballerino / Tampone → Avvolgitore
Ogni sezione svolge una funzione diversa.
| Sistema | Funzione principale |
|---|---|
| Svolgitore | Rilascia il filo in ingresso con tensione controllata |
| Sistema di alimentazione | Garantisce un ingresso stabile del materiale |
| Laminatoio | Esegue una deformazione controllata |
| Ballerino | Assorbe le fluttuazioni di velocità e tensione |
| Avvolgitore | Mantiene una tensione di avvolgimento controllata |
Il sistema di controllo deve coordinare questi componenti invece di gestirli in modo indipendente.
Controllo della tensione allo svolgitore
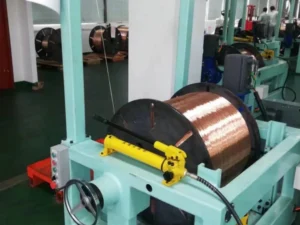
Lo svolgitore è il punto di partenza della linea produttiva.
Il suo compito è rilasciare il filo in ingresso in modo uniforme, senza generare una forza di trazione eccessiva o un cedimento incontrollato.
Questo aspetto diventa particolarmente importante quando il filo in ingresso proviene da una bobina di grandi dimensioni.
Man mano che il diametro della bobina diminuisce, cambiano le condizioni di svolgimento.
Pertanto, una velocità motore costante non garantisce necessariamente una tensione costante del materiale.
Un svolgitore con controllo può compensare le variazioni delle condizioni della bobina.
Parametri importanti:
- Velocità di svolgimento
- Coppia motore
- Diametro della bobina
- Diametro del filo
- Resistenza del materiale
- Velocità di linea richiesta
Una strategia di controllo tipica utilizza il feedback dal processo a valle per regolare il funzionamento dello svolgitore.
Perché la stabilità dello svolgitore influisce sulla precisione di laminazione
Se lo svolgitore rilascia il materiale in modo irregolare, il laminatoio riceve condizioni di ingresso instabili.
Esempio:
Tensione di svolgimento eccessiva → Il materiale viene tirato prima di entrare nella zona di laminazione → Cambiano le condizioni effettive di deformazione → Possono verificarsi variazioni dimensionali
Al contrario:
Tensione di svolgimento insufficiente → Il filo si allenta → L’alimentazione diventa instabile → L’allineamento del materiale può deteriorarsi
Lo svolgitore deve quindi fornire un’alimentazione di materiale controllata e ripetibile.
Ruolo del sistema a ballerino
Un sistema a ballerino agisce da tampone meccanico tra le diverse sezioni di una linea di produzione continua.
Il suo scopo principale è assorbire le differenze temporanee tra:
- Velocità di ingresso
- Velocità di laminazione
- Velocità di avvolgimento
Invece di lasciare che ogni fluttuazione di velocità agisca immediatamente sul filo, il ballerino costituisce una riserva temporanea di materiale.
Principio semplificato:
Differenza di velocità → Variazione della posizione del ballerino → Segnale di controllo → Velocità / Coppia motore → Regolazione → Stabilizzazione della tensione
Questo rende il ballerino particolarmente indicato nei sistemi continui di lavorazione del filo.
Perché un ballerino è importante nella laminazione continua
Un laminatoio di precisione non opera in isolamento.
Le apparecchiature a monte e a valle possono presentare risposte dinamiche diverse.
Esempi:
- Lo svolgitore ha un’elevata inerzia rotatoria.
- Il laminatoio è soggetto a variazioni rapide di deformazione.
- Il diametro della bobina di avvolgimento aumenta continuamente.
Senza un tampone adeguato, queste differenze possono generare fluttuazioni di tensione.
Il ballerino aiuta a disaccoppiare il comportamento dinamico delle diverse sezioni della macchina.
| Senza ballerino | Con ballerino |
|---|---|
| Le variazioni di velocità agiscono direttamente sul filo | Le variazioni di velocità vengono tamponate |
| Maggiore fluttuazione della tensione | Tensione più stabile |
| Maggiore rischio di rottura del filo | Migliore stabilità del processo |
| Sincronizzazione difficile | Coordinamento della linea semplificato |
Controllo della tensione nella sezione di laminazione
È nella sezione di laminazione che il controllo della tensione assume un’importanza particolare.
Durante la laminazione, il materiale subisce una deformazione significativa.
Il processo di laminazione deve coordinare:
- Velocità di laminazione
- Interasse dei rulli
- Rapporto di riduzione
- Tensione anteriore
- Tensione posteriore
La tensione non deve essere utilizzata per compensare un programma di passaggi progettato in modo non corretto.
Al contrario, il processo di laminazione deve innanzitutto stabilire condizioni di deformazione adeguate, mentre il controllo della tensione mantiene un trasporto stabile del materiale.
Questo è particolarmente rilevante per l’acciaio per molle ad alta resistenza.
Una tensione eccessiva associata a un’elevata riduzione di laminazione aumenta il rischio di:
- Rottura del filo
- Criccatura dei bordi
- Instabilità dimensionale
Questo è direttamente collegato all’ottimizzazione del rapporto di riduzione e del programma di passaggi.
Tensione anteriore e tensione posteriore
Nella tecnologia di laminazione, possono esistere tensioni prima e dopo la zona di deformazione.
Si definiscono comunemente:
Tensione posteriore
Tensione applicata prima del gabbio di laminazione.
Tensione anteriore
Tensione applicata dopo il gabbio di laminazione.
La loro interazione influenza:
- Forza di laminazione
- Flusso del materiale
- Comportamento della riduzione
- Stabilità dimensionale
Tuttavia, i valori di tensione devono essere definiti in base a:
- Grado del materiale
- Dimensione in ingresso
- Dimensione finale
- Rapporto di riduzione
- Velocità di laminazione
- Configurazione dell’apparecchiatura
Non esiste un valore di tensione universale valido per tutte le applicazioni di filo piatto.
Controllo della tensione di avvolgimento
Dopo la laminazione, il filo piatto finito deve essere raccolto in una bobina stabile.
Il sistema di avvolgitore deve mantenere una tensione di avvolgimento adeguata durante l’intera formazione della bobina.
Questo presenta una sfida specifica:
Il diametro della bobina aumenta continuamente.
All’aumentare del diametro della bobina, cambia la velocità di rotazione richiesta.
Se il controllo dell’avvolgitore non compensa questa variazione, la tensione di avvolgimento può fluttuare.
Possibili conseguenze:
- Avvolgimento lasso
- Avvolgimento eccessivamente stretto
- Deformazione della bobina
- Danno ai bordi
- Scarsa capacità di svolgimento
Pertanto, il controllo dell’avvolgitore deve coordinare:
- Velocità di linea
- Diametro della bobina
- Coppia motore
- Tensione di avvolgimento
Velocità lineare costante vs giri/min costanti
Un malinteso comune nell’avvolgimento del filo è pensare che il motore dell’avvolgitore debba funzionare a giri/min costanti.
In realtà, la velocità di rotazione richiesta varia al variare del diametro della bobina.
La relazione si scrive:
Velocità lineare = π × Diametro della bobina × Velocità di rotazione
Di conseguenza:
Velocità di rotazione = Velocità lineare / (π × Diametro della bobina)
Se la linea produttiva mantiene una velocità lineare costante, la velocità di rotazione deve diminuire all’aumentare del diametro della bobina.
Questa è una delle ragioni per cui i moderni avvolgitori richiedono un controllo coordinato di velocità e coppia.
Controllo della tensione e difetti del filo piatto
Molti difetti del filo piatto possono essere causati da una tensione instabile.
| Difetto | Possibile causa legata alla tensione |
|---|---|
| Variazione dello spessore | Fluttuazione della tensione |
| Instabilità della larghezza | Flusso non uniforme del materiale |
| Deformazione dei bordi | Forza longitudinale eccessiva |
| Rottura del filo | Tensione eccessiva |
| Scarsa formazione della bobina | Tensione di avvolgimento non corretta |
| Problemi di rettilineità | Distribuzione non uniforme della tensione |
Tuttavia, non si deve dare automaticamente la colpa alla tensione come causa principale.
Gli ingegneri devono distinguere tra:
- Difetti legati al materiale
- Difetti legati ai rulli
- Difetti legati alla riduzione
- Difetti legati alla tensione
- Difetti legati alla misurazione
Questo approccio sistematico alla diagnostica è fondamentale per una produzione stabile.
Per maggiori informazioni sui difetti comuni e sulla risoluzione dei problemi, consultare: Difetti comuni nel laminato di filo piatto: cause, diagnostica e soluzioni
Controllo della tensione e produzione a ciclo chiuso
Le moderne linee di laminazione di precisione combinano sempre più il controllo della tensione con la misurazione online e il controllo dimensionale a ciclo chiuso.
Esempio:
Calibro laser → Misura lo spessore reale → PLC / Sistema di controllo → Calcola lo scarto → Servo / Sistema di azionamento → Regola i parametri di laminazione o di linea → Prodotto stabile
Questo crea un ambiente produttivo coordinato in cui tensione, precisione dimensionale e velocità macchina vengono controllati insieme.
Questo è strettamente correlato alla tecnologia di controllo dello spessore a ciclo chiuso descritta in: Tecnologia di controllo dello spessore a ciclo chiuso per laminatoi di precisione
Parametri del controllo della tensione
I parametri esatti dipendono fortemente dal materiale e dalla configurazione dell’apparecchiatura.
Variabili ingegneristiche importanti:
| Parametro | Influsso principale |
|---|---|
| Velocità di linea | Risposta dinamica |
| Diametro del filo | Forza richiesta |
| Resistenza del materiale | Capacità di carico in tensione |
| Diametro della bobina | Velocità di svolgimento / avvolgimento |
| Rapporto di riduzione | Deformazione di laminazione |
| Diametro dei rulli | Comportamento di laminazione |
| Coppia motore | Generazione della tensione |
| Posizione del ballerino | Capacità di tamponamento |
Per questo motivo, il controllo della tensione deve essere progettato come parte integrante dell’intera linea produttiva, non aggiunto come componente indipendente.
Controllo della tensione per filo piatto in acciaio per molle
L’acciaio per molle richiede un controllo particolarmente attento, poiché il materiale presenta alta resistenza e ridotta duttilità durante la deformazione a freddo.
Applicazioni tipiche:
- Molle per automotive
- Molle per valvole
- Molle industriali
- Componenti meccanici di precisione
Per questi prodotti, una tensione instabile può influenzare:
- Precisione dimensionale
- Stato della superficie
- Sollecitazioni residue
- Prestazioni a fatica
Diversi gradi di acciaio per molle presentano inoltre comportamenti differenti durante la laminazione a freddo.
Per questo i parametri di tensione devono essere definiti insieme ai parametri del materiale e del processo di laminazione.
Per maggiori informazioni sulla selezione dei materiali: Gradi di acciaio per molle per il laminato di filo piatto di precisione
Progettazione di una linea di laminazione completa con controllo della tensione
Una linea di produzione di filo piatto progettata correttamente deve considerare l’intero percorso del materiale.
Una configurazione tipica può includere:
Svolgitore → Raddrizzatore attivo → Laminatoio di precisione → Sistema di misurazione online → Ballerino / Tampone → Avvolgitore
Ogni componente contribuisce alla stabilità produttiva.
| Componente | Obiettivo principale |
|---|---|
| Svolgitore | Svolgimento stabile |
| Raddrizzatore | Correzione dell’allineamento del filo |
| Laminatoio | Deformazione controllata |
| Calibro online | Monitoraggio dimensionale in tempo reale |
| Ballerino | Tamponamento della tensione |
| Avvolgitore | Avvolgimento stabile del filo finito |
L’architettura di controllo deve consentire a questi sistemi di comunicare e reagire alle variazioni delle condizioni produttive.
Soluzioni CRM per il laminato di filo piatto di precisione
Sky Bluer Environmental Technology Co., Ltd. (CRM) fornisce soluzioni di laminato di precisione personalizzate ai produttori che realizzano:
- Filo piatto in acciaio per molle
- Filo piatto in acciaio inossidabile
- Filo piatto in acciaio al carbonio
- Filo piatto in rame
- Filo piatto in lega
- Filo profilato di precisione
A seconda dell’applicazione, una linea CRM può integrare:
- Sistema di svolgimento
- Raddrizzatura e alimentazione
- Laminatoio di precisione
- Rulli di precisione
- Misurazione laser online
- Sistema a ballerino
- Azionamenti servo
- Sistema di avvolgimento
- PLC e controllo automatizzato
L’obiettivo è creare un sistema produttivo coordinato, non una semplice combinazione di macchine singole.
FAQ
- Perché il controllo della tensione è importante nel laminato di filo piatto? La tensione influenza il modo in cui il filo entra, attraversa ed esce dal processo di laminazione. Una tensione instabile può causare variazioni di spessore, instabilità della larghezza, rottura del filo e scarsa formazione della bobina.
- Qual è la funzione di un sistema a ballerino? Il ballerino agisce da tampone tra sezioni di macchina con risposte dinamiche diverse. Aiuta ad assorbire le differenze temporanee di velocità e fornisce un segnale di feedback per il controllo della tensione o degli azionamenti.
- In che modo la tensione di svolgimento influisce sulla qualità di laminazione? Una tensione di svolgimento eccessiva può tirare il filo prima della deformazione e modificare le condizioni di laminazione, mentre una tensione insufficiente può causare cedimento e alimentazione instabile. Un controllo stabile dello svolgitore garantisce un ingresso costante del materiale.
- Perché la tensione di avvolgimento cambia durante la formazione della bobina? Il diametro della bobina di avvolgimento aumenta continuamente. Per mantenere una velocità lineare di produzione costante, la velocità di rotazione deve diminuire all’aumentare del diametro della bobina. Coppia e velocità motore devono quindi essere coordinate.
- Esiste un valore di tensione standard per il filo piatto in acciaio per molle? No. La tensione adeguata dipende dal grado del materiale, dalle dimensioni del filo, dalla sua resistenza, dal rapporto di riduzione, dalla velocità di laminazione e dalla configurazione dell’apparecchiatura. Deve essere definita durante l’ingegnerizzazione del processo.
- Il controllo della tensione può migliorare la precisione dimensionale del filo piatto? Sì, una tensione stabile mantiene un flusso uniforme del materiale e riduce le fluttuazioni produttive. Tuttavia, la precisione dimensionale dipende anche dalla progettazione dei rulli, dal programma di riduzione, dalla rigidità della macchina e dalla misurazione online.
Conclusione
Il controllo della tensione è un elemento fondamentale del laminato di filo piatto di precisione.
Una produzione stabile richiede un controllo coordinato dal momento in cui il filo grezzo esce dallo svolgitore fino all’avvolgimento del filo piatto finito sulla bobina dell’avvolgitore.
I sistemi chiave includono:
- Controllo dello svolgitore
- Controllo del ballerino / tampone
- Controllo della tensione di laminazione
- Controllo della tensione di avvolgimento
- Misurazione e feedback a ciclo chiuso
La tensione corretta non è un valore universale. Dipende dal materiale, dalle dimensioni, dal rapporto di riduzione, dalla velocità di laminazione e dalla configurazione della macchina.
Per l’acciaio per molle ad alta resistenza e altre applicazioni di filo piatto di precisione, un controllo della tensione progettato adeguatamente migliora la stabilità dimensionale, l’affidabilità produttiva e la qualità delle bobine finite.
Sky Bluer Environmental Technology Co., Ltd. (CRM) sviluppa sistemi di laminato di precisione personalizzati che integrano ingegneria meccanica, controllo della tensione, misurazione online e automazione, per supportare una produzione stabile di filo piatto in tutto il mondo.