Nella produzione di filo di rame rettangolare, rispettare le tolleranze di larghezza e spessore non è sufficiente. Un conduttore può presentare dimensioni corrette sulle superfici piane, ma avere angoli troppo vivi, eccessivamente arrotondati oppure con raggi di raccordo diversi da un lato all’altro.
Questi difetti possono compromettere l’isolamento, la sezione trasversale del rame e le successive operazioni di formatura dei conduttori destinati a trasformatori e motori elettrici.
Per controllare in modo affidabile il raggio di raccordo degli spigoli del filo di rame rettangolare sono necessari un profilo ben definito, utensili di formatura adeguati, condizioni di laminazione stabili e un controllo diretto della geometria. Non è sufficiente intervenire ripetutamente sul gioco tra i rulli.
Che cos’è il raggio di raccordo degli spigoli nel filo di rame rettangolare?
Il raggio degli spigoli, più precisamente il raggio di raccordo degli angoli, è la transizione curva tra due facce adiacenti di un conduttore rettangolare. Un disegno tecnico può specificare, ad esempio, un raggio R0,30 mm, accompagnato da una tolleranza di accettazione e, quando necessario, da una geometria del profilo definita.
L’arrotondamento naturale che si verifica durante l’appiattimento non genera necessariamente un arco circolare. È quindi necessario controllare tutti e quattro gli angoli, anche quando la larghezza e lo spessore rientrano nelle tolleranze previste.
Per un conduttore ideale con quattro angoli aventi raggi di raccordo circolari identici, l’area della sezione trasversale del rame si calcola con la seguente formula:
A = wt − (4 − π)R²
Dove:
- w: larghezza totale del conduttore.
- t: spessore totale del conduttore.
- R: raggio di raccordo degli angoli.
Tutte le dimensioni sono espresse in millimetri. La formula non considera spigoli irregolari o smussati e mostra come il raggio di raccordo influisca sull’area della sezione trasversale del rame.
Per una panoramica delle dimensioni dei conduttori e dei relativi processi produttivi, consulta l’articolo Filo di rame rettangolare nudo: tipologie, applicazioni e processi di produzione.
Perché il raggio di raccordo degli angoli è importante nei conduttori elettrici
Prestazioni dell’isolamento. Angoli vivi, bave e transizioni brusche del profilo possono aumentare il rischio di danneggiare lo smalto isolante o la carta isolante durante le operazioni di rivestimento, nastratura e avvolgimento. L’arrotondamento degli angoli contribuisce a ridurre questo rischio, ma le prestazioni dell’isolamento devono comunque essere verificate mediante prove specifiche.
Geometria degli avvolgimenti. Angoli con raggi di raccordo differenti possono influire sull’accoppiamento tra conduttori isolati, soprattutto negli avvolgimenti compatti dei trasformatori e nei conduttori sagomati per motori elettrici. Un raggio controllato contribuisce a mantenere una sezione trasversale ripetibile durante le lavorazioni successive.
Progettazione elettrica. Un arrotondamento eccessivo riduce l’area di rame disponibile all’interno di un ingombro definito da larghezza e spessore costanti. Quando la resistenza elettrica del conduttore o i calcoli del fattore di riempimento dipendono dalla geometria, i progettisti devono considerare la sezione trasversale effettiva.
Questi aspetti sono particolarmente importanti prima del rivestimento con carta isolante dei conduttori di rame per gli avvolgimenti dei trasformatori.
Come si forma il raggio di raccordo degli spigoli durante la laminazione di precisione
Un tipico processo produttivo comprende le seguenti fasi:
Filo di rame tondo → Trafilatura → Laminazione piatta → Formatura degli spigoli → Calibratura finale → Controllo → Avvolgimento
Il processo può includere una fase di ricottura nel punto più appropriato per ottenere le proprietà meccaniche richieste. La sequenza effettiva dipende dalle specifiche del prodotto.
Durante l’appiattimento iniziale, i rulli rotanti riducono lo spessore del filo, mentre il rame fluisce sia longitudinalmente sia lateralmente. Le passate intermedie consentono di sviluppare progressivamente la larghezza e lo spessore del conduttore.
Quando è richiesto un raggio di raccordo definito, vengono impiegati utensili specifici per la formatura degli spigoli, in modo da ottenere la geometria desiderata prima della calibratura finale.
| Fase di produzione | Funzione principale | Priorità per il controllo del raggio |
|---|---|---|
| Appiattimento iniziale | Trasformare il filo tondo in un profilo piatto | Evitare un allargamento laterale incontrollato |
| Laminazione intermedia | Sviluppare la larghezza e lo spessore | Mantenere una deformazione simmetrica |
| Formatura degli spigoli | Ottenere il profilo degli angoli specificato | Adattare gli utensili alla geometria del conduttore |
| Calibratura finale | Stabilizzare le dimensioni finali | Preservare la geometria degli angoli già formati |
La distinzione fondamentale è questa: la regolazione del gioco tra i rulli in un laminatoio convenzionale modifica principalmente lo spessore. Non permette di correggere in modo affidabile un profilo degli angoli non conforme quando la causa effettiva risiede negli utensili di formatura, nella posizione del filo o nella sequenza delle deformazioni.
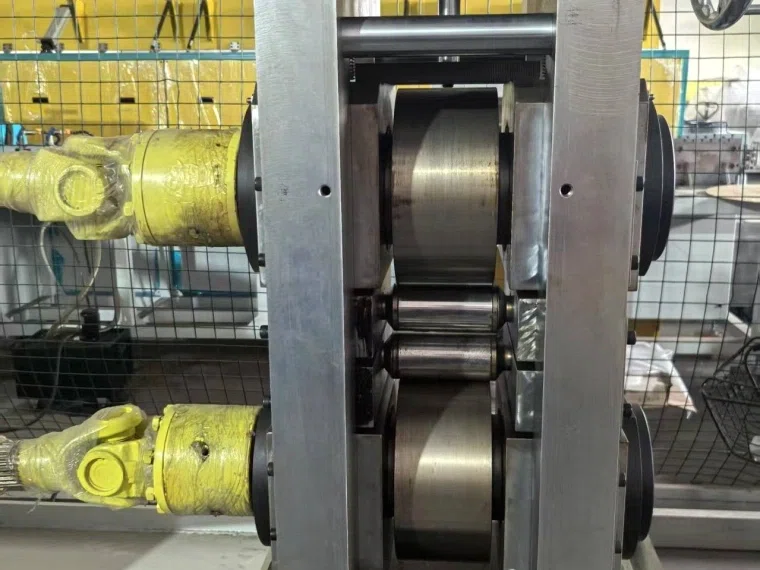
Cinque fattori che determinano la costanza del raggio di raccordo degli angoli
Profilo e allineamento dei rulli
Profili usurati, disallineamenti, errori di rotazione o superfici dei rulli danneggiate possono provocare angoli asimmetrici.
Il raggio nominale ricavato nell’utensile non coincide necessariamente con quello ottenuto sul conduttore finito, poiché anche il flusso del metallo e il ritorno elastico influenzano il risultato.
Riduzione per passata
Riduzioni eccessive possono aumentare l’allargamento laterale del materiale e deformare angoli già formati.
La riduzione di ogni passata deve essere definita in funzione delle dimensioni iniziali, dello stato del rame, degli utensili impiegati e della geometria finale richiesta.
L’ultima passata non può correggere in modo affidabile una deformazione instabile generata nelle fasi precedenti.
Qualità del rame e stato meccanico
Tra i materiali utilizzati per i conduttori elettrici figurano il rame elettrolitico Cu-ETP (C11000) e il rame privo di ossigeno, come il C10200.
Il rame ricotto e quello incrudito reagiscono in modo diverso ai carichi di laminazione. Le variazioni della durezza del materiale in ingresso possono quindi modificare il profilo degli angoli.
Tensione e guida del filo
Le oscillazioni della tensione in ingresso o in uscita possono influenzare le condizioni di laminazione e la ripetibilità dimensionale.
Un centraggio non corretto può determinare carichi differenti sui due bordi del conduttore, producendo raggi di raccordo disuguali.
È quindi opportuno verificare innanzitutto le guide del filo, il suo corretto percorso e la sincronizzazione degli azionamenti.
Lubrificazione, temperatura e usura degli utensili
L’attrito e la temperatura dei rulli influenzano il flusso del materiale.
Una lubrificazione irregolare, la presenza di contaminanti o l’usura progressiva degli utensili possono provocare variazioni del raggio durante cicli produttivi prolungati.
È importante mantenere puliti gli utensili e controllarne regolarmente le condizioni.
Metodo pratico per controllare il raggio di raccordo degli spigoli
1. Partire da un disegno tecnico completo.
Verificare la qualità del rame, il diametro in ingresso, la larghezza e lo spessore finali, il raggio di raccordo degli angoli e la relativa tolleranza, i requisiti superficiali e gli eventuali processi successivi di isolamento o formatura.
Occorre inoltre specificare se tutti e quattro gli angoli devono rispettare lo stesso requisito di raggio.
2. Validare la configurazione di formatura.
Controllare i profili degli utensili, il loro allineamento, il centraggio del filo e la sequenza delle operazioni di laminazione e formatura degli spigoli.
Eseguire prove di produzione in condizioni operative rappresentative.
I campioni devono essere misurati dopo la fase in cui è più probabile che si generi il difetto, non soltanto in corrispondenza dell’avvolgitore finale.
3. Modificare una sola causa alla volta.
Se gli angoli opposti presentano raggi differenti, verificare prima il centraggio e l’allineamento.
Se tutti gli angoli hanno un raggio eccessivo, controllare gli utensili e le condizioni di riduzione.
Registrare ogni regolazione, il profilo ottenuto e i parametri che consentono di mantenere stabile la produzione.
4. Verificare la ripetibilità.
Controllare i campioni all’avvio della produzione, dopo la sostituzione degli utensili e durante il funzionamento continuo.
Quando possibile, includere campioni prelevati all’inizio e alla fine delle bobine di prova.
I criteri di accettazione devono comprendere la geometria degli angoli, la larghezza, lo spessore, le condizioni superficiali e l’uniformità lungo il filo.
Misurazione del raggio di raccordo degli angoli e verifica della qualità
Un sistema laser per la misurazione della larghezza e dello spessore è utile per rilevare eventuali derive dimensionali, ma da solo non permette di determinare il raggio di raccordo degli angoli.
Per misurare correttamente il raggio è necessario rilevare il contorno effettivo della sezione trasversale del conduttore.
Tra i metodi di misura idonei rientrano la microscopia ottica con strumenti tarati, i proiettori di profili e i sistemi ottici di misurazione del profilo.
Nel caso di angoli nominalmente circolari, la procedura di controllo deve specificare quali punti del contorno utilizzare per il calcolo del raggio e come valutare la transizione tra la parte curva e le superfici piane.
Durante la preparazione dei campioni è necessario evitare deformazioni del rame tenero che potrebbero alterare la geometria da misurare.
È possibile valutare anche l’impiego di sistemi di misurazione del profilo in linea, purché i sensori abbiano una risoluzione sufficiente per rilevare la geometria degli angoli.
Un sistema di correzione automatica del raggio a circuito chiuso richiede inoltre un meccanismo di formatura degli spigoli regolabile in modo controllato.
La regolazione automatica della larghezza e dello spessore non equivale, di per sé, al controllo automatico del raggio di raccordo degli angoli.
Devono essere applicate le norme di prodotto pertinenti e le specifiche del disegno del cliente, poiché le tolleranze variano in funzione del tipo di conduttore.
Problemi comuni del raggio di raccordo degli angoli e relative soluzioni
| Problema riscontrato | Possibile causa da verificare | Intervento consigliato |
|---|---|---|
| Tutti gli angoli sono troppo vivi | Formatura insufficiente degli spigoli o profilo degli utensili non corretto | Verificare la geometria e il corretto contatto degli utensili di formatura |
| Raggio di raccordo troppo grande | Deformazione eccessiva degli spigoli o utensili non idonei | Rivedere il profilo di formatura e la sequenza delle passate |
| Raggi differenti tra il lato sinistro e quello destro | Alimentazione decentrata o disallineamento dei rulli | Ricentrare il filo e controllare l’allineamento dei rulli |
| Variazione del raggio lungo la bobina | Oscillazioni della tensione, disomogeneità del materiale o riscaldamento degli utensili | Analizzare l’andamento dei parametri di processo e controllare il filo in ingresso |
| Bave o bordi ripiegati | Utensili danneggiati o deformazione locale eccessiva | Ispezionare le superfici di contatto e modificare le condizioni di formatura |
| Graffi in prossimità degli angoli | Guide usurate o rulli contaminati | Pulire o sostituire i componenti interessati |
Aumentare indiscriminatamente la forza di laminazione può peggiorare la geometria degli altri angoli o compromettere la qualità superficiale del conduttore.
Come scegliere un laminatoio per controllare il raggio di raccordo degli angoli
Un laminatoio convenzionale a due rulli (2-Hi) è efficace per l’appiattimento del filo, ma l’ottenimento di un raggio di raccordo specifico può richiedere una fase dedicata all’arrotondamento degli spigoli.
Quando la geometria del conduttore lo giustifica, possono essere presi in considerazione anche sistemi di formatura a più rulli o utensili profilati.
La scelta dell’impianto deve basarsi sulla geometria finale richiesta e sulle prestazioni effettivamente verificate.
Il laminatoio di precisione CRM per filo piatto destinato ai trasformatori comprende, secondo le specifiche tecniche pubblicate, due gabbie di laminazione a due rulli (2-Hi), seguite da un’unità attiva di laminazione per l’arrotondamento degli spigoli.
La linea comprende inoltre sistemi di controllo della tensione, lubrificazione e raffreddamento, misurazione dimensionale e avvolgimento.
| Parametro pubblicato da CRM | Specifica |
|---|---|
| Diametro del filo tondo in ingresso | 1,0–6,0 mm |
| Larghezza / spessore del prodotto finito | 0,6–10 mm / 0,4–6 mm |
| Tolleranza di larghezza / spessore | ±0,01 mm / ±0,005 mm |
| Raggio di raccordo degli angoli regolabile | R0,05–1,0 mm |
| Velocità di progetto | 180 m/min |
Questi valori corrispondono alle specifiche tecniche dell’impianto pubblicate dal produttore e non costituiscono una garanzia che tutte le prestazioni possano essere raggiunte contemporaneamente per qualsiasi dimensione del conduttore e qualsiasi raggio di raccordo.
Le capacità effettive, le tolleranze raggiungibili, gli utensili necessari e la velocità di produzione devono essere confermati mediante una valutazione tecnica o prove di produzione, sulla base del materiale e del disegno forniti dal cliente.
Domande frequenti
Qual è il raggio di raccordo corretto per un filo di rame rettangolare?
Non esiste un valore universale.
Il raggio richiesto dipende dalle dimensioni del conduttore, dalla progettazione dell’isolamento, dai requisiti dell’avvolgimento e dalle norme di prodotto applicabili.
È necessario fare riferimento al disegno della sezione trasversale fornito dal cliente e definire una tolleranza di accettazione, anziché scegliere un raggio in base al campo di regolazione generale della macchina.
Un laminatoio a due rulli (2-Hi) può produrre un raggio di raccordo controllato?
Un laminatoio convenzionale a due rulli può generare spigoli naturalmente arrotondati durante l’appiattimento.
Tuttavia, quando è richiesto un raggio circolare definito con precisione, possono essere necessari utensili profilati o un’operazione separata di formatura degli spigoli.
La fattibilità deve essere dimostrata per le dimensioni richieste e per lo stato meccanico del materiale.
Perché i raggi di raccordo dei quattro angoli sono diversi?
Tra le cause più comuni figurano il disallineamento del filo, il contatto non uniforme con gli utensili di formatura, l’usura dei rulli e un flusso asimmetrico del materiale.
È consigliabile verificare innanzitutto la posizione del conduttore e le condizioni degli utensili.
Una semplice regolazione dello spessore potrebbe non risolvere la causa effettiva del problema.
Un sistema laser di misurazione in linea può misurare il raggio di raccordo degli angoli?
Un sistema convenzionale di misurazione della larghezza e dello spessore non può rilevare direttamente l’intero profilo degli angoli.
La verifica del raggio richiede un sistema idoneo alla misurazione del contorno, utilizzabile fuori linea oppure integrato nella linea di produzione con una configurazione adeguata.
La correzione automatica richiede inoltre una fase di formatura regolabile.
Quali informazioni devo fornire a un produttore di laminatoi per la valutazione del progetto?
È necessario comunicare la qualità e lo stato del rame, il diametro in ingresso, la larghezza e lo spessore finali, le tolleranze, il raggio di raccordo richiesto, il disegno della sezione trasversale, la capacità produttiva e i requisiti di avvolgimento.
Occorre inoltre specificare se il filo sarà successivamente smaltato, rivestito con carta isolante oppure sottoposto ad altre operazioni di formatura.
Conclusione
La costanza del raggio di raccordo degli spigoli nella produzione di filo di rame rettangolare dipende da un flusso controllato del materiale, da una geometria di formatura adeguata, da condizioni produttive stabili e da un controllo affidabile del profilo.
La misurazione della larghezza e dello spessore rimane essenziale, ma non può sostituire la verifica diretta di tutti e quattro gli angoli del conduttore.
Sky Bluer Environmental Technology Co., Ltd. fornisce impianti di laminazione di precisione CRM per conduttori in rame e alluminio.
Per un progetto di produzione di filo di rame rettangolare, è possibile inviarci le caratteristiche del materiale, le dimensioni in ingresso, il disegno del profilo finale, il raggio di raccordo degli angoli, le tolleranze e la capacità produttiva richiesta.
Sulla base di queste informazioni, il nostro team tecnico potrà valutare la configurazione di laminazione più adatta alle esigenze del progetto.