Introduzione
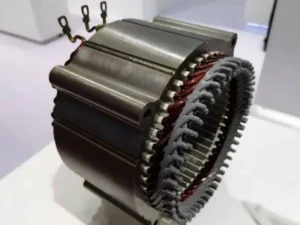
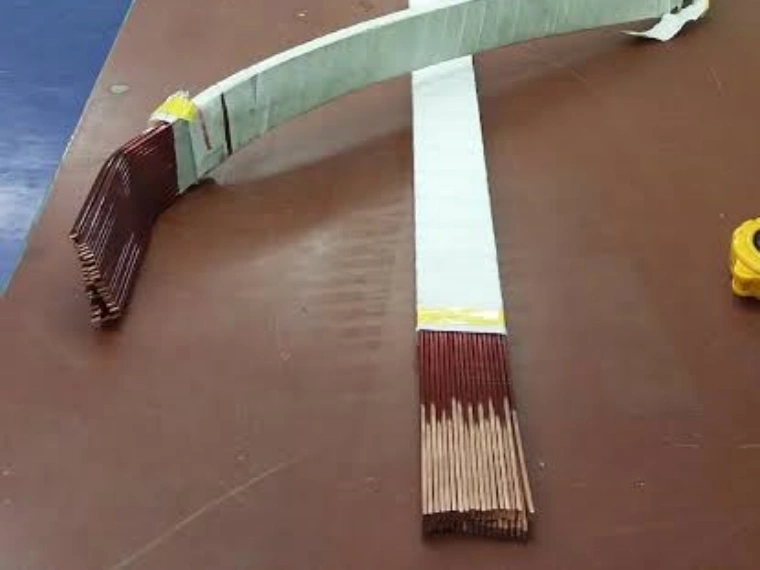
I conduttori Roebel Bar sono conduttori trasposti specializzati utilizzati in grandi motori, generatori e altre macchine elettriche rotanti ad alta potenza. A differenza di un convenzionale conduttore rettangolare in rame costituito da un unico elemento, un Roebel Bar è formato da più trefoli di rame isolati che vengono sagomati e trasposti in modo che ogni trefolo occupi periodicamente posizioni diverse all’interno del conduttore completo.
Questa struttura è particolarmente importante nelle grandi macchine elettriche, dove le dimensioni del conduttore e i campi magnetici possono contribuire a una distribuzione non uniforme della corrente e a perdite aggiuntive.
Dal punto di vista produttivo, le prestazioni di un Roebel Bar iniziano dalla qualità dei singoli trefoli di rame. Precisione dimensionale, geometria dei trefoli, raggio degli angoli, qualità superficiale, proprietà meccaniche, isolamento e uniformità della trasposizione influenzano direttamente il conduttore finito.
Questo articolo analizza la struttura, le applicazioni, i requisiti tecnici, la produzione dei trefoli e le principali considerazioni produttive dei conduttori Roebel Bar per motori e generatori.
Che Cos’è un Conduttore Roebel Bar?
Un Roebel Bar è un conduttore trasposto assemblato a partire da più trefoli di rame isolati singolarmente.
I singoli trefoli vengono sagomati e disposti in modo che la loro posizione cambi lungo la lunghezza del conduttore.
Una struttura produttiva semplificata è:
Barra di Rame → Trafilatura → Produzione di Trefoli Rettangolari in Rame → Isolamento dei Trefoli → Sagomatura dei Trefoli → Trasposizione → Assemblaggio del Roebel Bar
Le caratteristiche tipiche includono:
| Parametro | Descrizione Tipica |
|---|---|
| Materiale del conduttore | Rame ad alta conducibilità |
| Trefolo singolo | Rame rettangolare / profilato |
| Isolamento del trefolo | Isolamento elettrico specifico per l’applicazione |
| Numero di trefoli | In base al progetto della macchina |
| Disposizione dei trefoli | Trasposta |
| Struttura finale | Conduttore assemblato a barra |
| Applicazioni principali | Grandi motori e generatori |
| Tolleranza dimensionale | Dipendente dall’applicazione |
| Requisito superficiale | Superficie liscia e priva di difetti |
| Condizione meccanica | Adatta alla sagomatura e alla trasposizione |
La geometria esatta del conduttore dipende dal progetto della macchina elettrica, dalla capacità di corrente, dalle dimensioni delle cave, dal livello di tensione, dal sistema di raffreddamento e dai requisiti elettromagnetici.
Perché si Utilizza la Trasposizione?
Nelle grandi macchine elettriche, i conduttori operano all’interno di campi elettromagnetici complessi.
Se un conduttore di grande sezione fosse realizzato come un unico elemento massiccio in rame, diverse zone del conduttore potrebbero essere esposte a condizioni elettromagnetiche differenti. Ciò può contribuire alla formazione di correnti circolanti e a perdite addizionali per correnti parassite.
Una soluzione consiste nel suddividere il conduttore in più trefoli isolati e trasporne le posizioni.
Il principio può essere semplificato come segue:
Grande Conduttore → Più Trefoli Più Piccoli → Isolamento Individuale → Trasposizione Controllata → Conduttore Assemblato
Grazie alla trasposizione, i singoli trefoli occupano periodicamente posizioni diverse all’interno della sezione trasversale del conduttore.
Questo aiuta a ottenere condizioni elettromagnetiche più equilibrate tra i trefoli e può ridurre le perdite addizionali negli avvolgimenti delle grandi macchine elettriche.
Principali Applicazioni dei Conduttori Roebel Bar
I Roebel Bar sono utilizzati principalmente nelle grandi macchine elettriche rotanti e non nei piccoli motori convenzionali.
Le applicazioni tipiche includono:
| Applicazione | Requisito Principale del Conduttore |
|---|---|
| Grandi generatori | Elevata capacità di corrente |
| Generatori idroelettrici | Affidabilità a lungo termine dell’avvolgimento |
| Turbogeneratori | Controllo delle perdite elettromagnetiche |
| Grandi motori industriali | Sistemi di avvolgimento ad alta potenza |
| Generatori speciali | Geometria del conduttore specifica per l’applicazione |
| Macchine rotanti ad alta potenza | Distribuzione ottimizzata della corrente |
Il progetto del conduttore può variare notevolmente in base alla macchina.
Per una panoramica più ampia sui conduttori piatti in rame utilizzati nelle macchine elettriche, vedere Copper Flat Wire for Motors and Generators: Applications and Requirements.
Struttura di un Roebel Bar
Un Roebel Bar deve essere considerato come un sistema completo di conduzione e non semplicemente come un singolo filo di rame.
Le sue prestazioni dipendono da diversi elementi interconnessi.
Trefoli di Rame
I singoli trefoli costituiscono i percorsi di conduzione elettrica.
I principali parametri comprendono:
- Larghezza
- Spessore
- Geometria della sezione trasversale
- Raggio degli angoli
- Qualità superficiale
- Proprietà meccaniche
- Tolleranza dimensionale
Isolamento dei Trefoli
I singoli trefoli sono isolati elettricamente gli uni dagli altri secondo il progetto dell’avvolgimento.
Trasposizione
I trefoli vengono sagomati e disposti in modo da scambiarsi di posizione lungo la barra.
Geometria Finale della Barra
Dopo l’assemblaggio dei trefoli, il Roebel Bar finito deve rispettare i requisiti dimensionali complessivi necessari per lo statore o per altre strutture di avvolgimento.
Requisiti Tecnici dei Singoli Trefoli di Rame
La precisione dimensionale di ogni trefolo è importante perché più trefoli vengono assemblati per formare una singola barra finita.
I valori tecnici di riferimento possono includere:
| Parametro | Requisito Tipico |
|---|---|
| Materiale | Cu-ETP / Rame privo di ossigeno |
| Larghezza del trefolo | Circa 2–15 mm |
| Spessore del trefolo | Circa 0,8–5 mm |
| Tolleranza di larghezza | ±0,01–0,03 mm |
| Tolleranza di spessore | ±0,005–0,02 mm |
| Tolleranza di spessore ad alta precisione | Fino a circa ±0,005 mm |
| Raggio degli angoli | Dipendente dall’applicazione |
| Superficie | Liscia e priva di difetti |
| Condizione dei bordi | Privi di bave |
| Condizione del rame | Specifica per l’applicazione |
| Conducibilità | Rame ad alta conducibilità |
Questi valori sono riferimenti generali di ingegneria e non specifiche universali per i Roebel Bar.
Le dimensioni e le tolleranze effettive dei trefoli devono sempre essere determinate in base ai disegni del conduttore forniti dal cliente e al progetto specifico del motore o del generatore.
Per ulteriori informazioni sui conduttori rettangolari di precisione in rame, vedere Bare Rectangular Copper Wire: Types, Applications and Manufacturing.
Perché la Precisione Dimensionale dei Trefoli è Importante
In un conduttore composto da più trefoli, le variazioni dimensionali possono accumularsi durante l’assemblaggio.
Consideriamo un esempio semplificato:
| Variazione di Spessore per Trefolo | 10 Trefoli | 20 Trefoli | 30 Trefoli |
|---|---|---|---|
| 0,002 mm | 0,02 mm | 0,04 mm | 0,06 mm |
| 0,005 mm | 0,05 mm | 0,10 mm | 0,15 mm |
| 0,010 mm | 0,10 mm | 0,20 mm | 0,30 mm |
L’effetto reale dipende dalla disposizione dei trefoli e dalla geometria della barra, ma questo esempio mostra perché l’uniformità dimensionale è importante.
I produttori devono quindi controllare non solo le dimensioni medie dei trefoli, ma anche la stabilità dimensionale continua lungo tutta la loro lunghezza.
Geometria dei Trefoli e Trasposizione
I trefoli destinati ai Roebel Bar presentano requisiti di sagomatura più elevati rispetto ai comuni fili rettangolari in rame.
Durante la produzione, i trefoli devono seguire lo schema di trasposizione previsto mantenendo al tempo stesso l’integrità del conduttore e dell’isolamento elettrico.
| Parametro | Influenza sulla Produzione |
|---|---|
| Larghezza del trefolo | Geometria finale della barra |
| Spessore del trefolo | Dimensioni complessive del conduttore |
| Geometria dei bordi | Comportamento durante sagomatura e isolamento |
| Condizione meccanica | Formabilità del trefolo |
| Uniformità dimensionale | Stabilità della trasposizione |
| Condizione dell’isolamento | Separazione elettrica |
| Allineamento dei trefoli | Precisione finale della barra |
Ciò significa che il processo di laminazione a monte deve già tenere conto dell’operazione di sagomatura successiva.
Un trefolo di rame può rispettare i requisiti di larghezza e spessore, ma causare comunque problemi durante la produzione del Roebel Bar se presenta una scarsa uniformità meccanica.
Raggio degli Angoli e Qualità dei Bordi
Il raggio degli angoli è un altro parametro importante dei singoli trefoli di rame.
Bordi troppo affilati o danneggiati possono aumentare il rischio di problemi all’isolamento durante le lavorazioni successive.
| Condizione del Bordo | Possibile Effetto |
|---|---|
| Angolo affilato | Maggiore sollecitazione sull’isolamento |
| Bava | Possibile danneggiamento dell’isolamento |
| Raggio irregolare | Geometria non uniforme del trefolo |
| Cricca sul bordo | Riduzione dell’affidabilità |
| Graffio superficiale | Può influire sull’isolamento |
| Raggio controllato | Lavorazione successiva più stabile |
Il raggio corretto dipende dalle dimensioni del trefolo, dal sistema di isolamento e dai requisiti di sagomatura.
Per conduttori che utilizzano sistemi di isolamento a base di mica, vedere Mica Insulated Rectangular Copper Wire for Motors and Generators.

Requisiti di Qualità Superficiale
La produzione di trefoli per Roebel Bar richiede una superficie di rame pulita e controllata.
I difetti tipici da evitare includono:
- Graffi
- Segni dei rulli
- Bave
- Cricche sui bordi
- Particelle di rame
- Ossidazione
- Contaminazione superficiale
I difetti superficiali possono diventare ancora più critici dopo l’isolamento, poiché i trefoli vengono successivamente sagomati e assemblati.
L’impianto di laminazione dovrebbe quindi garantire:
- Superfici dei rulli di alta qualità
- Allineamento stabile dei rulli
- Lubrificazione controllata
- Guida precisa del filo
- Tensione stabile
- Avvolgimento accurato
La qualità superficiale deve essere controllata fin dal processo iniziale di laminazione e non corretta solo dopo la produzione dei trefoli.
Processo di Produzione dei Trefoli di Rame per Roebel Bar
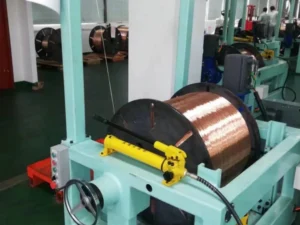
Prima della trasposizione Roebel, è necessario produrre trefoli di rame di precisione.
Un tipico processo a monte è:
Barra di Rame → Trafilatura → Ricottura → Laminazione di Precisione → Calibratura → Misurazione Online → Ispezione Superficiale → Isolamento dei Trefoli
Trafilatura
La trafilatura prepara il filo di rame per la successiva laminazione di precisione e può essere utilizzata per ottenere il diametro intermedio richiesto.
Ricottura
La condizione meccanica del rame deve essere adatta alla successiva sagomatura dei trefoli.
La ricottura può quindi essere integrata in base alle proprietà richieste del rame.
Laminazione di Precisione
Il processo di laminazione crea la geometria rettangolare del trefolo.
| Parametro di Laminazione | Influenza Principale |
|---|---|
| Luce tra i rulli | Spessore del trefolo |
| Profilo dei rulli | Geometria della sezione trasversale |
| Allineamento dei rulli | Simmetria del trefolo |
| Riduzione per passata | Deformazione del materiale |
| Finitura superficiale dei rulli | Qualità superficiale del rame |
| Tensione in ingresso | Stabilità della laminazione |
| Tensione in uscita | Uniformità dimensionale |
| Velocità della linea | Stabilità produttiva |
Quando sono richieste tolleranze più strette, possono essere utilizzate più fasi di laminazione o calibratura.
Misurazione Online e Controllo ad Anello Chiuso
La misurazione continua è particolarmente utile quando è necessario produrre grandi quantità di trefoli identici.
Le misurazioni online tipiche includono:
| Misurazione | Obiettivo |
|---|---|
| Larghezza | Mantenere le dimensioni del trefolo |
| Spessore | Controllare la geometria finale |
| Posizione | Mantenere l’allineamento durante la laminazione |
| Velocità della linea | Sincronizzare la produzione |
| Tensione | Stabilizzare il flusso del materiale |
| Posizione dei rulli | Supportare la correzione automatica |
Un sistema di controllo ad anello chiuso può essere rappresentato come segue:
Misurazione Laser → Deviazione Dimensionale → Controllo PLC → Regolazione dei Rulli → Trefolo Corretto
Questo può aiutare a mantenere dimensioni uniformi durante lunghi cicli produttivi.
Per ulteriori informazioni sulle tecnologie integrate di laminazione, vedere Magnet Wire Rolling and Drawing Solutions for High Efficiency Electrical Conductors.
Dai Trefoli Rettangolari in Rame al Roebel Bar
Dopo la produzione e l’isolamento, i singoli trefoli passano al processo di sagomatura e trasposizione.
Un processo semplificato è:
Trefoli di Rame di Precisione → Isolamento Individuale → Sagomatura dei Trefoli → Trasposizione Controllata → Assemblaggio dei Trefoli → Formatura Finale della Barra → Ispezione
Questa fase richiede una coordinazione precisa tra più trefoli.
I parametri importanti includono:
- Posizione dei trefoli
- Geometria di trasposizione
- Tensione dei trefoli
- Precisione di sagomatura
- Protezione dell’isolamento
- Dimensioni complessive della barra
- Rettilineità finale
Il processo di sagomatura deve creare la trasposizione richiesta senza danneggiare il rame o l’isolamento dei trefoli.
Roebel Bar vs. Conduttore CTC
I Roebel Bar e i conduttori CTC utilizzano entrambi la trasposizione, ma sono progettati per applicazioni differenti e non devono essere considerati lo stesso prodotto.
| Caratteristica | Roebel Bar | CTC |
|---|---|---|
| Struttura di base | Più trefoli isolati | Più trefoli isolati |
| Trasposizione | Sì | Sì |
| Applicazione tipica | Motori e generatori | Trasformatori di potenza |
| Conduttore finale | Conduttore a barra | Conduttore di avvolgimento continuamente trasposto |
| Geometria dei trefoli | Progettata per la formatura Roebel | Trefoli rettangolari CTC |
| Obiettivo principale | Macchine elettriche rotanti | Avvolgimenti di trasformatori |
| Laminazione di precisione a monte | Importante | Importante |
La somiglianza risiede nell’uso di più trefoli isolati e nella trasposizione.
La principale differenza riguarda la geometria del conduttore, il metodo di trasposizione, il processo di produzione e l’applicazione elettrica finale.
Per le applicazioni nei trasformatori, vedere CTC Conductors for Power Transformers: Structure, Applications and Benefits.
Roebel Bar vs. Filo Rettangolare di Rame Convenzionale
Un conduttore rettangolare in rame convenzionale presenta una struttura molto più semplice.
| Caratteristica | Filo Rettangolare di Rame | Roebel Bar |
|---|---|---|
| Numero di conduttori | Uno | Più trefoli |
| Trasposizione | No | Sì |
| Isolamento individuale | Dipende dal prodotto | Richiesto in base al progetto |
| Complessità produttiva | Inferiore | Superiore |
| Applicazione tipica | Motori, trasformatori, bobine | Grandi macchine rotanti |
| Ottimizzazione della distribuzione di corrente | Limitata | Migliorata mediante trasposizione |
| Sagomatura dei trefoli | Non richiesta | Richiesta |
Per macchine elettriche più piccole o applicazioni meno impegnative, un conduttore rettangolare convenzionale può essere sufficiente.
La tecnologia Roebel diventa più rilevante quando le dimensioni del conduttore, la corrente e le condizioni elettromagnetiche richiedono una struttura trasposta multifilare.
Controllo Qualità nella Produzione dei Roebel Bar
Il controllo qualità deve coprire sia i singoli trefoli sia il conduttore assemblato.
Ispezione dei Singoli Trefoli
I principali parametri comprendono:
- Larghezza
- Spessore
- Raggio degli angoli
- Condizione superficiale
- Rettilineità
- Condizione meccanica
- Conducibilità elettrica
- Qualità dell’isolamento
Ispezione del Roebel Bar Finito
| Elemento di Ispezione | Obiettivo |
|---|---|
| Larghezza complessiva | Verificare le dimensioni della barra |
| Spessore complessivo | Garantire la compatibilità con l’avvolgimento |
| Disposizione dei trefoli | Verificare la trasposizione |
| Stato dell’isolamento | Rilevare eventuali danni |
| Qualità superficiale | Controllare lo stato dell’assemblaggio |
| Rettilineità | Facilitare la produzione delle bobine |
| Test elettrici | Verificare il sistema di isolamento |
I requisiti di controllo devono in ultima analisi seguire le specifiche del conduttore e della macchina definite dal cliente.
Requisiti delle Attrezzature di Produzione
Un sistema completo per la produzione di conduttori Roebel Bar può comprendere diversi processi specializzati.
Una tipica catena di produzione può includere:
Svolgimento → Trafilatura → Ricottura → Laminazione di Precisione → Misurazione Online → Isolamento dei Trefoli → Sagomatura / Trasposizione → Assemblaggio della Barra → Ispezione
Per i produttori che si concentrano specificamente sulla produzione a monte dei trefoli di rame, la sezione di laminazione di precisione è particolarmente importante.
Le caratteristiche tipiche di una linea di laminazione possono includere:
- Laminazione di precisione multipassaggio
- Regolazione precisa della luce tra i rulli
- Controllo del raggio degli angoli
- Misurazione laser online
- Correzione dimensionale ad anello chiuso
- Controllo stabile della tensione
- Protezione superficiale
- Avvolgimento di precisione
Per tecnologie complete di produzione di conduttori piatti, vedere Complete Flat Wire Manufacturing Lines for Energy, Automotive, and Power Industries.
Informazioni Necessarie Prima di Selezionare una Soluzione Produttiva
Prima di progettare un impianto per la produzione di trefoli destinati ai Roebel Bar, devono essere definiti sia i requisiti dei singoli trefoli sia quelli del conduttore finale.
| Informazione Richiesta | Esempio |
|---|---|
| Grado di rame | C11000 / Rame privo di ossigeno |
| Diametro della materia prima | mm |
| Larghezza del trefolo | mm |
| Spessore del trefolo | mm |
| Tolleranza di larghezza | ±mm |
| Tolleranza di spessore | ±mm |
| Raggio degli angoli | R mm |
| Condizione del rame | Specificata dal cliente |
| Numero di trefoli | Specificato dal cliente |
| Isolamento dei trefoli | Specificato dal cliente |
| Dimensioni finali della barra | mm |
| Requisiti di trasposizione | Specificati dal cliente |
| Velocità di produzione | m/min |
| Peso della bobina | kg |
| Misurazione online | Richiesta / Opzionale |
Fornire questi parametri consente di progettare il processo di laminazione a monte in base ai requisiti reali del Roebel Bar, anziché limitarsi a produrre un filo rettangolare con dimensioni nominali.
Conclusione
I conduttori Roebel Bar sono conduttori trasposti specializzati multifilari progettati per grandi motori, generatori e altre macchine elettriche rotanti ad alta potenza.
Le loro prestazioni dipendono dalla progettazione coordinata dell’intero sistema conduttore, inclusi:
- Dimensioni dei trefoli di rame
- Tolleranze di larghezza e spessore
- Raggio degli angoli
- Qualità superficiale
- Condizione meccanica
- Isolamento dei trefoli
- Precisione di sagomatura
- Uniformità della trasposizione
- Geometria finale della barra
Sebbene la trasposizione sia una delle caratteristiche principali di un Roebel Bar, la qualità del conduttore finito inizia molto prima, con la produzione di ogni trefolo rettangolare di rame di precisione.
Integrando trafilatura, ricottura, laminazione di precisione, misurazione dimensionale online, controllo della tensione e avvolgimento di precisione, i produttori possono realizzare trefoli di rame uniformi adatti ai successivi processi di isolamento e produzione dei Roebel Bar.
Sky Bluer Environmental Technology Co., Ltd. fornisce laminatoi di precisione personalizzati e soluzioni complete per la produzione di fili piatti e rettangolari destinati a conduttori in rame utilizzati in motori, generatori, trasformatori e altre apparecchiature elettriche.
Le soluzioni produttive CRM possono essere configurate in base al diametro della materia prima, alle dimensioni dei trefoli, alle tolleranze dimensionali, al raggio degli angoli, ai requisiti superficiali, alla velocità di produzione e ai processi a valle richiesti dal cliente.
Se state sviluppando una linea di produzione per trefoli di rame destinati ai Roebel Bar o ad altri conduttori rettangolari di precisione, inviateci i disegni del conduttore e le specifiche tecniche. Il nostro team di ingegneria può valutare il processo di laminazione e la configurazione dell’impianto più adatti.