Introduzione
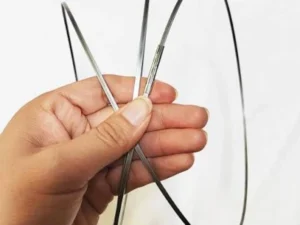
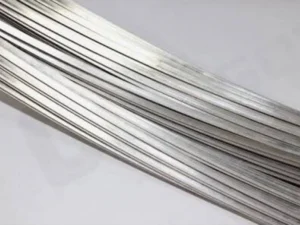
Nella produzione di filo piatto in acciaio per molle ad alta precisione, l’accuratezza dimensionale non è l’unico fattore che determina le prestazioni del prodotto.
Per applicazioni impegnative come molle per autoveicoli, molle per valvole e componenti elastici industriali, lo stato di tensione interna del materiale svolge un ruolo fondamentale nella durata a fatica, nella stabilità della formatura e nell’affidabilità a lungo termine.
Durante la laminazione a freddo, la deformazione plastica modifica la struttura interna dell’acciaio. Sebbene questo processo migliori la resistenza e la durezza mediante l’incrudimento, introduce anche tensioni residue.
Se le tensioni residue non vengono controllate correttamente, i produttori possono riscontrare i seguenti problemi:
- Variazioni dimensionali dopo il taglio
- Oscillazioni delle prestazioni delle molle
- Deformazioni dei bordi
- Ridotta resistenza a fatica
- Fratture impreviste durante la formatura
Per questo motivo, il controllo delle tensioni residue è diventato una delle tecnologie più importanti della moderna laminazione di precisione.
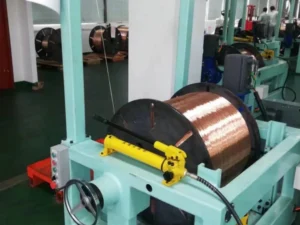
Sky Bluer Environmental Technology Co., Ltd. (CRM) sviluppa soluzioni di laminazione di precisione che integrano una progettazione della deformazione ottimizzata, la tecnologia dei rulli e il controllo di processo, per aiutare i produttori a realizzare filo piatto in acciaio per molle stabile e ad alte prestazioni.
Comprensione delle tensioni residue nel filo piatto laminato a freddo
La tensione residua è la tensione interna che permane all’interno di un materiale dopo la rimozione delle forze esterne.
Durante la laminazione a freddo, il materiale è sottoposto a:
- Compressione esercitata dai rulli
- Deformazione a trazione in determinate zone
- Flusso plastico non uniforme
La distribuzione finale delle tensioni dipende dai seguenti fattori:
| Fattore | Influenza |
|---|---|
| Rapporto di riduzione | Determina l’intensità della deformazione |
| Sequenza di passaggi | Controlla l’accumulo di tensione |
| Geometria dei rulli | Influisce sul flusso del materiale |
| Qualità del materiale | Condiziona la resistenza alla deformazione |
| Condizioni di raffreddamento | Influisce sul rilassamento delle tensioni |
Per i materiali in acciaio per molle, il controllo di questa distribuzione di tensioni è essenziale, poiché le molle sono sottoposte ripetutamente a carichi ciclici.
Perché l’acciaio per molle è sensibile alle tensioni residue
Gli acciai per molle sono progettati per accumulare e rilasciare energia in modo ripetitivo.
Tra i materiali tipici figurano:
| Qualità materiale | Caratteristiche |
|---|---|
| SAE1070 | Acciaio ad alto carbonio per molle |
| SAE1095 | Elevata durezza e resistenza |
| 60Si2Mn | Ottima resistenza a fatica |
| SUP10 | Materiale ad alta resistenza per molle per valvole |
| EN10270 | Applicazioni con filo per molle di precisione |
Questi materiali offrono eccellenti proprietà elastiche grazie a:
- Elevato tenore di carbonio
- Elementi di rinforzo per lega
- Trattamento termico controllato
Tuttavia, queste stesse caratteristiche li rendono sensibili a:
- Eccessivo incrudimento a freddo
- Deformazioni non uniformi
- Concentrazioni di tensione
Di conseguenza, i parametri di laminazione devono essere ottimizzati con attenzione.
Relazione tra incrudimento a freddo e tensioni residue
La laminazione a freddo aumenta la resistenza mediante l’incrudimento per deformazione.
Tuttavia, una deformazione a freddo eccessiva può generare tensioni interne più elevate.
Relazione:
| Livello di incrudimento a freddo | Condizione del materiale |
|---|---|
| Basso incrudimento a freddo | Tensioni ridotte, modesto aumento di resistenza |
| Incrudimento a freddo controllato | Equilibrio tra resistenza e stabilità |
| Eccessivo incrudimento a freddo | Tensioni elevate e ridotta duttilità |
Per il filo piatto in acciaio per molle, l’obiettivo non è raggiungere la durezza massima.
L’obiettivo è ottenere:
- La resistenza meccanica richiesta
- Dimensioni stabili
- Buona resistenza a fatica
- Affidabili prestazioni di formatura
Come il processo di laminazione genera le tensioni residue
Durante la laminazione del filo piatto, la deformazione non è completamente uniforme.
La superficie e la zona centrale presentano stati di tensione diversi.
Le fonti tipiche di tensione sono:
Riduzione di spessore non uniforme
Se la riduzione di spessore è incoerente:
- Le tensioni interne diventano disomogenee
- Possono insorgere problemi di planarità
Deformazione dei bordi
I bordi del filo piatto presentano un flusso di materiale differente rispetto alla zona centrale.
Un controllo insufficiente può causare:
- Tensione sui bordi
- Fratture sui bordi
- Instabilità del profilo
Eccessiva riduzione per singolo passaggio
Una forte riduzione in un solo passaggio può incrementare:
- Concentrazione della deformazione plastica
- Incrudimento
- Accumulo di tensioni residue
È per questo motivo che per gli acciai per molle ad alta resistenza si usa comunemente la laminazione a più passaggi ottimizzata.

Metodi di controllo delle tensioni residue nella laminazione di precisione
Sequenza di passaggi ottimizzata
Una sequenza di passaggi progettata correttamente distribuisce la deformazione in modo graduale.
Strategia tipica:
| Fase di laminazione | Obiettivo principale |
|---|---|
| Sbozzatura | Trasformazione stabile del materiale |
| Intermedia | Riduzione controllata di larghezza e spessore |
| Finitura | Precisione finale e qualità superficiale |
Questo riduce le deformazioni improvvise ed evita eccessive concentrazioni di tensione.
Progettazione di precisione dei rulli
La geometria dei rulli influisce direttamente sulla distribuzione delle tensioni.
Parametri importanti:
| Parametro | Funzione |
|---|---|
| Forma della scanalatura | Controlla il flusso del materiale |
| Diametro del rullo | Garantisce stabilità della deformazione |
| Geometria del passaggio | Riduce le deformazioni disomogenee |
| Finitura superficiale | Migliora le condizioni di contatto |
Una progettazione adeguata dei rulli contribuisce a mantenere una deformazione uniforme su tutta la sezione del filo.
Controllo della tensione durante la laminazione
Una tensione stabile tra le fasi di processo previene:
- Instabilità e imbardamento
- Allungamento non uniforme
- Variazioni dimensionali
Le linee di laminazione moderne adottano:
- Controllo servo della tensione
- Sistemi di alimentazione automatici
- Monitoraggio ad anello chiuso
Misurazione in linea e controllo con feedback
I moderni sistemi di laminazione di precisione utilizzano tecnologie di ispezione in tempo reale.
Sistemi tipici:
| Tecnologia | Funzione |
|---|---|
| Calibro laser | Misurazione di spessore e larghezza |
| Regolazione servo | Correzione automatica della luce dei rulli |
| Controllo PLC | Ottimizzazione del processo |
| Monitoraggio dati | Tracciabilità della qualità |
Il feedback continuo garantisce condizioni di produzione stabili.
Effetto delle tensioni residue sulle prestazioni delle molle
Le tensioni residue influenzano direttamente le applicazioni delle molle.
Prestazioni a fatica
Le molle sono sottoposte a milioni di cicli di carico.
Elevate tensioni residue di trazione possono accelerare:
- L’inizio delle cricche
- La rottura per fatica
Stabilità dimensionale
Dopo il taglio o la formatura, tensioni non controllate possono provocare:
- Modifiche della forma
- Imbardamenti
- Variazioni di lunghezza
Risposta al trattamento termico
Le tensioni residue possono influenzare:
- Il comportamento di indurimento
- La stabilità del rinvenimento
- Le proprietà meccaniche finali
Perciò, il controllo delle tensioni durante la laminazione migliora l’affidabilità generale del prodotto.
Controllo delle tensioni residue per applicazioni di molle per autoveicoli
Le molle per autoveicoli richiedono un’affidabilità estremamente elevata.
Requisiti tipici:
| Applicazione | Requisito chiave |
|---|---|
| Molla per valvole | Elevata resistenza a fatica |
| Molla per sospensioni | Lunga durata di servizio |
| Componenti di sicurezza | Prestazioni meccaniche stabili |
Per queste applicazioni, i produttori devono controllare:
- Qualità superficiale
- Tolleranze dimensionali
- Stato di tensione interna
Un processo di laminazione di precisione costituisce la base per prestazioni costanti delle molle.
Legame tra selezione del materiale e tensioni residue
Le diverse qualità di acciaio per molle presentano caratteristiche di deformazione differenti.
Materiali diversi richiedono strategie di laminazione differenti.
Ad esempio:
Acciai ad alto carbonio:
- Elevata resistenza
- Minore capacità di deformazione
Acciai silicio‑cromo:
- Ottime proprietà a fatica
- Richiedono un incrudimento a freddo controllato
La scelta del materiale influisce direttamente su:
- Rapporto di riduzione
- Numero di passaggi
- Progettazione dei rulli
- Strategia di controllo delle tensioni
Le diverse qualità di acciaio per molle mostrano caratteristiche di deformazione differenti durante la laminazione a freddo, e richiedono parametri di laminazione e un controllo di processo ottimizzati.
Controllo delle tensioni residue e applicazioni degli acciai per molle
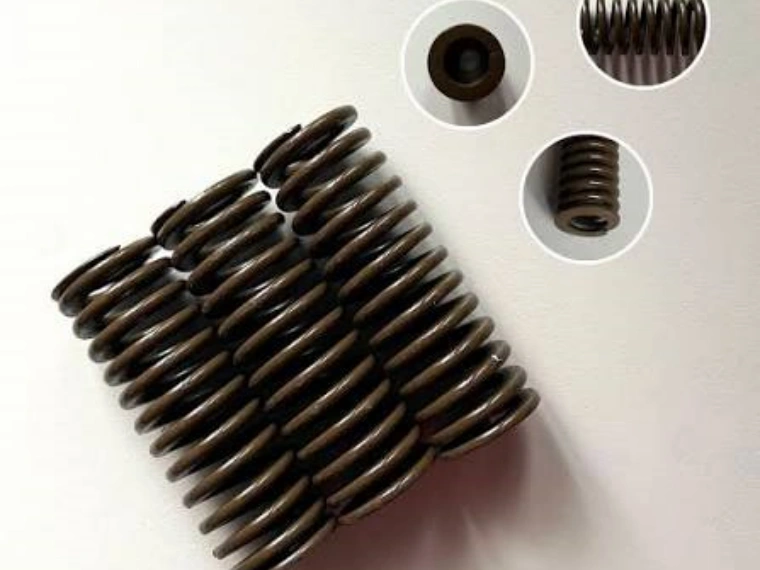
In applicazioni come molle per autoveicoli e componenti di precisione, la durata a fatica e le prestazioni meccaniche sono fortemente condizionate dalle tensioni residue generate durante la laminazione a freddo.
Una soluzione produttiva completa deve tenere conto di:
- Materiale
- Processo di laminazione
- Controllo delle tensioni
- Requisiti dell’applicazione finale
Soluzioni di laminazione di precisione CRM per una produzione con tensioni controllate
Sky Bluer Environmental Technology Co., Ltd. (CRM) fornisce sistemi di laminazione di precisione personalizzati progettati per:
- Acciaio per molle ad alto carbonio
- Acciaio per molle silicio‑cromo
- Filo per molle tempestato a olio
- Applicazioni con filo piatto di precisione
Il sistema può integrare:
✓ Laminatoio di precisione
✓ Rulli di precisione
✓ Misurazione laser in linea
✓ Sistema di controllo servo
✓ Monitoraggio automatico del processo
Grazie a un controllo della deformazione ottimizzato, CRM aiuta i produttori a ottenere dimensioni stabili e prestazioni affidabili delle molle.
Domande frequenti
- Cosa provoca le tensioni residue durante la laminazione a freddo? Le tensioni residue sono causate principalmente da deformazione plastica non uniforme, riduzione eccessiva, differenze nel flusso del materiale e distribuzione disomogenea della deformazione durante la laminazione.
- Perché le tensioni residue sono importanti per il filo piatto in acciaio per molle? Poiché le molle funzionano sotto carichi ripetuti, tensioni residue non controllate possono ridurre la durata a fatica e causare instabilità dimensionale durante l’utilizzo.
- È possibile eliminare completamente le tensioni residue dopo la laminazione? L’eliminazione completa è difficile, ma parametri di laminazione ottimizzati, una deformazione controllata e un opportuno trattamento termico possono ridurre significativamente le tensioni nocive.
- In che modo la sequenza di passaggi influisce sulle tensioni residue? Una sequenza di passaggi ben progettata distribuisce la deformazione in modo graduale, riducendo la concentrazione di tensioni e migliorando la stabilità del prodotto.
- Quali materiali in acciaio per molle richiedono un controllo rigoroso delle tensioni? Gli acciai ad alto carbonio come l’SAE1095 e gli acciai per molle legati come il 60Si2Mn e l’SUP10 richiedono una gestione accurata delle tensioni per la loro elevata resistenza.
- In che modo un laminatoio di precisione aiuta a controllare le tensioni residue? I laminatoi di precisione garantiscono un posizionamento accurato dei rulli, un controllo stabile della deformazione e un monitoraggio in linea, permettendo ai produttori di mantenere condizioni di tensione costanti.
Conclusione
Il controllo delle tensioni residue è una delle tecnologie chiave che determinano la qualità del filo piatto in acciaio per molle laminato a freddo.
Un processo produttivo efficace non si limita al raggiungimento delle dimensioni finali.
I produttori devono controllare:
- Accumulo di incrudimento a freddo
- Sequenza di passaggi
- Progettazione dei rulli
- Comportamento del materiale
- Stabilità di processo in linea
Per applicazioni di molle ad alte prestazioni, il controllo delle tensioni residue migliora la durata a fatica, la stabilità dimensionale e la coerenza produttiva.
Grazie alla tecnologia avanzata di laminazione di precisione, Sky Bluer Environmental Technology Co., Ltd. (CRM) supporta i produttori di tutto il mondo nella realizzazione di soluzioni affidabili di filo piatto in acciaio per molle.